レーザーのエアアシスト
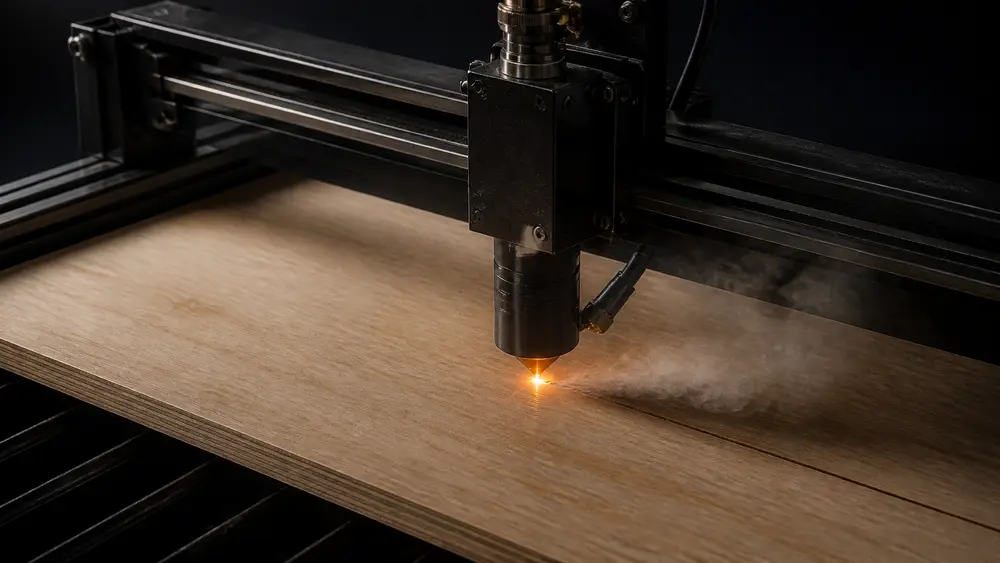
エアアシストは、ビームが当たる点に空気を吹き付ける仕組みです。煙と炎を切り口から追い出し、レンズにすすが付くのを防ぎます。切断では強く、彫刻では弱く。下の図で風が切り口をどう変えるかを見て、メーカーのポンプの公表値を比べ、自分のノズルに実際どれだけ風が届くかを計算できます。
 何をするか煙と炎を切り口から追い出し、レンズをきれいに保ちます(LightBurn・Thunder Laser)。
 切断は強くxTool の M1 Ultra の手引き:手で合わせるなら MAX、ソフトでは 4。
 彫刻は弱くxTool の初期値は 1。Thunder Laser:強すぎると模様が乱れる。
 ポンプかコンプレッサーかホビー用のポンプは 25〜60 L/min。Longer の 30 L/min のキットは 30 kPa。xTool の P2S の内蔵ポンプは最大 200 kPa。
風を強くすると、切り口はどう変わるか
作業を選んで、風のつまみを動かしてください。風が無いと、煙はビームとレンズの方へ上り、切り口の上に炎が立ち、焦げが広がります。風を強くすると、炎は吹き下げられ、煙は切り口の下へ抜けます。緑の帯は、その作業でのメーカーの向き(切断は強く、彫刻は弱く)をおおまかに示したもので、帯の端の位置は当サイトの目安です。
1レーザーの作業
2エアアシストのつまみ
エアアシストは何をするか
LightBurn の説明書の説明は簡単です。エアアシストは、ビームが当たる点に空気を吹き付けるもので、すすや焦げを防ぎ、切断を助けることがある、としています。ダイオードレーザーでは小さなポンプ・ホース・ビームのまわりのノズルの組み合わせがふつうで、CO2 レーザーは本体に入っていることが多いです。
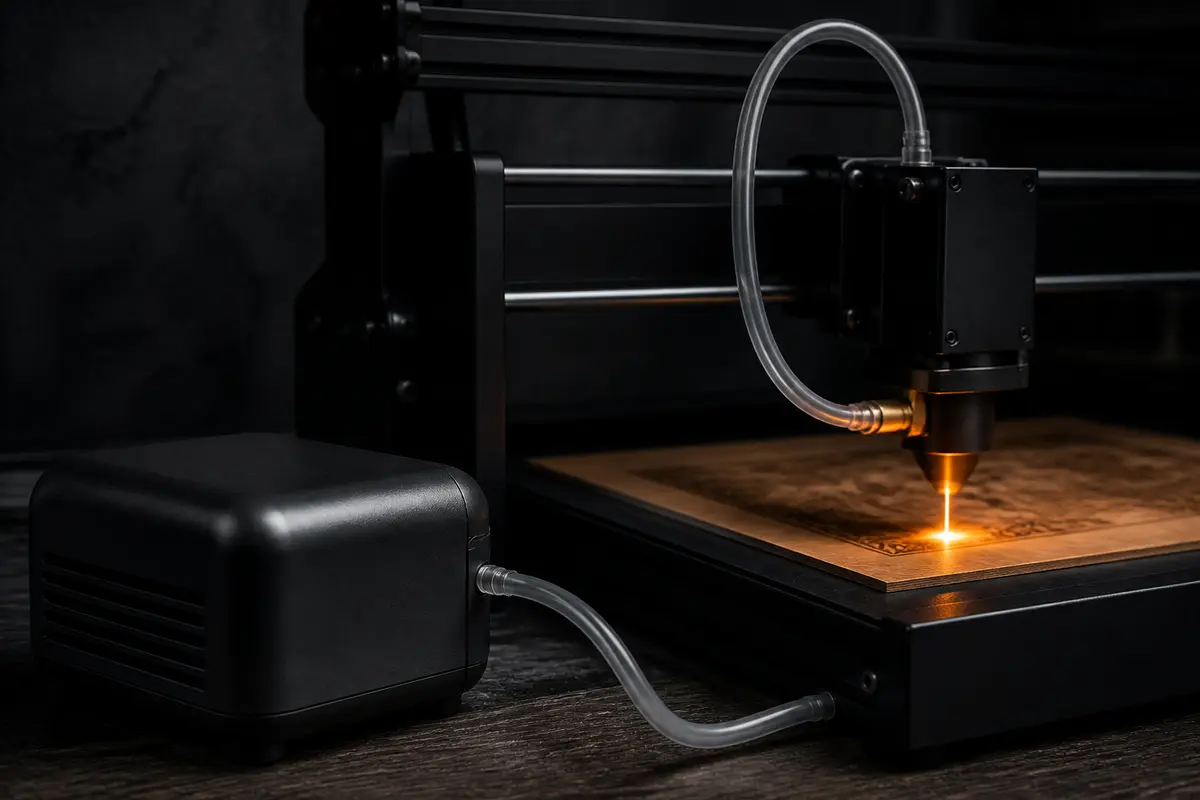
- 煙をどける。Thunder Laser は、エアアシストが煙を取り除いて焦げを減らし、切り口がなめらかになるとしています。
- レンズを守る。Thunder Laser によると、加工で出たごみや煙がヘッドとレンズに入るのを防ぎます。xTool の D1 Pro の取扱説明書も、煙と舞うごみを吹き飛ばすとしています。
- 炎を出にくくする。Epilog は、エアアシストは加工面から熱と燃えるガスを取り除くためのものだとし、アクリルを切るときは欠かせないとしています。
- 厚い板の切断を助ける。Thunder Laser は、強い風で切り口に酸素が多く届き、速く・厚く切れるとしています。メーカーの切断厚にも前提にしたものがあります(Sculpfun の S40 Max:50 L/min のポンプで合板 20 mm を 1 パス)。Sculpfun は S30 Ultra の商品ページで、エアアシストが無いときより切断が「5 倍以上速い」と書いていますが、条件も測り方も示していないので、当サイトでは使いません。
助けがあるときと無いときに何 mm 切れるかはレーザーで何 mm 切れる?、材料ごとの設定は材料のページにあります。
切断と彫刻で風の強さを変える理由
設定を出しているメーカーは、どこも切断と彫刻を分けています。xTool の M1 Ultra の手引きでは、手で合わせるとき切断は MAX、彫刻は 1 で、ソフトの初期値は 4 と 1 です。CO2 の P2・P2S は内蔵ポンプを % で、切断と彫刻で別々に設定し、xTool は切断で上げて彫刻で下げるよう勧めています(P2 は 30 % 以上、P2S は 10 % 以上)。Thunder Laser の CO2 機には、切断(Cut)と彫刻(Engrave)の 2 段の風があり、それぞれに流量を絞る弁が付いています。
彫刻で弱くするのはなぜか。Thunder Laser の答えは、風が強すぎると彫った模様が乱れるから、です。弱い風でも煙をレンズから遠ざけられます。どれくらいがよいかは LightBurn の掲示板でも意見が分かれていて、メーカーの値ではありません。
CO2 で透明アクリルを切るときは例外です。Trotec のアクリルの手引きは、圧縮空気かふつうのエアアシストを口の大きいノズルで、最大 1.5 psi(0.1 bar)とし、風の量より下からの吸い込み(排気)が大事だとしています。2014 年の Trotec のブログには、風が強すぎると切り口が泡立って白く曇るとあります。くわしくはアクリルのページへ。青色ダイオードでは透明アクリルはそもそも切れません(ダイオード・CO2・ファイバーの違い)。
 メーカーのエアアシストを並べる
ホビー用のエアアシストは流量(L/min)で売られていて、どう測ったかを書いているメーカーはほとんどありません。下はメーカー自身が公表している値で、当サイトでは測っていません。2026-11-02 にはいくつかのメーカーの店が当サイトの読み込みを断ったので、「メーカーの抜粋だけ」の行はメーカーのページの商品名か検索の抜粋だけで、ページの全文は読めていません。買う前に今のページで確かめてください。
| 品 | 流量・圧 | 調整・メモ |
|---|---|---|
| AtomStack F60 エアアシスト(X70 Max に同梱・A40 Pro V2 のセットにも)メーカーのページで確認・2026-10-27 | 0〜60 L/min | 調整できる0〜60 L/min は X70 Max のページの値。A70 Max も同じ 0〜60 L/min(無段階)のエアポンプ付き。F60 の単品の商品ページの抜粋は 10〜60 L/min です。 |
| AtomStack F80 エアアシストセットメーカーの抜粋だけ・2026-11-02 | 60 L/min | 詳細は読めず(店につながらず) |
| Sculpfun 30L/Min エアポンプメーカーのページで確認・2026-11-02 | 0〜30 L/min | 回すつまみ・40 dB 未満S10 と同じような機種向け。 |
| Sculpfun 自動エアアシストのキット(12 V の S9・S10 用)メーカーのページで確認・2026-11-02 | 30 L/min | 制御基板がポンプを入り切り・LightBurn では M8ノズルは付かない(別売り)。2026-11-02 の確認では売り切れ。 |
| Sculpfun S70 Max・S40 Max に付く 50 L/min のポンプメーカーのページで確認・2026-10-29 | 50 L/min | 記載なしS70 Max の切断厚は「標準の 50 L のポンプで」の値です。 |
| Sculpfun S30 Ultra 33W に同梱のポンプメーカーのページで確認・2026-10-27 | 30 L/min | 自動・24 V |
| xTool Smart Air Assist(S1・M1 Ultra 用)メーカーのページで確認・2026-11-02 | 0〜30 L/min | 調整できる・DC 24 V。仕様表の圧は「≥30」で単位が無いので、数値としては使いません以前の xTool Air Assist Set の商品ページは 404 です。本文のつまみの使い方(AUTO、切断は MAX、彫刻は 1)は、M1 Ultra についての xTool のサポート記事 1464 から。 |
| xTool P2 の内蔵ポンプ(55 W の CO2)メーカーのページで確認・2026-11-02 | —150 kPa当サイトの計算:P2S の 200 kPa は P2 より 33 % 高いと xTool が書いているため | ソフトで % を指定・30 % 以上・切断と彫刻で別々 |
| xTool P2S の内蔵ポンプ(55 W の CO2)メーカーのページで確認・2026-11-02 | —200 kPa | 2 気筒・% で指定(最低 10 %)・外付けのポンプは使えないxTool は、切断で上げ、彫刻で下げるよう勧めています。 |
| TwoTrees Air Assist Kit 30L/min(TTS Pro・TS2 用)メーカーの抜粋だけ・2026-10-27 | 30 L/min | 詳細は読めず(店につながらず) |
| TwoTrees P2 Air Assist Pump 25L/min(TTS Pro・TS2 用)メーカーの抜粋だけ・2026-10-27 | 25 L/min | 詳細は読めず(店につながらず) |
| Longer RAY5 5W・10W 用のエアアシストメーカーの抜粋だけ・2026-11-02 | 最大 30 L/min30 kPa0.03 MPa と記載 | 60 dB 未満 |
| Creality Falcon2 22W の内蔵エアアシストメーカーのページで確認・2026-10-27 | — | 「内蔵のエアアシスト」・流量の記載なしCreality の別売りのエアアシストのポンプは、仕様表を読めませんでした。 |
「メーカーの抜粋だけ」は、商品名かページの抜粋だけで全文は読めていないものです。流量と圧はメーカーの値で、圧は書いてあれば最大の値です。
アフィリエイトリンクです。この表の AtomStack・Sculpfun・TwoTrees の商品へのリンクは Awin を通じていて、購入されると当サイトに手数料が入ることがあります(価格は変わりません)。当サイトはこれらの品を試していません。
エアアシストを手に入れるには
AtomStack と Sculpfun は、自社の店でエアアシストを売っています。上の表の流量と比べてください。切断が多いなら、メーカーが大きい機種に組み合わせているのは 50〜60 L/min の大きいポンプです(AtomStack・Sculpfun の機種のページ)。
- AtomStackAtomStack F30 エアアシストセット
- AtomStackAtomStack F60 エアアシストセット(10〜60 L/min と記載)
- AtomStackAtomStack F80 エアアシストセット(60 L/min と記載)
- SculpfunSculpfun 30L/Min エアポンプ(0〜30 L/min・40 dB 未満)
アフィリエイトリンクです。Awin を通じて AtomStack・Sculpfun の店(英語)へ移動し、購入されると当サイトに手数料が入ることがあります(価格は変わりません)。当サイトはこれらの品を試していません。ノズルの形やつなぎ方が自分の機種に合うか、商品ページで確かめてください。
ポンプかコンプレッサーか:ノズルに届く風
ポンプの箱には、ふつう流量が、ときには圧も書いてあります。ここでは、流量は何もつながないとき、圧は出口をふさいだときの値とみなして計算します(当サイトの仮定で、メーカーはほとんど書いていません)。ノズルをつけると、その間のどこかに落ち着きます。ポンプとノズルの穴の太さを入れると、実際に出る風がわかります。コンプレッサーに切り替えると、ある圧でどれだけ空気を使うかがわかります。
1空気のもと
2ノズル
計算の式
空気のノズルのふつうの式です(γ = 1.4、R = 287 J/kg·K。p₀ はノズルの手前の絶対圧、pₐ は外の大気圧)。流量係数 Cd = 0.8、20 °C、海面の大気、ホースの損失なし、ポンプの性能は箱の 2 つの数を結んだ直線、というのは当サイトの仮定です。実際のポンプ・ホース・ノズルは違うので、結果は選び方を比べるために使い、切れ方の予測には使わないでください。単位:1 CFM = 28.317 L/min、1 psi = 6.895 kPa、1 bar = 100 kPa、1 MPa = 1,000 kPa。
ポンプとコンプレッサーの違い
| エアポンプ(ダイアフラム) | コンプレッサー+レギュレーター | |
|---|---|---|
| 何で売られるか | 流量:上のメーカーの値で 25〜60 L/min | 圧。ラベルに吐出量も |
| 圧 | Longer は 30 L/min のキットに 30 kPa(0.03 MPa)。上の 50〜60 L/min のポンプには記載なし | レギュレーターで決める。xTool の P2S の内蔵ポンプは最大 200 kPa |
| 動き方 | 回しっぱなし。Epilog:小さなダイアフラムポンプには圧で止まるスイッチが無い | タンクが満ちると圧のスイッチでモーターが止まる。タンクの空気を逃がさない弁が要る(Epilog) |
| 追加の部品 | なし | レギュレーター・水抜き・フィルター |
| メーカー | 付属の機種(Sculpfun の S30 Ultra・S70 Max)と、別売り・セット売りの機種(TwoTrees の TTS・TS2)がある | Thunder Laser:切断が多いなら足すとよい |
xTool の P2・P2S は、外付けのポンプをそもそも使えません。内蔵ポンプが本体の基板と常にやりとりする必要があるからだと xTool は説明しています。
 LightBurn の Air Assist の設定(M8・M9)
LightBurn が風を吹くわけではなく、レイヤーの始めに信号を出すだけです。ポンプに電源のスイッチしか無いなら、LightBurn の説明書のとおり Air のスイッチは何も変えないので、ポンプは自分で入り切りします。
- LightBurnレイヤー:Air オン
- G-code
M8…M9 - 制御基板クーラントの出力(元の Grbl・Uno では flood が A3 ピン)
- キットのスイッチリレーや MOSFET
- ポンプノズルへ風
- 01
 ポンプが入り切りできるか確かめる自動のキットは制御基板で入り切りします。Sculpfun の S9・S10 用の自動のキットは、LightBurn の M8 で入り切りします。電源のスイッチしか無いポンプはできません。
- 02
 M7 か M8 かを選ぶDevice Settings › Other Options › GCode Devices の Air Assist で、LightBurn が M7 と M8 のどちらを使うかを選びます。元の Grbl(Arduino Uno 用)では、M8(flood)は M7 の設定に関係なく A3 ピンに出て、M7(mist)はファームウェアに組み込んだときだけ使えます。ほかの基板やファームウェアでは、ピンの割り当てが違います。
- 03レイヤーごとに Air を入れるCuts / Layers でレイヤーごとに Air を切り替えます。列の見出しを右クリックすると、全部オン・全部オフ・反転ができます。切断のレイヤーはオン、彫刻のレイヤーはつまみを弱くしてオンか、オフに。
- 04何が送られるかを知るAir がオンのレイヤーの始めに M8(または M7)。LightBurn の掲示板の担当者の回答では、GRBL のエアアシストは M8 と M9 で、Air がオフのレイヤーでは M9 を出して風を止めます。風を出し続けたいなら、全部のレイヤーで Air をオンにします。M9 で M7 も止まると書いている利用者もいます。
- 05
 ガルバノと Ruidaガルバノのレーザーでは、LightBurn に Air のスイッチがありません。Ruida の制御基板へのエアのつなぎ方は LightBurn の説明書に無いので、機械のメーカーの説明書に従ってください。
…レイヤーを加工…
M9 ; 風を止める:Air がオフのレイヤー(LightBurn の担当者の掲示板の回答)
最初の加工の前に:小さな端材で試し、機械のそばを離れず、風が入るべき所で入り、止まるべき所で止まるかを見てください。動かないなら信号がポンプに届いていません。M7・M8 の設定とキットの配線の説明を確かめます。制御基板のピンは信号を出すだけなので、ポンプを直接つながないでください。$32(レーザーモード)など Grbl の設定も変えたなら、GRBL の $$ の点検で確かめてください。
裏の焼け跡:ハニカムの台
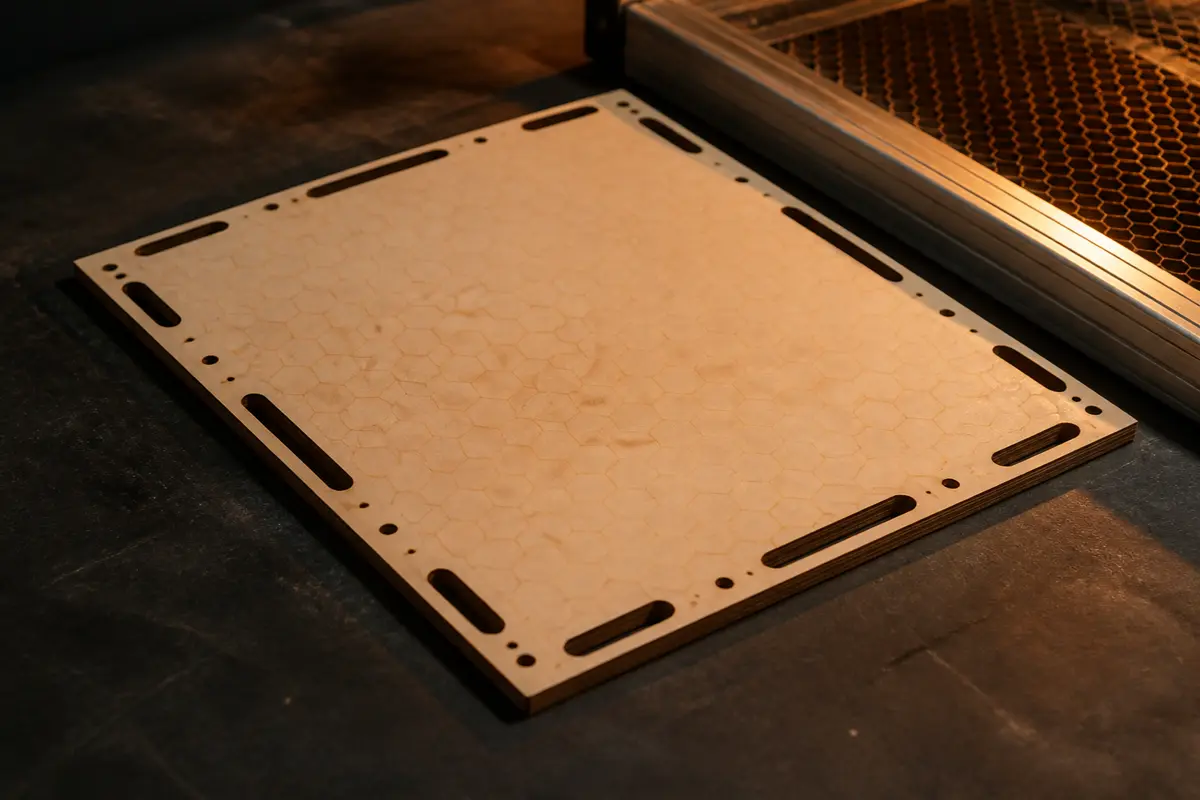
ビームが切り抜けると、下から出た光は、その下にある物に当たります。Trotec は、裏への反射はできるだけ避けるべきだとしています。同社の台の種類を見ると違いがわかります。ハニカムは裏の反射を少なくしたい作業に、アクリル用の格子は反射を防ぐ作りに、刃(ラメラ)の台は刃を抜いて支える点を変えられるようになっています。Epilog は、切断用の格子の台で裏の反射が大きく減り、煙も抜けるとしています。
- 品物を浮かせる。Trotec:品物と台の間を広げるのも効きます。同社は、台の格子にはまる小さなアクリルの台座を切って使っています。
- 大きい・厚い物は刃の台で。Trotec のアクリルの手引き:100 mm より大きい部品や 6 mm より厚い板には、アクリルのラメラの台がたいてい一番よい結果になります。
- ハニカムを平らに、きれいに。刃の台を作っている Lotus Laser は、曲がったハニカムはそれ自体が反射の原因になり、掃除もできないとしています。他の台を売る側の意見だということは覚えておいてください。
- 切り抜けた後に当て続けない。切り抜けた後のパスは、光がそのまま台に当たります。切り抜けるのに要る最少のパス数を端材で探してください(材料テストの格子)。
- 煙を下へ逃がす。エアアシストは煙を切り口の下へ押し出します。下へ抜けられる台だと裏が汚れにくく、Epilog の格子が「煙も抜ける」とされる理由の一つです。
 囲い・排気・火
エアアシストは煙を動かすだけで、部屋の外へは出しません。レーザーのメーカーが求める排気は、圧をかけた状態で 150 CFM(Universal Laser Systems の卓上機)から 350〜400 CFM(Epilog の多くの機種)で、30 L/min のポンプが足す約 1 CFM とは桁が違います。ファンとダクトは排気ファンの計算で決め、加工が終わっても囲いの中の煙が消えるまで回してください。そもそもレーザーで加工してよい材料かは、加工してはいけない材料で確かめます。
エアアシストで炎は出にくくなりますが、無くなりはしません。Epilog:レーザーを動かしたまま離れないこと。消火器を手元に置き、アクリルを切るときは風を少し出しておいてください。Epilog は、アクリルをレーザーで切る材料の中でも特に燃えやすいとしています。
よくある質問
- レーザー彫刻機にエアアシストは要る?
- 切断では、メーカーは使うのが当たり前という扱いです。xTool の M1 Ultra の手引きは切断で風のつまみを MAX にし、Sculpfun は大きい機種に 30〜50 L/min のポンプを付けています。切断厚の値にも前提にしているものがあり、Sculpfun の S40 Max の「合板 20 mm を 1 パス」は 50 L/min のポンプを使った値です。彫刻ではそれほど大事ではなく、メーカーは風を弱くしています。LightBurn の説明書は、すすや焦げを防ぎ、切断を助けるとしています。
- エアアシストの流量や圧はどれくらい要る?
- ダイオード用のホビーのポンプは流量で売られていて、見つかったメーカーの値は 25〜60 L/min でした。Longer は 30 L/min のキットに 0.03 MPa(30 kPa)と書いていて、50〜60 L/min のポンプには圧の記載がありません。xTool の CO2 機の内蔵ポンプは圧で書かれていて、P2S は最大 200 kPa です。透明アクリルをつやのある切り口にするなら、Trotec は最大 1.5 psi(0.1 bar)としています。品物に届く風はノズルの穴でも変わるので、このページの計算で確かめてください。
- 彫刻のときもエアアシストを入れる?
- ふつうは入れて、弱くします。xTool のソフトの初期値は彫刻 1・切断 4 で、Thunder Laser は風が強すぎると彫った模様が乱れると注意しています。弱い風でも、煙をレンズから遠ざける役に立ちます。
- エアアシストにコンプレッサーは使える?
- 使えます。Thunder Laser は、切断が多いならコンプレッサーを足すよう勧めています。レギュレーター・水抜き・フィルターを付け、配管も確かめます。Epilog によると、回しっぱなしのダイアフラムポンプ向けの配管のままだと、タンクの空気が抜け続けてモーターが止まりません。xTool の P2・P2S は外付けのポンプを使えません。
出典
- LightBurn の説明書:初めての Cut Settings(Air のスイッチ)
- LightBurn の説明書:Device Settings › Basic Settings(Air Assist の M7・M8)
- LightBurn の説明書:Cuts / Layers の画面(レイヤーごとの Air、ガントリー式だけ)
- LightBurn の掲示板:GRBL のエアアシストは M8 と M9 だという LightBurn の担当者の回答
- LightBurn の掲示板:Air Assist を全レイヤーでオンにしないと M9 で止まるという LightBurn の担当者の回答
- Grbl の config.h(M7 は既定で無効、M8 は Arduino Uno の A3 ピン)
- Grbl の wiki:v1.1 のコマンド(M7・M8・M9)
- xTool のサポート:M1 Ultra の Air Assist Set のつまみ(記事 1464)
- xTool のサポート:P2 のエアポンプの設定(記事 775)
- xTool のサポート:P2S のエアポンプ(記事 1683)
- xTool D1 Pro の取扱説明書 5 ページ(ManualsLib に転載)
- Thunder Laser:2 段のエアアシスト
- Epilog:エアアシストを工場の圧縮空気に切り替える
- Epilog:レーザーの機能の解説(PDF)
- Trotec:アクリル加工の手引き・透明な切り口の出し方(PDF)
- Trotec のブログ:アクリルを透明な切り口に切る(Chris Cudmore、2014 年)
- Trotec:アクリルの台座(裏の反射)
- Trotec:加工台(ハニカム・アクリル用の格子・刃の台)
- Lotus Laser:ハニカムの台での切断(刃の台を作るメーカー)
- STYLECNC(CNC 機のメーカーのブログ):エアアシストの解説(圧縮空気の水と油)
- ポンプの値:上の表からつないだメーカーのページ。Sculpfun の S40 Max の切断厚:何 mm 切れるかの出典。排気の値:排気ファンの計算の出典。
確認日 2026-11-02・メーカーの値、LightBurn と Grbl の資料、当サイトの計算です。このページを作るのに機械は使っていません。