アップカット・ダウンカット・コンプレッションの違い
らせんの向きで、切りくずの行き先と、板のどちらの面がきれいに残るかが決まります。材料と加工を選ぶと使う刃が分かり、深さのつまみを動かすと、コンプレッションが最初のパスでアップカットの部分を越えるまで上のふちを毛羽立たせる様子が見られます。
 先に答え
アップカットは切りくずを上へ出します。下の面はきれい、上のふちは毛羽立ち、材料は引き上げられます。ダウンカットは下へ押します。上のふちはきれい、貫通させると下の面が毛羽立ち、底のある溝では切りくずが詰まります。コンプレッションは先端がアップカット、その上がダウンカットで、貫通させても両面がきれいです。ただし最初のパスがアップカットの部分より深いときだけです(ToolsToday、AXYZ、Stepcraft)。
アップカット
- きれい
- 下の面
- 毛羽立つ
- 上の面
- 切りくず
- 上へ外へ
- 材料
- 引き上げる
ダウンカット
- きれい
- 上の面
- 毛羽立つ
- 下の面
- 切りくず
- 溝へ押し込む
- 材料
- 押し付ける
コンプレッション
- きれい
- 上下の両面
- 条件
- 最初のパス>アップカットの長さ
- 切りくず
- 切り替わりに集まる
- 材料
- 引いて押す
同じ 12 mm の合板を、それぞれの刃で貫通させた断面です(同じ縮尺)。青の矢印は上へ、橙の矢印は下への切りくずの流れ。毛羽は刃が繊維を持ち上げる面に出ます。コンプレッションの白い破線はスパイラルの切り替わりです。
 材料と加工を選ぶ
合板・MDF・広葉樹・アクリル・アルミと、切り抜き・ポケット・溝・ほぞを選ぶと、どの刃をなぜ使うかを、理由ごとの出典つきで出します。その下は板の断面です。刃のらせんが回り、切りくずが上や下へ流れ、刃が繊維を持ち上げる所でふちが毛羽立ちます。
1材料と加工
コンプレッション(上下の刃)
なぜか
- 合板の表と裏は表板(外側の薄い単板)で、切り口のふちで欠けるのはここです。
- コンプレッションは先端がアップカット、その上がダウンカットの刃なので、貫通させても表と裏の両方のふちがきれいに残ります(ToolsToday、Whiteside)。
- ただし最初のパスがアップカットの部分より深いときだけです。浅いと、ふつうのアップカットと同じ削り方になります(Stepcraft、Yeti Tool)。
次の候補: 機械が最初のパスをそこまで深くできないなら、ToolsToday は輪郭の切り抜きにアップカットかダウンカットを使うようすすめています。どちらにするかは、きれいに残る面からの当サイトの判断で、表が見えるならダウンカット、裏が見えるならアップカットです。
下の断面の図がこの刃になりました。刃や深さを変えて、ふちと切りくずの変わり方を見てください。
2ほかの刃を試す
3板とパス
 らせんの向きで、きれいな面が決まるわけ
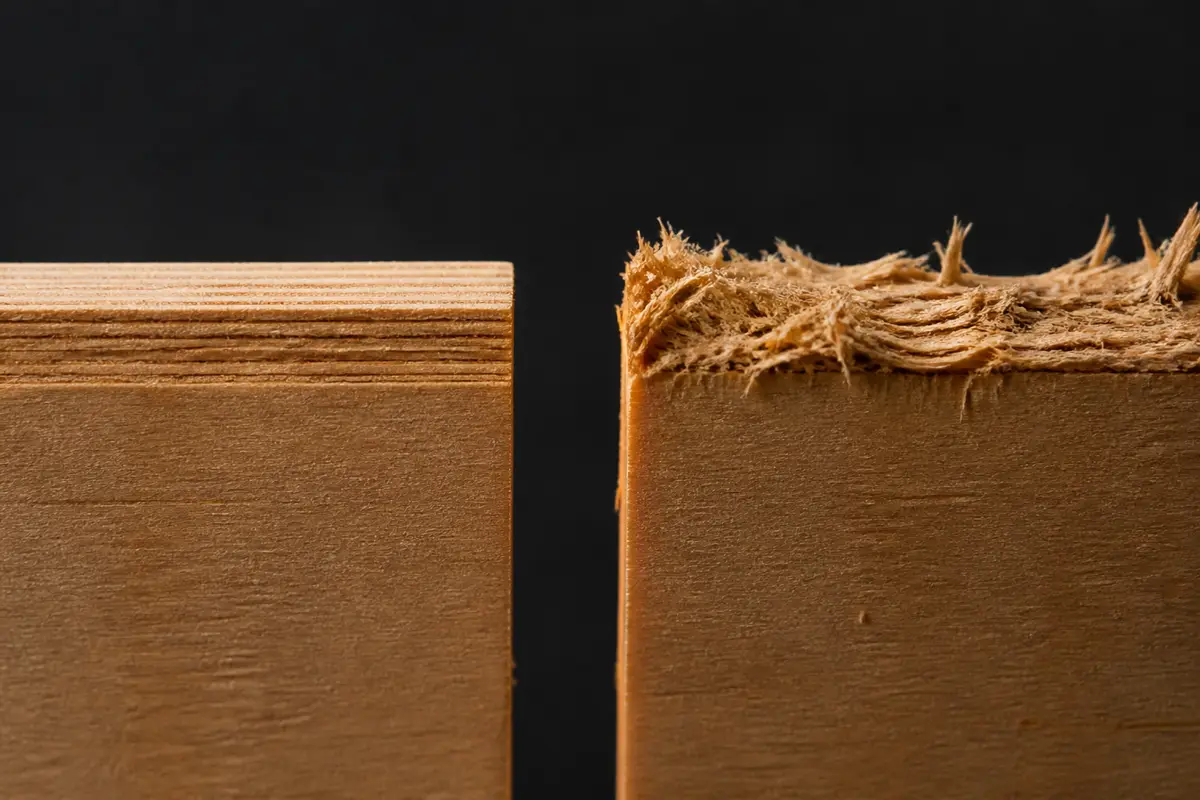
らせんの溝は、回る坂道のようなものです。アップカットの坂は、削ったものを上へ運びます。溝の切りくずを外へ出しますが、上のふちの表面の繊維も持ち上げるので、そこが毛羽立ちます。ToolsToday はアップカットを、繊維を「溝の上へ外へ」引き出す刃と説明しています。CNC ルーターを作る AXYZ は、切りくずを速く出し下の面をいちばんきれいに仕上げるので、スパイラルの刃でいちばん使われているとしています。同じ坂は材料そのものも引っ張ります。CNCCookbook のとおり、アップカットは材料を引き上げるので、薄い板や留めていない板はタブ(切り残し)・ねじ・真空テーブルで押さえます。
ダウンカットの坂は逆向きです。上の面の繊維を溝の中へ押し下げるので上のふちがきれいに残り、板は台へ押し付けられます。AXYZ は 1/8"(3.175 mm)以下の薄い材料にダウンカットをすすめています。そのかわり切りくずは溝へ押し戻されます。貫通させると下の面の繊維が押し出されて毛羽立ち、底のある溝では切りくずが詰まって削り直され、刃が熱くなります(ToolsToday)。AXYZ も CNCCookbook も、ダウンカットは送りを少し遅くするのがふつうとしています。
| 刃 | きれいな面 | 毛羽立つ面 | 切りくず | 材料 | 向く加工 |
|---|---|---|---|---|---|
| アップカット | 下 | 上 | 上へ外へ | 引き上げる | 深い削り、厚い広葉樹、樹脂・アルミ(O フルート) |
| ダウンカット | 上 | 下(貫通のとき) | 溝へ押し込む | 押し付ける | 浅いポケット・溝、薄い板 |
| コンプレッション | 両面 | 最初のパスが浅いと上 | 切り替わりに集まる | 先端は引き、胴は押す | 合板・MDF・メラミンの切り抜き |
| モルティス型コンプレッション | 上(アップカットが短い) | — | ほとんど下へ | ほとんど押す | 溝・ほぞ穴・薄い板の切り抜き |
このページはすべて、ふつうの上から見て時計回り(右回り)に回るスピンドルを前提にしています。左回り(反時計回り)用の刃もありますが、CNCCookbook によると、ダウンカットの刃の 95 %は右回り用です。仕様表にはアップカット・ダウンカットと書かず、ねじれと切る向きで書くものもあります。販売店の説明では、Amana のアルミ用 O フルートのアップカットは右ねじれ・右切りです。上向き・下向きの表示とスピンドルの回る向きを合わせて確かめます。
違いがはっきり出るのは木です。アクリルやアルミには持ち上がる繊維がないので、らせんの向きは切りくずの行き先に効きます。そこで次に問題になるのが熱です。
 コンプレッションは、最初のパスでアップカットの部分を越える
コンプレッションのアップカットの部分は、先端からスパイラルの切り替わりまでです。先端がそれより深く入るまでは、上の面に当たるのはアップカットの刃だけです。CNC を作る Stepcraft ははっきり書いています。切り替わりより深く入れないと「アップカットのエンドミルと同じ働きになる」。Yeti Tool も、アップカットの長さより浅い切込みではダウンカットの部分が表面に届かず、欠けが出るとしています。
| 刃 | 最初のパスの深さ | 最初のパス ÷ D | その深さの送り | 出典 |
|---|---|---|---|---|
| Amana 46180・1/8"・アップカット 7/32"(5.56 mm) | 5.56 mm より深く | 1.75 × D | 81 % | Stepcraft |
| Amana 46170・1/4"・アップカット 1/4"(6.35 mm) | 6.35 mm より深く | 1 × D | 100 % | Burns Tools の商品ページの Cutter Height(B1) 1/4" |
| 短いアップカット(モルティス型)・1/4"・4 mm | 4 mm より深く | 0.63 × D | 100 % | Yeti Tool は 4 mm 以下をすすめる |
送りの欄は、Amana と Onsrud の表にある深さの係数です(1・2・3 × D の間は当サイトが直線でつないでいます)。細い刃ほど難しいことが分かります。Amana の 1/8" の 46180 は切り替わりが先端から 7/32" なので、最初のパスは刃径の約 1.75 倍になります。Stepcraft は最初を 0.22"、その後を 1/8" ずつ削り、最後は材料より約 0.030" 深くしています。Amana の 1/4" の 46170 はアップカットの部分が 1/4" なので、1 × D で済みます。ToolsToday が、小さなホビー機では深い最初のパスができないことがあると注意しているのはこのためで、Yeti Tool も、深い切込みは送りを遅くする必要があり焦げることがあるので、4 mm 以下の短いアップカットがよいとしています。
46170 は、Burns Tools の商品ページの Cutter Height(B1) 1/4" をアップカットの部分としています。Stepcraft が 46180 の切り替わりとして示している寸法と同じものです。使う刃の仕様表を確かめるか、先端から刃の溝の向きが変わる所まで測ってください。深さの係数はあとのパスにもかかります。1/4" の刃で 12.4 mm を 1 回で削ると 1.95 × D で、表の送りの約 76 %です。それぞれの深さの送りは、CNC のチップロードの計算で出せます。
 詰まった切りくず・熱・溶けた樹脂
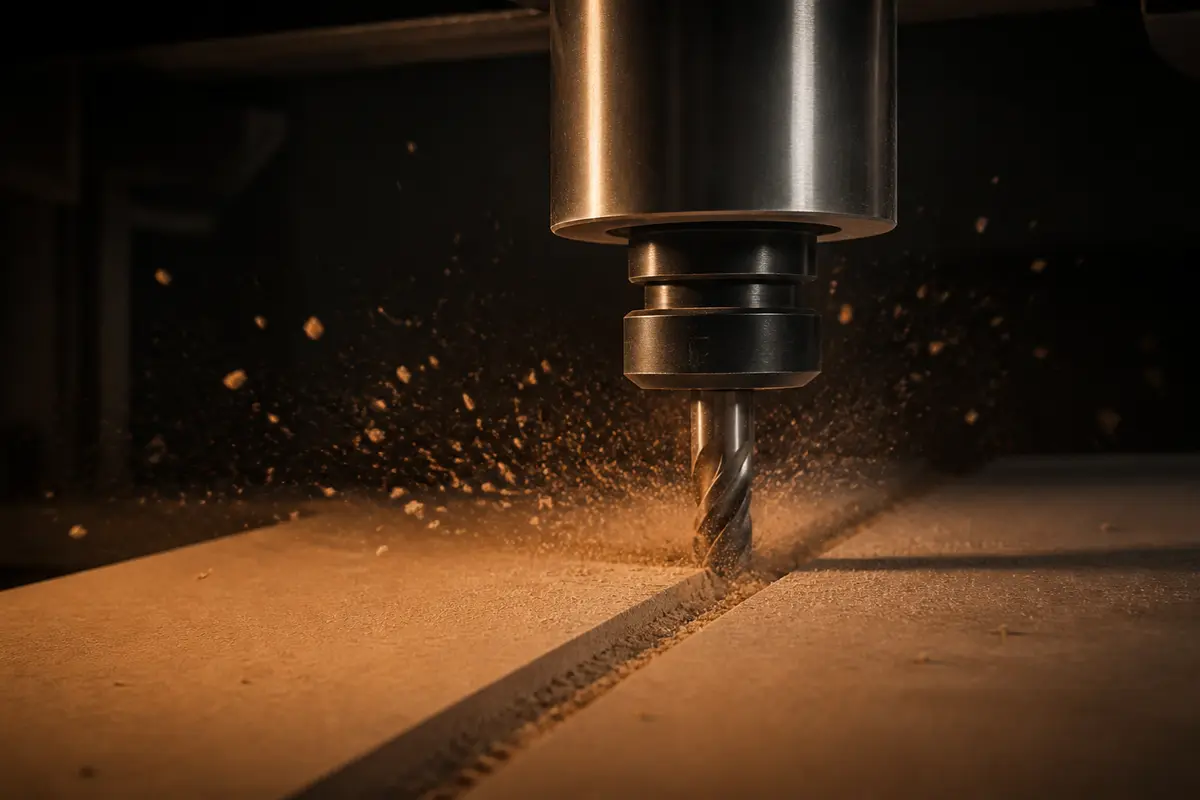
溝に残った切りくずは、もう一度刃に当たります。ToolsToday によると、ダウンカットで深い輪郭を削ると切りくずが出ず、削り直されて熱と刃の摩耗が増えます。アップカットは切りくずがいちばんよく出るので、熱が減り送りも上げられます。木ではその熱が焦げ跡と刃の傷みになり、樹脂では切り口がやわらかくなります。樹脂やアルミの刃が切りくずを出すことを中心に作られているのはこのためです。ToolsToday は、1 枚刃・O フルートは切りくずの入る場所が広く、溶けたり溶着したりしやすい材料で熱がたまりにくいので、樹脂やアルミによく使われるとしています。Amana の樹脂用・アルミ用の送りの表は 1 枚刃 O フルートで、アップカットとダウンカットの両方があります。Harvey Tool は樹脂用のエンドミルを、切りくずを速く出すために約 40° の高ねじれのアップカットにしています。底のある削りや深い削りの樹脂・アルミでは、1 枚刃 O フルートのアップカットがふつうの選び方です。
つまり、ダウンカットのきれいな上のふちには深さの限度があります。ポケットや溝ではダウンカットの 1 回の切込みを浅くし、切りくずの逃げ場がなくなるほど深くなったらアップカットに替えます。コンプレッションはその中間で、切りくずは切り替わりのあたりで出会い、刃が先へ進むまで切り溝に残ります。焦げは、回転が速く機械の送りが遅いせいで切りくずが薄すぎるときにも出ます。それはチップロードの計算で確かめられます。
 刃数とねじれ角
刃数。ToolsToday は、同じ回転・送りなら 1 枚刃は 2 枚刃より 1 刃あたり大きな切りくずを取るとしています。チップロードの式(送り ÷(回転数 × 刃数))で計算すると 2 倍の厚さです。刃が 1 枚なら、切りくずの入る溝(ガレット)もいちばん広くなります。Amana の樹脂用・アルミ用の表が 1 枚刃の O フルートなのも、回転を下げられないホビー用のトリマーで 1 枚刃が役に立つのも、このためです。2 枚刃は切りくずの入る場所を少し減らすかわりに、つり合いと剛性が上がります。Harvey Tool は 2 枚刃の形が「剛性を上げて精度を高め、たわみを減らし、刃の寿命を延ばす」としています。コンプレッションには 1+1(上 1 枚・下 1 枚。Whiteside の UD4125)や 2+2 などがあります。
ねじれ角。ねじれ角は刃の軸から測るので、ねじれ角が大きい(溝が寝ている)ほど、強く引っ張ります。Harvey Tool は樹脂用の高ねじれのエンドミルを約 40° とし、切りくずが速く出て仕上げも良いと書いています。ねじれ角の小さいアップカットは「持ち上げる力を減らす」ので真空テーブルに向く、ともしています。ホビー用の木工の刃のねじれ角を出しているメーカーは見つからなかったので、図は角度の数字ではなく、考え方の目安として見てください。
 エンドミルの種類と使いみち
スクエアエンドミル(平らな先)
輪郭の切り抜き・ポケット・平らな底の溝。アップカット・ダウンカット・コンプレッションがあります。
O フルート(1 枚刃)
広い溝が 1 本。樹脂やアルミによく使われます(ToolsToday)。Amana の樹脂用・アルミ用の表はこの刃で、アップカットとダウンカットがあります。
平面出し(サーフェシング)ビット
幅が広く短い刃。捨て板や一枚板の面を平らにします(CNCCookbook)。
チップブレーカー(荒削り)
刃にきざみがあり切りくずを細かく割るので、速く荒削りできます。壁は粗く残ります(CNCCookbook)。
アップカット・ダウンカット・コンプレッションの違いが関わるのは、ホビー CNC で削りの大半をするスクエアエンドミルです。V 彫りの深さとボールエンドのステップオーバーは、V ビットの深さと削り跡の計算で出せます。コーティングは刃の寿命をうたって売られています。たとえば Amana のアルミ用 O フルートの 51402-Z は、Woodcraft の商品ページで ZrN コーティングとされています。コーティングの有無をホビー機で比べた第三者の試験は見つかりませんでした。
 削る前に
- アップカットの長さを調べる仕様表(Up-cut height など)を見るか、先端から刃の溝の向きが変わる所まで測ります。Amana 46180 は 7/32"(5.56 mm)。
- 最初のパスを深くする切り替わりより深く入れ、あとはふつうの深さで。最初のパスは深さの係数のぶん送りを下げます。
 材料を押さえるアップカットは材料を引き上げ、切り抜いた部品は最後に外れます。タブ・ねじ・クランプ・真空で留めます。
- 切りくずを見る粉ではなく切りくずが出ているか、底のある溝に詰まっていないか。詰まると削り直されて刃が熱くなります。
- 端材で試す同じ板で短く試し削りをして、表と裏の両方のふちを見てから本番を削ります。
よくある質問
- アップカットとダウンカットの違いは?
- らせん(刃の溝)の向きです。アップカットは切りくずを上へ持ち上げて溝の外へ出すので熱がこもりにくく、下の面がきれいに残りますが、上のふちは毛羽立ちやすく、材料は上へ引っ張られます。ダウンカットは繊維と切りくずを下へ押すので上のふちがきれいで、材料は台へ押し付けられますが、貫通させると下の面が毛羽立ち、底のある溝では切りくずが詰まります(ToolsToday、AXYZ)。
- コンプレッションビットはいつ使う?
- 表と裏の両方が見える板の切り抜きです。化粧合板・メラミン化粧板・ラミネート(化粧シート)を貼った板・MDF などに向きます。先端がアップカット、その上がダウンカットなので両方のふちがきれいに残りますが、最初のパスがアップカットの部分より深いときだけです。Amana の 1/8" の 46180 なら 7/32"(5.56 mm)より深くします(Stepcraft)。浅いポケットではダウンカットの部分が表面に届かないので、ToolsToday もすすめていません。
- コンプレッションなのに上のふちが毛羽立つのはなぜ?
- ほとんどの場合、最初のパスがアップカットの部分より浅く、表面に当たったのがアップカットの刃だけだったからです。それではアップカットと同じ削り方になります(Stepcraft、Yeti Tool)。最初のパスをスパイラルの切り替わりより深くするか、アップカットの短いモルティス型を使います。アップカットの部分が板の厚さと同じか長いと、ダウンカットの刃が上の面に届くのは、その差より深く捨て板まで削ったときだけです。アップカットの短い刃に替える合図です。
- アクリルやアルミにはどの刃を使う?
- 1 枚刃の O フルートで、ふつうはアップカットです。ToolsToday は、1 枚刃・O フルートは切りくずの入る場所が広く、溶けたり溶着したりしやすい材料で熱がたまりにくいので樹脂やアルミによく使われるとし、切りくずがいちばんよく出るのはアップカットとしています。Harvey Tool の樹脂用エンドミルも高ねじれのアップカットです。Amana の樹脂用・アルミ用の表は 1 枚刃 O フルートで、アップカットとダウンカットの両方があるので、薄い板が台から浮くならダウンカットの O フルート(樹脂は 51504、アルミは 51502 など)で押さえます。AXYZ も 1/8"(3.175 mm)以下にはダウンカットをすすめています。CNCCookbook は、コンプレッションは金属には使わないとしています。
出典
- ToolsToday(Matt Plumlee、2023)Downcut, Upcut & Compression Bits
- Stepcraft USA(Erick Royer、2018)The correct way to setup a compression end mill
- Yeti Tool のナレッジベース(2024)Using compression cutters correctly
- AXYZ:The difference between Upcut and Downcut CNC router bits
- Whiteside Machine:UD4125(1+1 のコンプレッション)
- Harvey Tool:樹脂用エンドミル(アップカット・2 枚刃・高ねじれ)
- Burns Tools:Amana 46170 1/4" コンプレッション(商品ページ)
- Woodworker’s Journal(2011)Amana のコンプレッションの紹介
- Amana Tool:樹脂用 1 枚刃 O フルートの表(v9。アップカット・ダウンカットの刃番号)
- Amana Tool:アルミ用 1 枚刃 O フルートの表(v9。アップカット・ダウンカットの刃番号)
- Woodcraft:Amana 51402-Z アルミ用 1 枚刃 O フルート(商品ページ)
- Amana Tool:Spektra 2 枚刃スパイラルの表(深さの係数)
- Onsrud Cutter:MDF Cutting Data(深さの係数)
- ToolsToday:Understanding CNC Feeds and Speeds(樹脂・アルミの 1 枚刃と O フルート)
- CNCCookbook:CNC Router Bits(回転の向き、コンプレッションは金属に使わない)
- WOODWEB の掲示板の回答(2005)Upcut, Downcut Or Compression Tools
確認日 2026-11-02・工具メーカーと CNC メーカーが公開している説明と、その表からの計算です。このページを作るのに CNC は使っていません。ほかの計算機は道具の一覧にあります。