ガラスのレーザー彫刻の設定
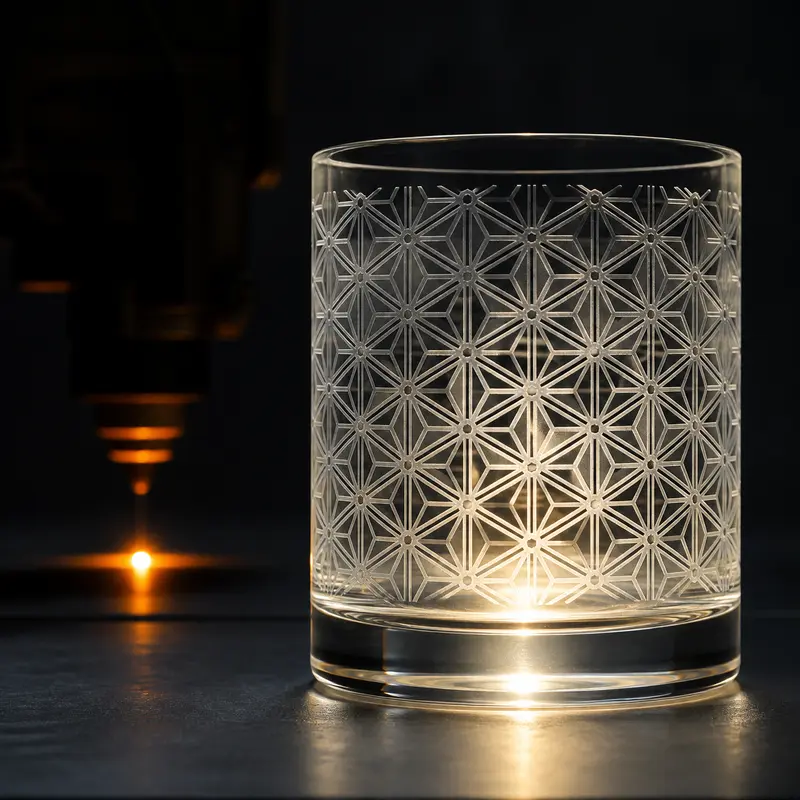
ホビー用のレーザーでガラスは切れません。CO2 レーザーは表面をすりガラス状にします。青色ダイオードの光は透明なガラスを素通りするので、塗料やスプレーを塗って初めて彫れます。ガラスを割るのは熱なので、熱を少なく使うのがコツです。
 始める前に 注意すれば可
- ガラスは熱で割れます。Epilog は、熱の出しすぎがグラスが割れるいちばんの原因で、鉛のクリスタルガラスは特に割れやすいと書いています。弱い設定から始め、最初のテストに替えの無い品を使わないでください。
- 細かい粒子。ガラスを彫ると細かい粒子と煙が出るので、取り除く必要があります(Epilog)。排気をつけ(排気ファンの計算機)、彫ったあとはやわらかい布でふきます。
- 塗膜は燃えて飛びます。ダイオードで使う塗料やスプレーは、光が実際に焼く物です。換気し、あとで洗い落とします(Snapmaker)。
- 素通りした光は、その先へ届きます。透明なガラスでは、青色ダイオードの光は下にある物に当たります。囲いの無い機械は Class 4 です。波長に合った保護メガネを使ってください(保護メガネのチェッカー)。
 光が当たると何が起きるか
切り替えると、同じ光でも材料しだいで結果が変わります。
- 透明なガラス
- すりガラス状の細かいひび
- 透明なガラス(変化なし)
- 下の台が熱を受ける
- 黒いテンペラ絵の具(水で落ちる)
- 跡が付いたガラスの表面
- 透明なガラス
- 裏の塗装(上。鏡は表を下に)
- 銀の層
- ガラス(裏が取れた所は透明に)
ガラスは 10.6 µm を表面で吸います。熱で細かいひびができ、光を散らして白いすりガラスに見えます。熱が多すぎると欠けます(Johnson Plastics Plus)。
断面の模式図で、縮尺は正しくありません。
 どのレーザーで加工できるか
当サイトの「ダイオード・CO2・ファイバーの違い」の表から、この材料の行だけを出しています。(表の全体)
直接は彫れません(光が通り抜けます)。マーキング紙・スプレー・塗料を使えば表面を彫れます。40 W のダイオードでガラスをすりガラス状にする設定を、塗膜に触れずに載せた投稿が 1 つあります。
表面をすりガラス状にします。ガラスは切れません。
ガラスは光が通り抜けます。
 メーカーの設定を 1 つの物差しで見る
どの値もメーカーが公開している出発点で、出典はメーカーです。当サイトで試した値ではありません。機械ごとに光出力が違うので、出力 % と速度を、光が線 1 mm に落とすエネルギー(J/mm)にそろえて並べました。点や表の行を押すと、元の行と計算、換算の計算機へのリンクが出ます。
換算の計算機と同じ式です。同じ種類のレーザーなら、J/mm がそろえば焼け方も近くなります。切断の J/mm は厚さで大きく変わるので、近い厚さの行どうしで比べてください。
AtomStack のダイオードの行は「Glass(ガラス)」とだけあり、塗料・テープ・コーティングを使ったかは書いていません。青色ダイオードは透明なガラスに直接印を付けられないとする出典があるので、塗膜を付けたガラスの出発点として見てください。「Mirrors(鏡)」「Mirror(s) Back(鏡の裏)」の行は、鏡の裏の塗装を彫る行です。四角は AtomStack の 55 W の CO2(Hurricane)です。当サイトが控えた TwoTrees の表に、ガラスの行はありません。
| 機種(光出力) | ソフト | メーカーの表記・厚さ | 加工 | 速度 mm/min | 出力 | 線の間隔 | パス | J/mm | |
|---|---|---|---|---|---|---|---|---|---|
| LightBurn | Mirrors | 彫刻 | 5,000 | 60% | 0.1 | 1 | 0.072 | 換算へ → | |
| LaserGRBL | Mirrors | 彫刻 | 6,000 | S600 | 0.1 | 1 | 0.06 | 換算へ → | |
| LightBurn | Glass | 彫刻 | 400 | 60% | 0.1 | 1 | 0.9 | 換算へ → | |
| LaserGRBL | Glass | 彫刻 | 400 | S600 | 0.1 | 1 | 0.9 | 換算へ → | |
| LightBurn | Mirrors | 彫刻 | 20,000 | 80% | 0.08 | 1 | 0.048 | 換算へ → | |
| LaserGRBL | Mirrors | 彫刻 | 20,000 | S800 | 0.0833 | 1 | 0.048 | 換算へ → | |
| LightBurn | Glass | 彫刻 | 6,000 | 80% | 0.08 | 1 | 0.16 | 換算へ → | |
| LaserGRBL | Glass | 彫刻 | 6,000 | S800 | 0.0833 | 1 | 0.16 | 換算へ → | |
| LightBurn | Glass | 彫刻 | 10,000 | 80% | 0.1 | 1 | 0.115 | 換算へ → | |
| LaserGRBL | Glass | 彫刻 | 10,000 | S800 | 0.1 | 1 | 0.115 | 換算へ → | |
| LightBurn | Mirrors | 彫刻 | 25,000 | 80% | 0.1 | 1 | 0.0461 | 換算へ → | |
| LaserGRBL | Mirrors | 彫刻 | 25,000 | S800 | 0.1 | 1 | 0.0461 | 換算へ → | |
| LightBurn | Glass | 彫刻 | 10,000 | 80% | 0.1 | 1 | 0.115 | 換算へ → | |
| LaserGRBL | Glass | 彫刻 | 10,000 | S800 | 0.1 | 1 | 0.115 | 換算へ → | |
| LightBurn | Mirrors | 彫刻 | 25,000 | 80% | 0.1 | 1 | 0.0461 | 換算へ → | |
| LaserGRBL | Mirrors | 彫刻 | 25,000 | S800 | 0.1 | 1 | 0.0461 | 換算へ → | |
| LightBurn | Mirrors | 彫刻 | 10,000 | 55% | 0.08 | 1 | 0.158 | 換算へ → | |
| LaserGRBL | Mirrors | 彫刻 | 10,000 | 55% | 0.0833 | 1 | 0.158 | 換算へ → | |
| LightBurn | Glass | 彫刻 | 10,000 | 90% | 0.08 | 1 | 0.259 | 換算へ → | |
| LaserGRBL | Glass | 彫刻 | 10,000 | 90% | 0.0833 | 1 | 0.259 | 換算へ → | |
| LightBurn | Glass | 彫刻 | 6,000 | 50% | 0.1 | 1 | 0.35 | 換算へ → | |
| LaserGRBL | Glass | 彫刻 | 6,000 | S500 | 0.1 | 1 | 0.35 | 換算へ → | |
| LightBurn | Mirrors | 彫刻 | 10,000 | 35% | 0.1 | 1 | 0.147 | 換算へ → | |
| LaserGRBL | Mirrors | 彫刻 | 10,000 | S350 | 0.1 | 1 | 0.147 | 換算へ → | |
| Bitmap | Glass | 彫刻 | 18,000 | 30% | 0.08 | 1 | 0.055 | 換算へ → | |
| Vector Line | Glass | 彫刻 | 3,500 | 15% | — | 1 | 0.141 | 換算へ → | |
| Bitmap | Glass | 彫刻 | 800 | 80% | 0.08 | 1 | 0.3 | 換算へ → | |
| Vector Line | Glass | 彫刻 | 400 | 80% | — | 1 | 0.6 | 換算へ → | |
| Bitmap | Mirrors | 彫刻 | 3,000 | 80% | 0.08 | 1 | 0.08 | 換算へ → | |
| Vector Line | Mirrors | 彫刻 | 1,000 | 60% | — | 1 | 0.18 | 換算へ → | |
| Bitmap | Glass | 彫刻 | 6,000 | 80% | 0.1 | 1 | 0.16 | 換算へ → | |
| Vector Line | Glass | 彫刻 | 1,000 | 30% | — | 1 | 0.36 | 換算へ → | |
| Bitmap | Mirrors Back | 彫刻 | 12,000 | 80% | 0.1 | 1 | 0.08 | 換算へ → | |
| Vector Line | Mirrors Back | 彫刻 | 500 | 8% | — | 1 | 0.192 | 換算へ → | |
| Bitmap | Mirror Back | 彫刻 | 15,000 | 80% | 0.01 | 1 | 0.0038 | 換算へ → | |
| Vector Line | Mirror Back | 彫刻 | 300 | 80% (constant power) | — | 1 | 0.192 | 換算へ → |
CO2 はすりガラスにし、ダイオードはできない理由
レーザーの種類で、ガラスへの当たり方が違います。CO2 の光(10.6 µm)は表面で吸われ、熱で細かいひびができて、白いすりガラスに見えます(Johnson Plastics Plus、MatEdU)。MatEdU は、小さなガラスのかけらが出ることが多く、掃除が要るとも書いています。青色ダイオード(約 450 nm)と 1,064 nm のファイバーは、透明なガラスを素通りします(ダイオード・CO2・ファイバーの違い)。塗膜を付けると話が変わります。塗膜が光を吸い、その熱で下のガラスに跡が付きます(Snapmaker)。
UV レーザー(355 nm)は新しい道です。xTool は、5 W の F2 Ultra UV の光は透明な材料にも吸われ、ガラスの中にまで彫れるとしています(プレスリリース)。メーカーの主張で、試した資料は見ていません。40 W のダイオードで透明なソーダ石灰ガラスをすりガラス状にした設定を載せ、塗膜には触れていない投稿も 1 つあります(Atomm)。塗らなかったとも書いていないので、ダイオードで「塗らずに彫る」のは実験と考えてください。
ダイオードでガラスを彫る:塗料かスプレー
Snapmaker は、ダイオードでガラスを彫るときの塗膜として、黒いテンペラ絵の具(水で落ちる)、レーザー用のマーキングスプレー、つや消しの黒いスプレー塗料の薄い膜を挙げています(Snapmaker)。AtomStack のダイオードの「Glass」の塗りの彫刻(ラスター)の行は、400〜10,000 mm/min・出力 50〜90 %・線の間隔 0.08〜0.1 mm で、線 1 mm あたり約 0.12〜0.9 J です。
- 1
指の脂を落とす。脂が跡にしみ込むと、くっきり見えなくなります(Johnson Plastics Plus)。
- 2
薄く、むらなく塗る。黒いテンペラ絵の具かマーキングスプレー(Snapmaker)。
- 3
完全に乾かしてからレーザーを当てます。
- 4
格子を彫る。ダイオードが塗膜を焼き、塗膜がガラスに跡を付けます(Snapmaker)。
- 5
洗い落とす。ぬるま湯とやわらかいスポンジで。落ちにくい所は中性洗剤かイソプロピルアルコール(Snapmaker)。
割れを防ぐ:熱・DPI・ぬれたタオル
約 300 DPI・0.085 mm:点が離れ、熱が逃げる(Epilog)。
約 600 DPI・0.042 mm:点が重なり、熱がたまる。熱が多すぎると欠ける。
ここの注意は CO2 レーザー向けで、ガラスそのものが熱を受ける場合の話です。
- 出力を下げ、熱を減らします(Epilog)。ガラスがはがれるように欠けたら、出力を下げるか速度を上げます(JPPlus)。
- 点を減らす。Epilog は、点どうしが離れるよう、ガラスでは約 300 DPI を勧めています(Epilog の FAQ)。Johnson Plastics Plus は、50〜60 W の機械で 500〜600 DPI から始めています(JPPlus)。出典で違うので、試してください。300 DPI は線の間隔 0.085 mm、600 DPI は 0.042 mm です(線間隔・DPI の計算機)。
- ぬれた紙。絵より少し大きい、薄くぬらした新聞紙かペーパータオルを、しわが無いように貼ります(Epilog の FAQ)。作業の間ずっとぬれたままにします(JPPlus)。食器用洗剤を薄く塗っても、似た働きをします(Epilog)。
- 黒を少し薄く。Epilog は、真っ黒を 80 %くらいに変え、Jarvis のディザを使うよう勧めています。
- 乾いてから見る。ひびに水分や指の脂が入ると、くっきり見えません(JPPlus)。
鏡は裏から彫る
裏:左右反転の絵を彫る。光が塗装と銀を取ります。
表:正しく読める。銀が取れた所が透明なガラスに。
鏡は、塗装した裏側を彫り、ガラス越しに正しく読めるよう絵を左右反転させます(Epilog)。光は塗装と銀の層を取り、表から見るとその部分が透明なガラスになります。AtomStack のダイオードの「Mirrors(鏡)」の塗りの彫刻の行は 3,000〜25,000 mm/min で、線 1 mm あたり約 0.05〜0.16 J。ふつうの「Glass」の塗りの行よりずっと小さいのは、ガラスに跡を付けるのではなく、塗装を取る仕事だからです。弱い設定から上げていきます(Epilog)。Epilog は、彫った所に塗料やワックスを詰めると絵が見えやすくなるとも書いています。
ガラスでのテストのやり方
Johnson Plastics Plus は、安いガラスの方が高いガラスよりきれいに彫れることが多いと書いています。安い試し用のガラスで構いません(JPPlus)。
- 1
同じガラス・同じロット。同じ箱の予備を使います。
- 2
弱く始める。小さな所で、少しずつ上げます(Epilog)。
- 3
出力と速度の格子を、線の間隔を決めて焼きます。ダイオードならテストする所全体を同じ厚さで塗ります(LightBurn)。
- 4
洗って乾かしてから判断します(JPPlus)。
- 5
欠けやはがれは、出力が強すぎるか、遅すぎるか、紙が乾いたしるしです(JPPlus)。
よくある質問
- ダイオードレーザーでガラスは彫れますか?
- 透明なガラスには直接は彫れません。約 450 nm の光は素通りします。黒いテンペラ絵の具・マーキングスプレー・つや消しの黒い塗料を塗れば、表面に跡を付けられます。AtomStack のダイオードのガラスの塗りの彫刻の行は 400〜10,000 mm/min・50〜90 %で、線 1 mm あたり約 0.12〜0.9 J です。40 W のダイオードですりガラス状にした設定を、塗膜に触れずに載せた投稿もありますが、実験と考えてください。
- CO2 レーザーでガラスに合う設定は?
- 出力は低めにします。ガラスがはがれるように欠けたら、Johnson Plastics Plus は出力を下げるか速度を上げます。Epilog はぬれたペーパータオルを貼って約 300 DPI を勧め、Johnson Plastics Plus は 50〜60 W の機械で出力 70〜80 %・速度 25〜35 %・500〜600 DPI、ぬれた紙を貼って始めています。AtomStack の 55 W の CO2 の行は、18,000 mm/min・30 %・線の間隔 0.08 mm で、約 0.055 J/mm です。
- 塗料なしでガラスをレーザーで彫れますか?
- CO2 レーザーなら彫れます。ガラスは 10.6 µm の光を表面で吸います。ガラス用の UV レーザーも売られています(メーカーの主張)。青色ダイオードでは、透明なガラスには塗膜が要ります。40 W のダイオードの設定を塗膜に触れずに載せた投稿が 1 つあるだけで、当てにはできません。
- レーザーで彫るとガラスが割れたり欠けたりするのはなぜ?
- 熱のためです。出力が強すぎる、速度が遅すぎる、DPI が高すぎると熱がたまります。ぬらした紙が乾いても同じです。鉛のクリスタルガラスは特に割れやすい材料です。出力を下げ、速度を上げ、300 DPI くらいを試し、ガラスにぬれたペーパータオルを貼ってください。
出典
- AtomStack, Material Setting (LightBurn, LaserGRBL and machine tables)
- Epilog Laser blog, Laser engraving tips and tricks for glassware
- Epilog Laser blog, Top 10 frequently asked laser questions
- Johnson Plastics Plus support, CO2 laser engraving glass: preparation and troubleshooting (2025-01-06)
- MatEdU (NSF-funded), Materials for Laser Cutter Machines
- Snapmaker, Guide to laser engraving glass (2025-04-17)
- xTool, How to engrave glass with a diode laser
- xTool press release, xTool launches F2 Ultra UV (PR Newswire, 2025-11-28)
- Atomm (xTool community), Materials for xTool S1
- LightBurn documentation, Material Test
レーザーの種類の可否の出典
- xTool, Fiber vs CO2 vs Diode Laser: Differences Explained
- xTool, How to Engrave Glass with a Diode Laser
- xTool Support, xTool F1 Product Introduction
- Johnson Plastics Plus, What is a Diode Laser
- Atomm (xTool community), Materials for xTool S1
- Glowforge Performance Series tech specs (CO2)
- Glowforge Support, Non-Proofgrade Materials FAQ
- Trotec, Diode vs CO2 vs fiber laser comparison guide
- OMTech, Diode vs CO2 vs Fiber Lasers
- University of Georgia, Laser Cutter Materials List (CO2)
- Southern Illinois University, Laser Cutter Materials List
- Rutgers Makerspace, Lasers (CO2 and MOPA fiber)
- Boss Laser, fiber laser materials
最終確認 2026-11-02・メーカーの値と計算です。当サイトでこの材料を加工したわけではありません。