3D プリンターの設定を、メーカーのプロファイルから
機種と材料を選ぶと、Bambu Lab・Prusa・Creality・Anycubic・Elegoo が自社のスライサーに入れているノズル・ベッド・ファン・引き戻しの値が出ます。フィラメントのメーカーと食い違う所も並べました。
 要点
まずはプリンターのメーカーのスライサーに入っている、その材料のプロファイルをそのまま使います。下の 25 組は、Bambu Lab・Prusa・Creality・Anycubic・Elegoo の公式スライサーのファイルから読んだ値です。たとえば Bambu Lab P1S の PETG はノズル 245°C・ベッド 70°C・ファン 20〜40%・引き戻し 0.8 mm。同じフィラメントでも機種で値が変わり、フィラメントの箱の値と合わないこともあります。ABS・ASA は筐体を閉じ、PLA は密閉機なら扉か蓋を開けるよう、メーカーは書いています。
当サイトはこれらの機種で刷って確かめていません。数字はすべて各社の公式のプロファイルと資料の値で、出典に元のファイルを載せています。
 機種と材料を選ぶ
Bambu Lab P1S · PETG 密閉
部品冷却ファン: 20–40%・最初の 3 層は止める
チャンバー温度の目標(プロファイルの値。加熱器の無い機種では目安): °C
PETG では Cool Plate の温度を設定していない(0)。PLA・PETG では、ベッドを下げて扉か上蓋を開けるよう Bambu は勧める。
プロファイル: Bambu PETG HF @BBL P1S 0.4 nozzle(スライサーの公式ファイル、確認日 2026-11-09)
同じ材料の箱の値(フィラメントメーカー)
- Bambu Lab PETG HF: ノズル 230–260 °C · ベッド 60–80 °C
- Prusament PETG: ノズル 250 ± 10 °C · ベッド 80 ± 10 °C
- Polymaker PolyLite PETG: ノズル 230–260 °C · ベッド 70–80 °C
- Elegoo PETG Pro: ノズル 230–260 °C · ベッド 65–75 °C
 機種 × 材料の早見図
| PLA | PETG | ABS | ASA | TPU | |
|---|---|---|---|---|---|
| Bambu Lab P1S密閉 | |||||
| Bambu Lab A1オープン | — | — | |||
| Prusa CORE One密閉 | |||||
| Creality K1C密閉 | |||||
| Anycubic Kobra 3オープン | — | — | |||
| Elegoo Centauri Carbon密閉 | — |
数字はノズル / ベッドの °C(2 層目以降)。色が明るいほどノズルが熱い。押すと上のカードに出ます。「—」は表に無い組み合わせ。
25 組の表
| 機種 | 材料 | ノズル °C | ベッド °C | 引き戻し | 部品冷却ファン | 最大体積流量 (mm³/s) |
|---|---|---|---|---|---|---|
| Bambu Lab P1S · PLA | 220 | 55 | 0.8 mm · 30 mm/s | 100% | 21 (High Flow 29) | |
| Bambu Lab P1S · PETG | 245 (1 層目 230) | 70 | 0.8 mm · 30 mm/s | 20–40% | 21 (High Flow 29) | |
| Bambu Lab P1S · ABS | 270 (1 層目 260) | 90 | 0.4 mm · 30 mm/s | 10–60% | 16 (High Flow 25) | |
| Bambu Lab P1S · ASA | 270 | 100 | 0.8 mm · 30 mm/s | 10–35% | 18 (High Flow 25) | |
| Bambu Lab P1S · TPU | 230 | 35 | 0.8 mm · 10 mm/s | 100% | 12 | |
| Bambu Lab A1 · PLA | 220 | 65 | 0.8 mm · 30 mm/s | 60–80% | 21 | |
| Bambu Lab A1 · PETG | 240 (1 層目 230) | 70 | 0.8 mm · 30 mm/s | 30–50% | 18 | |
| Bambu Lab A1 · TPU | 230 | 45 | 0.8 mm · 30 mm/s | 100% | 12 | |
| Prusa CORE One · PLA | 225 (1 層目 230) | 60 | 0.7 mm · 45 mm/s | 85–100% | 15 | |
| Prusa CORE One · PETG | 250 | 85 | 0.8 mm · 45 mm/s | 30–60% | 12 | |
| Prusa CORE One · ABS | 260 | 110 | 0.7 mm · 45 mm/s | 15–20% | 15 | |
| Prusa CORE One · ASA | 260 | 110 | 0.7 mm · 45 mm/s | 20–25% | 15 | |
| Prusa CORE One · TPU | 225 | 65 | 0.7 mm · 45 mm/s | 65% | 2.5 | |
| Creality K1C · PLA | 220 | 50 | 0.8 mm · 35 mm/s | 100% | 23 | |
| Creality K1C · PETG | 250 | 70 | 1.5 mm · 40 mm/s | 40–80% | 23 | |
| Creality K1C · ABS | 260 | 80 | 0.8 mm · 40 mm/s | 10–60% | 23 | |
| Creality K1C · ASA | 270 | 100 | 0.8 mm · 40 mm/s | 10–60% | 18 | |
| Creality K1C · TPU | 220 (1 層目 230) | 40 | 1 mm · 30 mm/s | 100% | 2 | |
| Anycubic Kobra 3 · PLA | 210 (1 層目 220) | 60 | 1 mm · 60 mm/s | 60–80% | 12 | |
| Anycubic Kobra 3 · PETG | 230 | 70 | 2 mm · 80 mm/s | 15–80% | 8 | |
| Anycubic Kobra 3 · TPU | 210 (1 層目 230) | 60 | 2 mm · 35 mm/s | 80–100% | 3.2 | |
| Elegoo Centauri Carbon · PLA | 210 | 60 | 0.8 mm · 30 mm/s | 50–100% | 21 | |
| Elegoo Centauri Carbon · PETG | 250 | 70 | 0.8 mm · 30 mm/s | 10–40% | 11 | |
| Elegoo Centauri Carbon · ABS | 270 | 90 | 0.8 mm · 30 mm/s | 10–40% | 18 | |
| Elegoo Centauri Carbon · TPU | 225 | 35 | 0.4 mm · 30 mm/s | 100% | 3.2 |
- Bambu Lab A1 · ABS — オープンフレームの A1 で、Bambu は ABS を「推奨しない」としている。
- Bambu Lab A1 · ASA — オープンフレームの A1 で、Bambu は ASA を「推奨しない」としている。
- Anycubic Kobra 3 · ABS — Anycubic の英語の店の対応材料は PLA・PETG・TPU。
- Anycubic Kobra 3 · ASA — Anycubic の英語の店の対応材料は PLA・PETG・TPU。
- Elegoo Centauri Carbon · ASA — 25 組に収めるため外した。ElegooSlicer には 270°C・ベッド 90°C の ASA のプロファイルがある。
 スライサーの値と箱の値は違う
フィラメントの箱や TDS の値は、そのメーカーの試験の条件での範囲です。スライサーのプロファイルは、機種とプレートとノズルを決めたうえでの一点です。どちらも公式なのに、食い違うことがあります。当サイトは平均せず、両方を並べます。
- Prusament PLA の公表値は 210 ± 10°C だが、PrusaSlicer の CORE One 用プロファイルは 225°C(1 層目 230°C)。
- 同じ Bambu のフィラメントでも機種で違う:PLA Basic のベッドは P1S 55°C・A1 65°C、PETG HF のノズルは 245°C・240°C。
- ASA のベッドは Polymaker 75〜95°C、Elegoo 90〜100°C、Bambu・Creality 100°C、Prusament 110 ± 5°C と幅がある。
- Creality Print の K1C 用 ABS はベッド 80°C。Creality のブログの反り対策は 100〜110°C で、K1C のベッドの上限 100°C を最大 10°C 超える。 出典
- PETG の部品冷却ファン:Prusament 50%、Polymaker OFF〜20%、Bambu P1S 20〜40%、Elegoo 10〜40%、Creality 40〜80%、Anycubic 15〜80%。
- TPU の引き戻しは Polymaker の TDS の 3〜6 mm から Elegoo の 0.4 mm まで。直結(ダイレクト)機ほど短い。
- Polymaker の PolyFlex TPU95 は TDS で 210〜230°C なのに、Polymaker 自身の Bambu 用プリセットは 250°C。 出典
- K1C のノズルは公式の仕様で硬化鋼、Creality Print の機種設定では真ちゅう。
フィラメントメーカーの公表値
| 材料 | メーカー | ノズル | ベッド | 乾燥 |
|---|---|---|---|---|
| PLA | Bambu Lab PLA Basic | 190–230 °C | 35〜45 °C(のり・Cool Plate) | 送風乾燥機 50°C・8 時間 |
| PLA | Prusament PLA | 210 ± 10 °C | 40〜60 °C(加熱は任意) | — |
| PLA | Polymaker PolyLite PLA | 190–230 °C | 25–60 °C | 55°C・6 時間 |
| PLA | Elegoo PLA | 190–230 °C | — | — |
| PETG | Bambu Lab PETG HF | 230–260 °C | 60–80 °C | 送風乾燥機 65°C・8 時間 |
| PETG | Prusament PETG | 250 ± 10 °C | 80 ± 10 °C | — |
| PETG | Polymaker PolyLite PETG | 230–260 °C | 70–80 °C | 65°C・6 時間 |
| PETG | Elegoo PETG Pro | 230–260 °C | 65–75 °C | 60°C・8 時間 |
| ABS | Polymaker PolyLite ABS | 245–265 °C | 90–100 °C | 70°C・6 時間 |
| ABS | Anycubic ABS | 240–280 °C | 80–100 °C | 70〜80°C・8〜12 時間 |
| ABS | Prusa ABS の解説(汎用 ABS) | 255 °C | 80〜110 °C(大きい物ほど高く) | — |
| ASA | Prusament ASA | 260 ± 5 °C | 110 ± 5 °C | 吸湿性あり(時間の記載なし) |
| ASA | Polymaker ASA | 230–260 °C | 75–95 °C | 70°C・7 時間 |
| ASA | Elegoo ASA | 240–270 °C | 90–100 °C | — |
| TPU | Prusament TPU 95A | 230 ± 10 °C | 65 ± 10 °C | ふつうは不要。湿気で困ったら 60°C・4 時間以上 |
| TPU | Polymaker PolyFlex TPU95 | 210–230 °C | 25–60 °C | 70°C・8 時間 |
| TPU | Elegoo TPU 95A | 220–240 °C | — | 70°C・8 時間 |
 筐体:閉じるか開けるか
ABS・ASA は閉じる。Prusa の CORE One 用のプロファイルは ABS・ASA にチャンバーの目標 55°C・最低 40°C を書き、Polymaker は ABS・ASA に筐体を「必要」としています。Bambu は ABS・ASA を、オープンフレームの A1 では「推奨しない」としています。
PLA は密閉機なら開ける。筐体の中が温まると、ノズルの上の部分で PLA が柔らかくなって詰まります(熱だまり、ヒートクリープ)。Bambu は PEI のプレートで PLA を刷るときに前扉か上蓋を開けるよう、Prusa も扉か上部の換気口を開けるよう書いています。PETG も Bambu は同じ扱いです。
TPU は遅く。TPU の最大体積流量は CORE One で 2.5 mm³/s(同じ機種の PLA は 15)、K1C で 2 mm³/s(PLA は 23)です。Bambu は TPU 95A HF を AMS に通さず外部スプールから、Anycubic は ACE Pro を通さずに、と書いています。
 失敗とメーカーの対処
反り(角が浮く)
- シートを 90% 以上の IPA で拭く
- Live Adjust Z を少し下げる(PETG・PC は下げすぎない)
- 窓・エアコンの風を避け、高温材料は筐体で(PLA・PETG は囲わない)
- ブリムを付け、速度を下げる
- ベッドを上げる:PLA 55〜65°C、PETG 75〜85°C、ABS 100〜110°C、TPU 40〜60°C
- 5〜10 mm のブリムを付け、冷めてから外す
- 最初の 3〜5 層はファンを止める
- ABS は筐体が必須
- ABS・ASA は筐体が必要
- ベッドを 90〜100°C にして 10 分温めてから刷る
- 密着が悪ければ部品冷却を止める
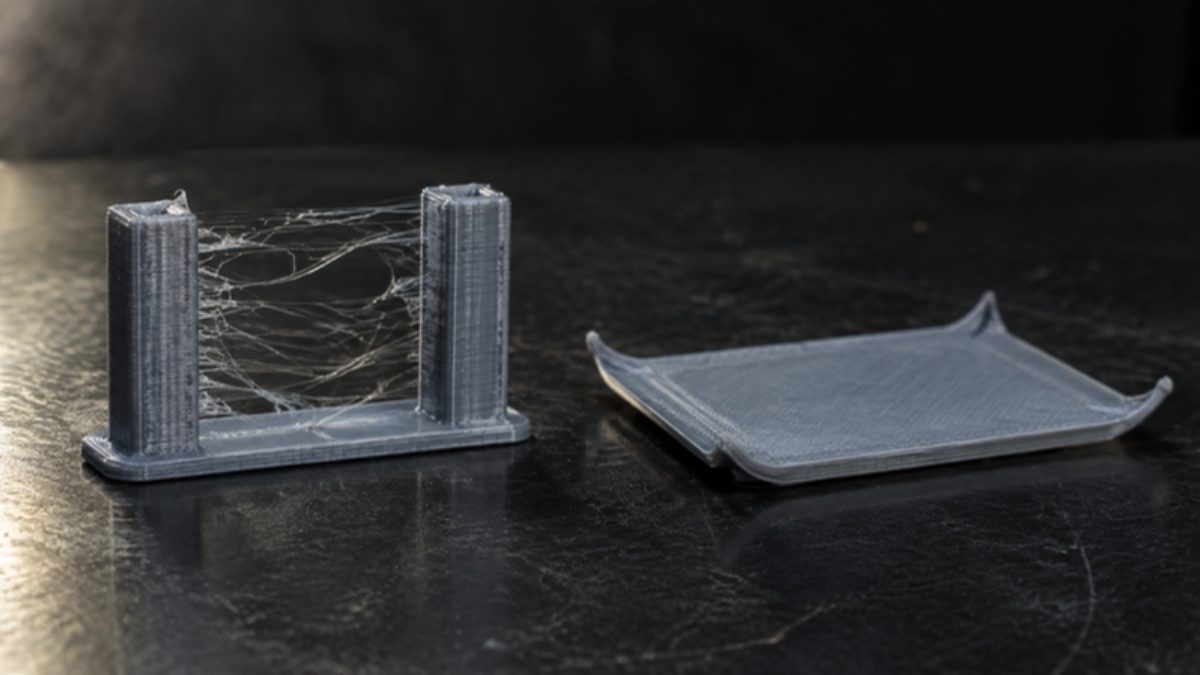
糸引き
- 直結機は引き戻し 2 mm 以下(柔らかい材料は長め)
- ノズル温度を 5〜10°C 下げて試す
- 乾いたスプールを試し、ノズルを掃除する
- 残った糸はヒートガン約 200°C を 1〜2 秒
- 熱いうちに真ちゅうブラシで掃除し、押し出せるか確かめる
- 糸引きテストで 5°C ずつ下げ、層の密着が落ちない所で止める
- 引き戻し:ダイレクト 0.5〜2 mm・25〜45 mm/s、ボーデン 4〜7 mm・40〜60 mm/s
層の剥がれ・割れ
- ABS は部品冷却を完全に止め、囲った(できれば温めた)空間で
- 大きな部品は ABS より割れにくい PETG に
- PLA は 5°C ずつ温度を上げる
- 押出倍率を 5% ずつ上げる
- ノズル温度を 5°C ずつ上げる
- 速度を 20% 下げる
- 積層ピッチをノズル径の 75% 以下に(0.4 mm なら 0.32 mm)
- ABS・ASA は温度を上げて速度を落とす
- PETG は部品冷却を止めるかごく弱く。それでも弱ければ 240°C まで
目詰まり・熱だまり
- ノズルを加熱し、0.3〜0.35 mm の針を下から 1〜2 cm 差す(HF ノズル以外)
- アイドラーを開け、PLA は 260°C、PETG・ASA は 280°C で 2 分待ち、新しいフィラメントを押し込む
- 密閉機や暑い部屋で PLA を刷るときは扉か換気口を開ける
- HF ノズルには HF 用のプロファイル(取り違えると詰まる)
- 熱だまり対策:プレートが許せばベッドを約 35°C に
- X1・P1 は前扉か上蓋を開ける(Cool Plate なら閉じたままでよい)
- コールドプル:印刷温度まで上げ、90°C まで冷まして強く引く。きれいになるまで繰り返す
- 0.4 mm の針で先端を通す
- 2 回で流れが戻らなければノズル交換
- TPU はふつう 20 mm/s、上限 30〜40 mm/s
- 引き戻しはまず減らすか切る。アイドラーを緩める
レーザーの失敗はトラブル診断へ。
 レーザーでも同じ考え方
レーザーでも、出発点はメーカーの設定表で、端材で試してから本番にします。材料ごとの設定、テストの格子を作る道具、出力と速度の換算があります。3D プリントした治具をレーザーの位置合わせに使う人も多いので、両方の表を行き来してください。
よくある質問
- PETG は何度で刷る?
- メーカーのプロファイルでは 230〜250°C です。Bambu Lab P1S は 245°C、A1 は 240°C、Prusa CORE One・Creality K1C・Elegoo Centauri Carbon は 250°C、Anycubic Kobra 3 は 230°C。ベッドは 70〜85°C です。フィラメントのメーカーの公表値は 230〜260°C(Bambu・Polymaker・Elegoo)か 250 ± 10°C(Prusament)です。
- PLA を刷るとき、筐体は閉じる?
- ふつうは開けます。Bambu Lab は PEI のプレートで PLA を刷るときに前扉か上蓋を開けるよう、Prusa は扉か上部の換気口を開けるよう書いています。筐体の中が温まると、ノズルの上で PLA が柔らかくなって詰まるためです(熱だまり)。閉じるのは ABS・ASA です。
- スライサーの温度とフィラメントの箱の温度が違うのはなぜ?
- 箱の値はそのメーカーの試験の条件での範囲、スライサーのプロファイルは機種とプレートとノズルを決めたうえでの一点だからです。たとえば Prusament PLA は 210 ± 10°C ですが、PrusaSlicer の CORE One 用プロファイルは 225°C です。どちらも公式なので、プリンターのメーカーのプロファイルから始め、箱の範囲の中で調整します。
- TPU の引き戻しはどのくらい?
- 直結(ダイレクト)機なら思ったより短くします。メーカーの TPU のプロファイルは Elegoo Centauri Carbon 0.4 mm、Prusa CORE One 0.7 mm、Bambu Lab 0.8 mm、Creality K1C 1 mm、Anycubic Kobra 3 2 mm。いろいろな機種向けの Polymaker の TDS は 3〜6 mm です。Prusa は TPU を 20 mm/s ほどで刷り、まず引き戻しを減らすよう勧めています。
出典
出典はすべて英語の公式資料です。
- BambuStudio filament profiles (GitHub, bambulab/BambuStudio, master at dafcc5de70)
- PrusaSlicer settings 2.5.14 for Prusa printers (GitHub, prusa3d/PrusaSlicer-settings-prusa-fff)
- Creality Print filament profiles (GitHub, CrealityOfficial/CrealityPrint)
- Anycubic Slicer Next filament profiles (GitHub, ANYCUBIC-3D/AnycubicSlicerNext)
- ElegooSlicer Centauri Carbon filament profiles (GitHub, elegooofficial/ElegooSlicer)
- Prusament material pages (PLA, PETG, ASA, TPU 95A)
- Polymaker technical data sheets and print tips
- Prusa Knowledge Base: warping, stringing, layer separation, clogged nozzle, flexible materials
- Creality: The 10 most common 3D printing problems and how to fix them (July 2, 2026)
- Bambu Lab Wiki: clogs and heat creep
- Polymaker presets for Bambu Studio and other slicers (GitHub, Polymaker3D/Polymaker-Preset)
確認日 2026-11-09. 当サイトはこれらの機種で刷って確かめていません。数字はすべて各社の公式のプロファイルと資料の値で、出典に元のファイルを載せています。