粉体塗装のタンブラーのレーザー設定
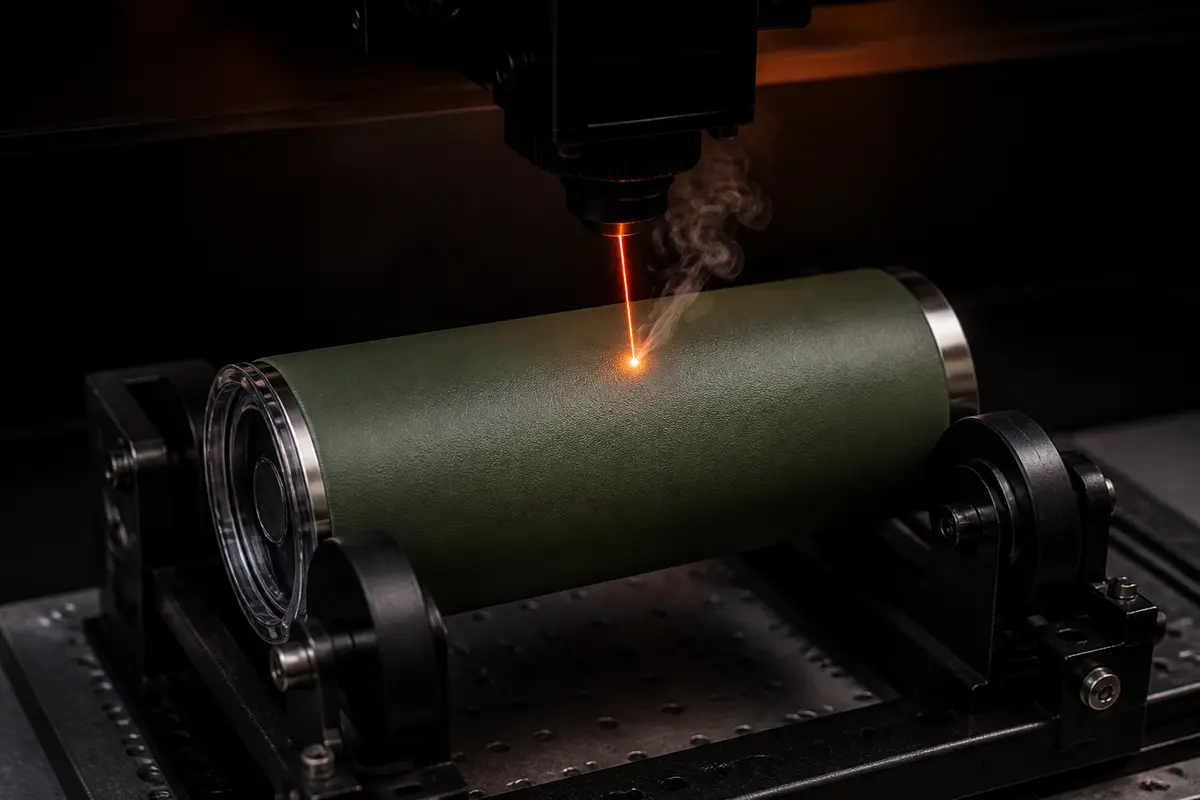
レーザーがはがすのは塗膜で、鋼ではありません。公開されている設定が出力 10〜100 %と割れるのは、機械が違うからです。1 つの物差しにそろえると、ダイオードの行の真ん中の半分は約 1.1〜2.7 J/mm² です。下に自分の W を入れると試す速度が出るので、予備のカップに格子を焼いてください。当サイトはタンブラーを彫っていません。出典と計算のページです。
 まず安全
- 塗膜の中身を確かめます。売り手が書いていることはあまりありません。Glowforge は、粉体塗装に PVC が入っていないか確かめるよう書いています(レーザーで加工してはいけない材料)。エポキシは禁止の一覧に載っているので、ラメやエポキシのカップはやめます。売り手が中身を答えられないものにはレーザーを当てないでください。
- 煙を吸わないでください。排気はまず屋外へ出します(First Day of Home)。CO2 についての GRAPHICS PRO の記事は、粉体塗装を彫ると煙と粒子が出るので排気かフィルターが要るとしています。大きさは排気ファンの計算機で出せます。硬化した塗膜をレーザーではがしたときの煙を測った資料は見つかりませんでした。TGIC ポリエステルの粉の安全データシートには「遺伝子に異常を起こすおそれ」と皮膚感作が書かれていますが、これは使う前の粉の話で、硬化したカップの話ではありません。カップの粉がこれと同じとも限りません。
- 目を守ります。塗膜が取れると、磨いた鋼が光を散らすことがあります(STYLECNC)。囲いのないレーザーには、波長に合った保護メガネが要ります。OD と波長の確かめ方をどうぞ。
- 外側だけを、底から離して彫ります。飲み物に触れる面と飲み口は彫りません。Stanley は、底の封止材に鉛が少し含まれるが、ステンレスの層でおおわれ、使う人は触れられないと説明しています。それでも、どのカップでも底には光を当てず、底のふたを外さないのが無難です。この 2 つは当サイトの注意で、メーカーの決まりではありません。
- 機械のそばを離れません(First Day of Home)。飲むためのカップなので、脱脂剤はよく落とします(GRAPHICS PRO の 2019 年の記事は 2 回ふくよう書いています)。
 報告された設定を 1 つの物差しで
どの点にも出典と段階を付けています。無地のカップの店(xTool も販売)、機械を売る会社のブログ、掲示板の使う人では、証拠としての重みが違うので印を変えました。店とブログの行は出発点で、結果の報告ではありません。自分のレーザーを入れると、試す速度の帯が出ます。
出力と速度の換算の計算機と同じ式で、同じ種類のレーザーどうしだけ比べられます。速度の帯は、店の出発点とうまくいった報告を小さい順に並べ、真ん中の半分(四分位)の値から逆に解いたものです。機械を売る会社のブログは入れていません(速度 = W × % × パス数 ÷(J/mm² × 線間隔))。
点は重ならないよう横に少しずらしています。縦の線は、幅のある行の下限と上限です。CO2 の W は管の公称値が多く、光出力とは限りません。売り手の行は出発点で、結果の報告ではありません。
点を押すと、元の行と計算が出ます。
元の行 36 % / 0.08 mm(ほかはまねた投稿の値:1000 mm/min・クロスハッチ)
計算 10 W × 36 % × 2 ÷ (16.7 mm/s × 0.08 mm) = 5.4 J/mm²
Heather さん、2024-06-01。Yeti と Owala の複数の色で。出力と線間隔だけ変え、「Everything else stayed the same(ほかは同じ)」と書いているので、速度とクロスハッチは Lou さんの 2023 年 3 月の投稿の値です。Lou さんにならい、クロスハッチは 2 パスと数えました。35 %では抜けず、38 %では薄い線が出たそうです。
出典: LightBurn forum, Yeti tumbler etching (2020–2024)この値を換算の計算機に入れる →幅の上の端を入れる →
図に載せた行(LPC は 1 cm あたりの線の本数)
| 機械 | レーザー | 元の行 | J/mm² | 段階 |
|---|---|---|---|---|
| 赤外 | 40 / 400 / 200 LPC / 1(赤い光) | 0.040 | 無地のカップの店(xTool も販売) | |
| ダイオード | 30–50 % / 150–300 mm/s / 300 DPI | 0.21 (0.12–0.39) | 機械を売る会社のブログ | |
| ダイオード | 50 / 400 mm/s / 300 LPC / 1 | 0.75 | 無地のカップの店(xTool も販売) | |
| ダイオード | 80 / 400 / 200 LPC / 2 | 0.80 | 無地のカップの店(xTool も販売) | |
| CO2 | 50–70 / 500–1000 mm/s / 200 LPC / 1 | 0.96 (0.60–1.7) | 無地のカップの店(xTool も販売) | |
| ダイオード | 80 / 315 mm/s / 200 LPC / 1 | 1.0 | 無地のカップの店(xTool も販売) | |
| ダイオード | 90–100 % / 150 mm/s / 200 LPC / 1 | 1.3 (1.2–1.3) | 使う人の報告 · うまくいった報告 | |
| ダイオード | 40 / 200 mm/s / 160 LPC / 1 | 1.3 | 無地のカップの店(xTool も販売) | |
| ダイオード | 90 / 125 mm/s / 200 LPC / 1 | 1.4 | 無地のカップの店(xTool も販売) | |
| CO2 | 80 / 200–400 mm/s / 200 LPC / 1 | 1.6 (1.2–2.4) | 無地のカップの店(xTool も販売) | |
| CO2 | 25 % / 300 mm/s / 0.073 mm | 1.7 | 使う人の報告 · うまくいかなかった | |
| CO2 | 35 / 400 mm/s / 200 LPC / 1 | 1.8 | 無地のカップの店(xTool も販売) | |
| ダイオード | 25 % / 1000 mm/min / 254 LPI / 1(ほかにふちの層) | 1.8 | 使う人の報告 · うまくいった報告 | |
| ダイオード | 100 / 100 / 220 LPC / 1 | 2.2 | 無地のカップの店(xTool も販売) | |
| ダイオード | 100 % / 20 mm/s / 0.159 mm | 3.1 | 使う人の報告 · うまくいった報告 | |
| CO2 | 60 / 200 / 200 LPC / 1 | 3.3 | 無地のカップの店(xTool も販売) | |
| CO2 | 40–70 / 150–300 mm/s / 200 LPC / 1 | 3.9 (2.1–7.5) | 無地のカップの店(xTool も販売) | |
| ダイオード | 25 % / 1000 mm/min / 0.09 mm / クロスハッチ | 4.0 | 使う人の報告 · うまくいった報告 | |
| ダイオード | 36 % / 0.08 mm(ほかはまねた投稿の値:1000 mm/min・クロスハッチ) | 5.4 | 使う人の報告 · うまくいった報告 | |
| CO2 | 40–70 / 150–300 mm/s / 200 LPC / 1 | 6.4 (3.5–12) | 無地のカップの店(xTool も販売) | |
| ダイオード | 80–100 % / 150–200 mm/min / 300 DPI | 18 (14–24) | 機械を売る会社のブログ | |
| ダイオード | 70–90 % / 200–300 mm/min / 300 DPI | 23 (17–32) | 機械を売る会社のブログ | |
| ダイオード | 80 % / 300 mm/min / 0.1 mm / 2 | 32 | 機械を売る会社のブログ |
図に載せなかった行
| 機械 | 元の行 | J/mm | 載せない理由 | 段階 |
|---|---|---|---|---|
| TwoTrees TTS-55 5.5W ダイオード | 50 % / 5000 mm/min | 0.033 | 線間隔が無い。「塗装した金属」でタンブラーとは書いていない | メーカーの表 |
| TwoTrees TS3 10W ダイオード | 50 % / 6000 mm/min | 0.05 | 線間隔が無い。「塗装した金属」でタンブラーとは書いていない | メーカーの表 |
| xTool D1 10W ダイオード | 100 % / 70 mm/s(LaserBox の推奨の行) | 0.14 | 失敗:Yeti と RTIC で「inconsistent at best(よくてもむらがある)」。線間隔は不明(eilerstg さん、2022 年、1 番目の投稿) | 使う人の報告 |
| xTool D1 10W ダイオード | 100 % / 33・20・10・5・2・1 mm/s | 0.30–10 | 失敗:「still looks dark(まだ暗い)」。LaserBox で試した値です。本人の書く .20 の線間隔は、動かせなかった LightBurn の既定値なので、実際の線間隔は不明です(同じ人、6・10 番目の投稿) | 使う人の報告 |
| xTool D1(W の記載なし) ダイオード | 50–100 mm/min | — | 出力・線間隔・W が無い。Yeti で「worked really well(とてもうまくいった)」。ほかの行よりずっと遅いが、図に置けない(WoodMan さん、2022 年) | 使う人の報告 |
| 50W CO2 CO2 | 13 % / 約 300 mm/s | 0.022 | 線間隔が無い。本人の材料の設定集から(jkwilborn さん、2022 年) | 使う人の報告 |
| xTool D1 10W + RA2 ダイオード | 100 % / 70 mm/s | 0.14 | 線間隔が無い。エアを切って金属まで届いた(leasert さん、2022 年) | 使う人の報告 |
| Ortur LM Pro 2 10W ダイオード | 50 % / 3000 mm/min; 75 % / 2100 mm/min | 0.10; 0.21 | 線間隔が無い。遅い行は Stanley・Yeti 用(JimNM さん、2024 年) | 使う人の報告 |
| Snapmaker Artisan 40W ダイオード | 10 % / 150、「1/2 diode on」 | — | 線間隔も速度の単位も無く、ダイオードを半分だけ使っているので 40 W として計算できない。「遅いが確実」で 1 個に何時間も | 使う人の報告 |
| 10W ダイオード ダイオード | 60〜80 % / 3000〜4500 mm/min / 1〜2 パス | 0.08〜0.16(1 パス) | 線間隔が無い | 売り手のブログ |
| 60W CO2 CO2 | 20〜35 % / 300〜400 mm/s / 1〜2 パス | 0.03〜0.07(1 パス) | 線間隔が無い | 売り手のブログ |
| 30W ファイバー ファイバー | 50〜70 % / 600〜900 mm/s / 30〜60 kHz / 1〜2 パス | 0.017〜0.035(1 パス) | 線間隔が無い | 売り手のブログ |
| JPT 50W ファイバー | 50 と 40 / 3000 / 100(2 層) | — | 単位も線間隔も無い。きれいだが 1 個 15 分で、のちに約 8 分の設定に落ち着いた(SayCheeze さん、2026 年) | 使う人の報告 |
| Epilog Helix 60W CO2 | 速度 50 %・出力 80 %・300 DPI | — | 速度が % なので換算できない | 業界誌 |
| 10W・20W ダイオード ダイオード | 100 % / 70–100 mm/s / 100–120 LPC | — | 2 つの W に 1 つの行 | 作品ページ |
| xTool M1 Ultra 20W ダイオード | 80 % / 80 mm/s / 120 LPC | — | ページに AI 生成の内容を含むとあるので、報告として数えない | 作品ページ |
行のばらつきは大きいので、帯はそのまま信じないでください。機械を売る会社のブログ 2 つは値のそろった報告のどれより上にあり、片方はダイオードでいちばん低い行も出しているので、帯から外しました。Yeti を 50〜100 mm/min と書く人もいますが、出力も線間隔も無いので図に置けません。詳しい Yeti の報告 2 つはどちらもクロスハッチで、帯より上にあります。厚い塗膜にはもっと要るのかもしれません。エネルギーだけでなく線間隔も効きます。線間隔が粗いと線が残ったという報告があります。帯はまねる値ではなく、テスト格子を始める場所です。メーカーの表で見つけたのは TwoTrees だけで、その「塗装した金属」の行に線間隔は無く、仮に 0.1 mm なら 0.33〜0.50 J/mm² しかありません。
 光が塗膜にすること
青色ダイオード・CO2・ファイバーのどれでも粉体塗装をはがせます(xTool)。無垢の鋼では出典が割れるダイオードでも、この仕事はできます。下の GRAPHICS PRO の助言は CO2 についての記事のもので、400〜600 DPI を勧めています。無垢の鋼はステンレスのレーザー設定を見てください。エネルギーを動かすと、3 通りの失敗が見られます。
模式図で、寸法も境目の値も実物とは違います。境目はカップごとに違います。
黒は報告のいちばん多い色です。ただし同じ黒でも、銘柄とロットで変わります。
変えるのは 1 つずつ
- 1
焦点と水平。カップが回っても面が焦点から外れないようにします(GRAPHICS PRO・CO2)。
- 2
先に速度を変える。次に出力を少しずつ。暗い・粗いなら速くしてみます。
- 3
ふいてから判断。脱脂剤で鋼が明るくなります。青と赤はメラミンスポンジも。
- 4
カップの種類ごとに記録。色やロットで違うので、設定集を作ります。
脱脂剤は、GRAPHICS PRO が LA Awesome・Blu・Zep 507 を、MakerFlo が Totally Awesome と Dawn PowerSpray を挙げています。エアアシストの報告は割れています。切って金属まで届いた D1 の人もいれば、出力が強すぎてエアが足りないと塗膜が溶けて戻るという人もいます。エアアシストの解説もどうぞ。
 カップと回転治具と、次にやること
自分の状況を選ぶと、次の一歩が 1 つだけ出ます。ローラー式で効くのはローラーの直径で、チャック式ではカップの直径が要ります。上が広いカップは上の面が焦点から下がるので、回転の計算機と LightBurn の Taper Warp で扱います。
次に要るのはローラー式の回転治具です
取っ手が無く、一周しないデザインなら、ローラーがいちばん手軽です。回転治具の高さとカップの直径の分だけ、ヘッドの下に空きが要ります。足りなければ、機械を持ち上げる足も要ります。
チャック式の回転治具を選びます
ローラーは滑ることがあるので、LightBurn は一周巻くタンブラーにチャックを勧めています。取っ手も、ローラーの上で回すときにじゃまになります。最大の直径がはっきりしない掲載が多いので、つかむ爪がカップのふちに届くか確かめてください。
まず今のローラーで試し、滑るようなら考え直します
一周彫るとローラーの上で滑ることがあり、図柄の終わりが始まりに合わなくなります。LightBurn は、一周巻くならチャックを、ローラーなら滑り止めや重りを勧めています。買う前に、まずそちらを試してください。
ガルバノはメーカーが対応する回転治具を
Y の差し込み口につなぐローラーは、Y のモーターのある門型のレーザー用です。ガルバノには、ソフトが動かせる回転治具が要ります(xTool なら自社の RA2 Pro や RA3)。まずメーカーの一覧を見て、つなぎ方が分かるまで汎用品は買わないでください。取っ手や一周彫りならチャックが向くので、カップに合うものを探してください。
取っ手はローラーと当たります。ガルバノのメーカーのチャックを
取っ手はローラーの上で回すときにじゃまになります。ガルバノのチャックは、ソフトが動かせるものでないといけません。門型用の回転治具ではなく、メーカーの一覧から探してください。
CO2 は制御基板に合う回転治具を
CO2 はふつう制御基板から回転治具を動かし、掲示板では Ruida は Y 軸に固定という報告が多く見られます。買う前に、コネクタと電圧を売り手に確かめてください。AtomStack の Hurricane のように、メーカーの純正品がある機種もあります。取っ手や一周彫りならチャックが向くので、カップに合うものを探してください。
取っ手はローラーと当たります。制御基板に合うチャックを
取っ手はローラーの上で回すときにじゃまになります。コネクタと電圧を売り手に確かめ、つかむ爪がカップのふちに届くかも確かめてください。
道具はそろっています。練習用のカップから
予備のカップの、側面の目立たない所に小さな格子を焼いて、脱脂剤でふきます。格子で原因が分かるまで、買い足さなくてかまいません。
テスト格子を作るで、格子のファイルを作れます。
レーザーがまだなら、機種を絞るところから
青色ダイオード・CO2・ファイバーのどれでも粉体塗装をはがせます。下の表で、光出力とメーカーの回転治具の有無で絞れます。数個だけなら、機械を買うより近くの彫刻店に頼む方が安いこともあります。
無垢の鋼なら、まずファイバーを
xTool は無垢のステンレスにはファイバーがいちばん向くとしていて、青色ダイオードは出典が割れ、マーキングスプレーが要ることがあります。粉体塗装のカップにすれば、ダイオードや CO2 でも扱えます。数個だけなら、機械を買うより近くの彫刻店に頼む方が安いこともあります。
このレーザーで無垢の鋼なら、マーキングスプレーを
このページは塗膜の話で、無垢のステンレスは別の仕事です。xTool は CO2 では直接印を付けられず塗布が要るとしていて、青色ダイオードは出典が割れています。当サイトのステンレスのページの手順で進めてください。
ガルバノで無垢の鋼なら、機械の設定集から
このページの図は塗膜の話なので、当てはまりません。ファイバーや赤外なら機械の設定集から始め、塗装のないカップで試します。青色ダイオードのガルバノなら、ステンレスのページのマーキングスプレーの手順です。
塗膜の中身が分かるまで、ここで止めてください
エポキシ樹脂は当サイトの調べた禁止の一覧に載っていて、STYLECNC は昇華用の樹脂は溶けるとしています。塗料の中身や PVC の有無を売り手が答えられないものは、レーザーを当てないでください。
初期値は小売店に載っている 20 oz の例です。必ずノギスで測ってください。 (掲載)
公表された直径の範囲
- Sculpfun Rotary Roller6–150 mm入る
- TwoTrees TR32–150 mm入る
- xTool RA2 Pro (ローラー・足を足した場合)3–198 mm入る
- xTool RA2 Pro (チャック)0–100 mm入る
- AtomStack R8 (チャック)0–80 mm超える
- TwoTrees TS5 (内蔵)26–140 mm入る
彫ったカップを売るなら、レーザー加工の値付けの計算機で、機械の時間・手の時間・材料・利益から値段を出し、Etsy の手数料を引いても同じ利益が残る売値まで計算できます。
 Yeti・Stanley と厚い塗膜
模式図で、測った値ではありません。Yeti と Stanley がレーザーの設定を公開しているのは見つけられませんでした。
- Yeti:塗膜が厚く、安いカップより遅くするか出力を上げる必要がある、厚さのばらつきで縞が出る、という書き込みがあります(LightBurn の掲示板)。黒の Yeti の設定はあったものの、白は設定を推測して薄い膜が残った人もいます(同じ掲示板)。いちばん手順に近いのは、図のクロスハッチの D1 Pro 10 W の行です。50〜100 mm/min と書く人もいますが、出力も線間隔もありません(掲示板)。
- Stanley:10 W で、ほかのカップの 50 %・3000 mm/min に対して 75 %・2100 mm/min を使う人がいます。線間隔は書かれていません(掲示板)。取っ手があるので、チャックを使うか、取っ手の反対側にデザインします。
- Hydro Flask:塗膜が難しいという声があります(掲示板)。
- 虹色・金色・イオンめっきのカップ:別の材料と考えます。CO2 についての GRAPHICS PRO の記事は、設定によってはイオンの層が変色したり焼けて取れたりするので、最大出力は要らないとしています。MakerFlo も電気めっきのカップに別の表を出しています。
 タンブラー向けのレーザーを絞る
試していないので、いちばん良い機種は言えません。言えるのは決め手です。光出力でカップ 1 個の時間が決まり、その機種に回転治具があることが必要で、CO2 は光出力を書いていないことがあります。10 W でも彫れた報告があるので、W を上げて買えるのは「できること」より「速さ」です。
34 機種
| 機種 | 種類 | 光出力 | メーカーの回転治具 | 50 × 80 mm の時間 |
|---|---|---|---|---|
| Atomstack P1 Dual (5W + 1.2W IR) | ダイオード | 5 W | 確かめていません | 約 19〜45 分 |
| TwoTrees TTS-55 Pro | ダイオード | 5.5 W | TR2 Pro・TR3 | 約 17〜40 分 |
| Glowforge Aura | ダイオード | 6 W | 確かめていません | 約 16〜37 分 |
| xTool F1 | ダイオード | 10 W | RA2 Pro | 約 9.5〜22 分 |
| Ortur Laser Master 3 10W (LU2-10A) | ダイオード | 10 W | 確かめていません | 約 9.5〜22 分 |
| Creality Falcon A1 10W | ダイオード | 10 W | 確かめていません | 約 9.5〜22 分 |
| LaserPecker LP4 | ダイオード | 10 W | 確かめていません | 約 9.5〜22 分 |
| Bambu Lab H2D Laser Module 10W | ダイオード | 10 W | 確かめていません | 約 9.5〜22 分 |
| Sculpfun E1 Dual (12W + 3W IR) | ダイオード | 12 W | 確かめていません | 約 7.9〜19 分 |
| NEJE A40640 module | ダイオード | 12 W | 確かめていません | 約 7.9〜19 分 |
| xTool F2 | ダイオード | 15 W | 確かめていません | 約 6.3〜15 分 |
| xTool F1 Ultra | ダイオード | 20 W | RA2 Pro | 約 4.8〜11 分 |
| Sculpfun S30 Pro Max 20W | ダイオード | 20 W | Rotary Roller(S30 の記載あり) | 約 4.8〜11 分 |
| Creality Falcon A1 Pro 20W (+2W IR) | ダイオード | 20 W | 確かめていません | 約 4.8〜11 分 |
| LaserPecker LP5 | ダイオード | 20 W | 確かめていません | 約 4.8〜11 分 |
| Gweike G2 20W fiber | ファイバー | 20 W | 確かめていません | — |
| Longer Ray5 20W | ダイオード | 20 W 管の公称値 | 確かめていません | 約 4.8〜11 分 |
| Creality Falcon2 22W | ダイオード | 22 W | 確かめていません | 約 4.3〜10 分 |
| Atomstack A24 Ultra (X24 Ultra in the EU) 販売終了 | ダイオード | 24 W | 店に R6・R8・R8 Pro。機種は要確認 | 約 4〜9.3 分 |
| NEJE Max 4 V2 + E80 module | ダイオード | 24 W | 確かめていません | 約 4〜9.3 分 |
| Thunder Laser Bolt 30W | CO2 | 30 W 管の公称値 | 確かめていません | 約 4.5〜10 分 |
| Sculpfun S30 Ultra 33W | ダイオード | 33 W | Rotary Roller(S30 の記載あり) | 約 2.9〜6.7 分 |
| xTool S1 40W | ダイオード | 40 W | RA2 Pro | 約 2.4〜5.6 分 |
| Sculpfun A9 Ultra (40W diode + 20W fiber) | ダイオード | 40 W | 確かめていません | 約 2.4〜5.6 分 |
| Creality Falcon2 40W | ダイオード | 40 W | 確かめていません | 約 2.4〜5.6 分 |
| Bambu Lab H2D Laser Module 40W | ダイオード | 40 W | 確かめていません | 約 2.4〜5.6 分 |
| Monport 40W CO2 (12 x 8 in, K40 class) | CO2 | 40 W 管の公称値 | 確かめていません | 約 3.4〜7.8 分 |
| Genmitsu L8 40W | ダイオード | 40 W | 確かめていません | 約 2.4〜5.6 分 |
| Sculpfun S40 Max 48W | ダイオード | 44 W | 確かめていません | 約 2.2〜5.1 分 |
| Glowforge Pro (45W CO2) | CO2 | 45 W 管の公称値 | 確かめていません | 約 3〜7 分 |
| OMTech K40+ | CO2 | 45 W 管の公称値 | 確かめていません | 約 3〜7 分 |
| Atomstack A40 Pro V2 | ダイオード | 48 W | 店に R6・R8・R8 Pro。機種は要確認 | 約 2〜4.6 分 |
| OMTech Polar 50W | CO2 | 50 W 管の公称値 | 確かめていません | 約 2.7〜6.3 分 |
| xTool P2S 55W | CO2 | 55 W | 確かめていません | 約 2.5〜5.7 分 |
| xTool F2 Ultra (dual) | ファイバー | 60 W | RA3 | — |
| Atomstack X70 Max (A70 Max) | ダイオード | 70 W | 店に R6・R8・R8 Pro。機種は要確認 | 約 1.4〜3.2 分 |
| Sculpfun S70 Max 70W | ダイオード | 70 W 管の公称値 | 確かめていません | 約 1.4〜3.2 分 |
時間は計算です(面エネルギーの帯 × 面積 ÷(光出力 × 出力 80 %)、行き帰りを含まず)。機械の最高速度に当たるともっとかかります。機種の値はメーカーの公表値で、当サイトは試していません。回転治具の欄で「確かめていません」の機種は、無いという意味ではありません。自分の機種に対応するかは、メーカーの一覧で確かめてください。
メーカー別のページ:AtomStack・Sculpfun・TwoTrees、ほかは機種の一覧へ。種類の違いはダイオード・CO2・ファイバーの違いです。
よくある質問
- 粉体塗装のタンブラーに合うレーザーの設定は?
- メーカーが出している答えはありません。面のエネルギーにそろえると、見つけたダイオードの出発点と報告の真ん中の半分は約 1.1〜2.7 J/mm²、CO2 は売り手の出発点で約 1.6〜3.8 J/mm² です。Yeti の報告はダイオードの帯より上にあります。無地のカップの店 MakerFlo は、xTool の 20 W に 50 %・400 mm/s・300 本/cm を出していて、これは 0.75 J/mm² です。本番の前に、予備のカップに小さな格子を焼いてください。
- xTool でタンブラーに使う設定は?
- ある手順書によれば、xTool のソフトにタンブラーの既定はありません。MakerFlo が自社のカップ用に出している出発点は、F1・S1 10 W が 80 %・400 mm/s・200 本/cm・2 パス、F1 Ultra・S1 20 W・M1 Ultra が 50 %・400 mm/s・300 本/cm・1 パス、S1・D1 Pro 40 W が 40 %・200 mm/s・160 本/cm・1 パス、M1 10 W が 100 %・100 mm/s・220 本/cm・1 パスです。
- 10 W のダイオードで Yeti のタンブラーを彫れる?
- 彫れたという報告があります。xTool D1 Pro 10 W の人は、36 %・1000 mm/min・線間隔 0.08 mm・クロスハッチで Yeti と Owala の複数の色がきれいに彫れ、35 %では抜けなかったと書いています。Yeti や Stanley は安いカップより出力が要る、遅くする必要があるという報告もあります。強い機械より時間はかかり、色で塗膜が変わるので、まず試してください。
- 彫った所が明るい鋼にならず、暗い・くもるのはなぜ?
- くもりは、たいてい塗膜の残りか、かすです。脱脂剤でふき、膜が残るなら 2 回目を試します。ふちの黒ずみは、塗膜が取れたあとの余分なエネルギーのせいで、CO2 についての GRAPHICS PRO の記事は、出力より先に速度を変えることと、400〜600 DPI を勧めています。遅くすれば良いとも限りません。ある D1 の人は、33 から 1 mm/s まで落としても「まだ暗い」と書いています。
出典
- MakerFlo, Laser Settings for MakerFlo Tumblers & Blanks
- LightBurn forum, Yeti tumbler etching (2020–2024)
- LightBurn forum, Painted tumblers: settings or larger laser? (2022)
- LightBurn forum, Help: streaking on Yeti engraving
- LightBurn forum, Engrave tumblers with 10 watt laser (2024)
- LightBurn forum, HOT pink tumbler help (2026)
- LightBurn forum, Galvo laser settings on tumblers
- Snapmaker forum, My Yeti tumbler settings (2025)
- First Day of Home, How to laser engrave tumblers
- BlazeX, 10W laser engraving guide for Stanley tumblers
- Tyvok, Can you laser engrave painted tumblers?
- STYLECNC, Settings and steps for laser engraving powder-coated tumblers
- GRAPHICS PRO (Sara Thompson, JDS Industries), Getting clean results when laser engraving powder-coated drinkware (2026-04-23)
- GRAPHICS PRO (Braden Todd), Try this: laser engrave a tumbler with logo (2019-04-17)
- Atomm, Wild Brew coffee tumbler project (DIYLife)
- Atomm, Coral reef 2-tone tumbler wrap (czajkaej)
- xTool, Best laser engraver for tumblers
- LightBurn, Full-wrap tumblers
- LightBurn, Taper Warp
- 3D Universe, xTool RA2 Pro listing (diameter ranges; 3–198 mm assumes additional risers)
- DICK’S Sporting Goods, YETI 20 oz Rambler listing (dimensions)
- Sherwin-Williams, POWDURA TGIC polyester powder coating SDS (rev. 2022-12-27)
- FOX 4, Do Stanley cups pose a lead poisoning risk? (Stanley’s statement to FOX Business)
回転治具の直径の範囲は、Sculpfun・TwoTrees・AtomStack の商品ページ(2026-11-04 に読みました)と、xTool の値を載せた販売店の掲載からです。確認日 2026-11-04・公開された値と計算です。このページを作るのにタンブラーもレーザーも使っていません。TwoTrees の行はTwoTrees のページに、Glowforge の PVC の注意の出典はレーザーで加工してはいけない材料にあります。