レーザー加工機のトラブル診断
レーザーに起きたことを選び、2〜3 問に答えると、考えられる原因と、機械のどこを見るかが分かります。原因はメーカーと LightBurn の資料によるものです。お金のかからない確認を先に、部品はそのあとに出します。
結論から:何か買う前に、ベルト・レンズ・ピント・設定を確かめてください。どれもお金がかかりません。新しいレーザーモジュールは、最初ではなく最後に考えることです。
 レーザーはどうなっていますか?
1レーザーに何が起きましたか?
2質問に答える
3考えられる原因
X 軸:ベルト・レール・ヘッドの台車
上の質問に答えると、考えられる原因が出ます。
X 軸:ベルト・レール・ヘッドの台車
「X 軸の線」が波打つとき、xTool は X のベルトの張り、レールの変形・つまり・摩耗、ヘッドの板の緩み、ベアリングの傷を挙げています。xTool は線の向きを定義していません。X 軸が引く線と読むのは当サイトの推論なので、この軸で直らなければ、もう一方の軸も見てください。Sculpfun は、枠にちょうど触れているはずの台車の車輪も挙げます。
見る場所X のベルト台車の車輪レール
- 電源を切り、プラグを抜きます。X のベルトを弾いてみます。LightBurn によれば、張っているが張りすぎず、ギターの弦のように弾ける状態です。Creality の確かめ方は中央を押すことで、少したわみ、だらりと垂れないのが目安です。
- ヘッドの台車を左右にそっとゆすります。動くなら、Sculpfun のやり方では偏心ナットで下の車輪を 4 分の 1 回転ずつ上げ、ガタが消えたらすぐ止めます。
- レールと車輪を拭き、付いているものを取ります。xTool はそのあと、さびと摩耗を見て、レールにグリスを塗るよう書いています。
- ほつれ・ひび・歯の欠けがあれば、ベルトを交換します(Creality)。
- レールの曲がりやベアリングの傷:xTool はレールの交換と、ベアリングはサポートへの相談を挙げています。
関係するツールGRBL の $$ の点検
Y 軸:ベルト・レール・駆動軸
「Y 軸の線」が波打つとき、xTool は Y のベルトの張り、レールの変形・つまり・摩耗、駆動軸の変形やカップリングの緩みを挙げています。xTool は線の向きを定義していません。Y 軸が引く線と読むのは当サイトの推論なので、この軸で直らなければ、もう一方の軸も見てください。
見る場所Y のベルトレールプーリー
- 電源を切り、プラグを抜きます。左右両側のベルトを確かめます。張りがそろっていて、垂れていないこと。
- Y のレールを拭き、さびと摩耗を見ます。説明書が認めていればグリスを塗ります(xTool は塗る。Creality は薄く塗って余りを拭く)。
- 軸で両側を動かす機種では、カップリングが締まり、軸の両端が奥まで入っているかを見ます(xTool)。どの機種でも、プーリーの小さな止めねじを確かめます(Sculpfun)。
- ベルトに傷が見えれば交換します。Creality は、すべるベルトで作業を続けないよう書いています。
- 軸の曲がりやレールの変形は、メーカーに交換を相談します(xTool)。
関係するツールGRBL の $$ の点検
この枠には速すぎる、加速が強すぎる
LightBurn は、理論上の最高速度の近くでは品質が保たれるとは限らないと書き、線のぶれを Y の加速度の高さと結びつけています。Grbl の wiki は、ガリガリという音は脱調(モーターが指令に追いつけず、位置を失うこと)の合図だと書いています。
見る場所ソフトレーザーヘッド
- 同じジョブを半分の速度で流し、そばで見守ります。速度が半分だと 1 mm あたりのエネルギーは倍になり、濃く焼け、炎が出ることもあります。出力も半分にすれば、エネルギーはほぼ同じです。線がまっすぐになれば、原因は速度です。
- 加速度を少し下げます。Grbl なら $120 と $121 です。Sculpfun の解説は自社の機種に 250 mm/s² を勧めています。機種で違うので、今の値を控えてから変えます。
- 上限を調べ直すなら、レーザーを切り、G0 の空送りで行います。Grbl の wiki のやり方は、モーターが止まるまで上げ、その 10〜20 %下に決めることです。
関係するツールGRBL の $$ の点検出力と速度の換算
どこかが緩んでいる
LightBurn は、揺れた彫刻の原因を、慣性が機械の遊びを見つけることだとしています。ベルトとレールのほかに、固定されていないレンズ・ミラー・ヘッド・軸・枠を挙げています。Sculpfun は、プーリーがモーターの軸に十分締まっていなかったという報告が多いと書いています。
見る場所レーザーヘッドプーリー枠
- 電源を切ってプラグを抜き、LightBurn の「ゆすり試験」をします。部品を 1 つずつ手でそっと動かし、動く所を締めます。
- ヘッドを見ます。モジュールは板にしっかり付いていますか。レンズやノズルは緩んでいませんか。
- プーリーの止めねじを締め、ベルトをプーリーの中央に通します。Sculpfun は、ベルトが縁をこすると摩擦が増えると書いています。
- ベルトや車輪が本当にすり減っているときだけ、その部品を交換します。
関係するツールGRBL の $$ の点検
揺れているのは机かもしれない
機械に緩みが無いとき、LightBurn は、慣性が机に伝わっているか、材料を動かしている可能性を挙げています。
見る場所机台と材料
- LightBurn の試し方です。できれば機械を床に置いて、同じジョブを流します。
- 直るなら、筋交いや裏板で机を固くします。
- 材料が動かないよう、テープやピンで留めます。
四角が四角にならない:枠か脱調
線も塗りも傾くガントリー機について、LightBurn は枠やミラーのずれ、モーターの脱調(過熱など)、その他の機械の問題を挙げています。
見る場所枠Y のベルトミラー
- Sculpfun の枠の確かめ方です。電源を切り、ガントリーを前後の端まで動かします。両端が同時に枠に届くのが正しい状態です。
- 焼いた四角の対角線を測ります。長さが違えば、2 つの軸は直角ではありません(単純な幾何です)。
- 長いジョブのあとモーターが熱いなら、冷まして速度を下げます。
- Ruida で塗りだけが傾くとき、LightBurn はベンダー設定の「PWM Rising Edge Valid」を挙げています。ガルボは Lens Correction を行います。
関係するツールGRBL の $$ の点検
行きと帰りの線がずれている:スキャンのオフセット
LightBurn によれば、電源・管・ベルトの反応にはわずかな遅れがあり、出力がずれて縁がゴーストのようになります。速いほど目立ちます。Thunder Laser は、画像を直す前にこの値を確かめるよう書いています。
見る場所ソフトX のベルト
- まず緩んだベルトを除きます(LightBurn は、すべりでも似た見え方になると書いています)。
- 50 × 10 mm の Fill を、線間隔 0.5 mm、いくつかの速度で焼きます。G コードの機械は Overscanning を 5 %以上にします。Ruida は自動です。
- 速度ごとに行の端のずれを測り、その半分を Device Settings の Scanning Offset Adjustment に入れます。
関係するツール線間隔の計算
CO2:ビームがノズルに当たっているかもしれない
Thunder Laser のヘルプページの要約には、ベクターの二重線はビームがノズルの口で反射・屈折して起きるもので、直すのはヘッドの中のビームの垂直だとあります。読めたのは、そのページの要約だけです。
見る場所ミラーレンズレーザーヘッド
- 電源を切ります。ミラーとレンズを、綿のパッドかマイクロファイバーの布とイソプロピルアルコールで拭きます(OMTech)。
- メーカーのミラー調整の手順に従い、1 枚ずつ合わせます。Thunder Laser の手順は、先にガントリーを直角にし、各段階が合うまで次に進みません。
- ビームの確認は低い出力で、手順が許す限り蓋を閉めて行います。CO2 のビームは目に見えません。10,600 nm 対応の保護メガネをかけ、ビームの通り道に手を入れないでください。
- 拭いても汚れや傷が残るレンズは交換です(OMTech)。
関係するツール保護メガネの確認
ファイルが 2 回焼いている
Preview でも二重に見えるなら、機械は言われたとおりに動いています。LightBurn によれば、別のレイヤーで重なった図形はそれぞれ全部彫られ、塗りの表示では後ろに隠れた図形も彫られます。
見る場所ソフト
- ワイヤーフレーム表示にして隠れた図形を出し、要らないものを消します。
- 重なった図形を 1 つのレイヤーにそろえ、Preview をもう一度見ます。
レンズの汚れや傷
Creality は、レンズが汚れると出力が落ち、切れが弱くなると書いています。Sculpfun は、レンズの汚れがビームで熱を持ち、曇ったり割れたりすると書き、出力低下のいちばん多い原因としています。
見る場所レンズエアポンプレーザーヘッド
- 電源を切り、プラグを抜き、冷まします。スマホのカメラか鏡でレンズを見ます(xTool)。電源が入ったままヘッドをのぞかないでください。
- そっと拭きます。xTool と Sculpfun はアルコールやイソプロパノールを含ませた綿棒、Creality はほこりの出ない布を使い、正体の分からない薬品は使いません。説明書に従ってください。
- ピントを合わせ直し、同じジョブを流します(Creality も交換の前にここまで確かめます)。
- すぐ汚れるなら、Sculpfun はエアポンプを囲いの外に置き、きれいな空気を吸わせるよう書いています。
- 割れ・曇り・焼け跡があるか、拭いても弱いなら交換します(Creality)。レンズは機種ごとに違うので、先に合うものを確かめます。
関係するツールピントのランプテストエアアシストの解説
台の場所によってピントが合っていない
LightBurn によれば、反った材料や厚さのむらはピントの出入りを生み、ビーム経路のずれやガントリーの傾きでも同じことが起きます。xTool も、切れないときの原因に台や材料の反りを挙げています。
見る場所台と材料枠ミラー
- 材料を平らに押さえて(ピン・テープ・加工範囲の外におもり)、もう一度試します。
- 電源を切り、ノズルから材料までの隙間を四隅で測ります。そろっているはずです。
- CO2 で片側だけ弱いなら、xTool はビーム経路がずれると場所で性能が変わると書いています。ミラーを拭き、調整を確かめます。
関係するツールピントのランプテスト
レーザーの熱と劣化:確かめるのは最後
xTool は、高出力で続けると一時的に出力が下がること、劣化による低下は元に戻らないことを書いています。先にレンズ・ピント・設定を除いてください。そちらはお金がかからず、新しいモジュールは高価です。
見る場所レーザーヘッドCO2 の管
- 5 分ほど電源を切ってから、もう一度試します(xTool の M1 の案内)。Creality の ERROR:07 も、モジュールの清掃と冷却を求めています。
- 前にうまく焼けたジョブを焼きます。同じ材料・厚さ・設定です。比べられるよう写真を残します。
- 当面は、出力を上げる、回数を増やす、速度を下げることで補えます(xTool)。
- それでも弱ければ、何か買う前に試験の結果をメーカーのサポートに送ります。モジュールや管は保証の範囲かもしれません。CO2 なら OMTech の mA の確認(「点かない」の節)も使えます。
このレーザーの能力を超えている
xTool は、青色レーザーのモジュールでは透明な材料・金属・セラミックを切れないと書いています。厚さにも限りがあります。メーカーの公表値と比べ、その値の条件も読んでください。
見る場所台と材料レーザーヘッド
- 材料とレーザーの種類の組み合わせを、当サイトの表で確かめます。
- 厚さをメーカーの切断の公表値と比べます。回数やエアアシストの条件も見ます。
- 端材で、回数を増やし速度を下げて試します。機械のそばを離れないでください。熱が増えるほど炎の危険も増えます。
エアアシストが無い、弱い
LightBurn の説明書は、エアアシストは焦げを防ぎ切断を助けると書いています。Creality は、風が弱いと切断の質が落ちると書いています。公表値が風を前提にしていることもあり、Sculpfun の S40 Max の 20 mm 合板は 50 L/min のポンプを使った値です。
見る場所エアポンプレーザーヘッド
- ポンプが動いているか、チューブの折れや漏れが無いか、ノズルがつまっていないかを見ます(Creality)。
- 切断では彫刻より強い風を使います。xTool の M1 Ultra は普段つまみを AUTO にし、初期値は切断 4・彫刻 1 です。MAX は、ケーブルが壊れて AUTO が効かないときの手動の設定です。
- ポンプが基板で切り替わる機種なら、LightBurn のレイヤーの Air を確かめます。
- ポンプが無く、彫刻より切断が多いなら、買う意味のある追加品です。ハニカムの台で材料を浮かせるのも一緒に考えます。
関係するツールエアアシストの解説どこまで厚く切れるか
ピントが合っていない
xTool は切れない原因にピントの範囲から外れた材料を挙げ、Creality は切れが弱いときに最初に見る所としてレンズ・ピント・エアアシスト・設定を挙げています。Comgrow の説明書には、エアアシストのノズルを付けるとピントの距離が変わるモジュールがあるとあります。
見る場所レーザーヘッド台と材料
- メーカーの定規や手順で、実際に切る面に合わせてピントを取り直します。
- 当サイトのランプテストを使います。傾けた板に目盛り付きの線を 1 本焼くと、本当のピントのずれが分かります。
- 次に材料テストの格子で、この板に合う出力と速度を探します。
関係するツールピントのランプテスト材料テストの格子
塗りの端:オーバースキャン
ヘッドは行の端で折り返すために減速するので、端ほど多くのエネルギーを受けます。LightBurn によれば、Fill や Image の端が中央より濃いのは、Overscanning が無いか、設定が合っていないためです。
見る場所ソフト
- G コードの機械は、そのレイヤーの Cut Settings で Overscanning を入れます。DSP は自動です。
- 図の周りに、ヘッドが減速する余白を残します。OMTech の「Not enough extend space」のエラーも同じ理由です。
- ガルボにオーバースキャンはありません。LightBurn では Delay の設定で調整します。
関係するツール線間隔の計算
GRBL の角が濃い:Constant Power(M3)が入っているかもしれない
Grbl の wiki によれば、M3 は動いていても加速中でも止まっていても設定の出力のままで、M4 は速さに従い、止まると消えます。LightBurn の Constant Power は M3 を使います。ヘッドは角で減速するので、M3 では角に多くのエネルギーが入ると考えられます。角が濃くなることとのつながりは当サイトの推論で、どちらの資料にも書かれてはいません。
見る場所ソフト
- そのレイヤーの Constant Power を切ります。LightBurn は可変の出力(M4)を使います。
- すでに切っているなら、速度を下げ、S-Value Max を確かめます(LightBurn は角や出力の問題でどちらも挙げています)。
- M4 には laser mode が要ります。「M4 requires laser mode」のエラーは $32=1 で直ります。$$ の点検で確かめられます。
- M3 で試すときは目を離さないでください。Grbl の wiki は、M3 を忘れると台に穴が開くことがあると警告しています。
関係するツールGRBL の $$ の点検
GRBL の角が薄い・抜ける:加速度
可変の出力では、出力は速さに従います。LightBurn によれば、ファームの加速度が低すぎると、曲がったあとに速さが上がらず、正しい出力になりません。
見る場所ソフト
- $$ で $120 と $121 を見ます。LightBurn は X と Y の Max Acceleration を 100〜500 へ、小刻みに、毎回試しながら上げるよう書いています。高すぎると機械の問題が出ます。
- または速度を下げます。設定の速さに早く届くようになります。
- S-Value Max と $30 が同じかを見ます(LightBurn もこれを挙げています)。
関係するツールGRBL の $$ の点検
Ruida などの DSP:Min Power
LightBurn によれば、角では減速し、Start Speed 以下では Min Power が使われます。高すぎると焦げたり切り幅が広がったりし、低すぎると焼けが足りず、発振のしきい値(光が出始める出力)より下では何も焼けません。LightBurn の例では、80 W の管で 8 %前後です。
見る場所ソフトCO2 の管
- 角が濃いなら Min Power を下げます。薄い・抜けるなら、しきい値より上げます。
- 遅い切断(CO2 で 10〜20 mm/s)では、Min と Max を同じ値にします(LightBurn)。
- Machine Settings の Start Speed を見ます。LightBurn によれば多くの Ruida は初期値 10 mm/s ですが、違う機械もあります。
関係するツール出力と速度の換算
規則のないむら:材料かピント
LightBurn によれば、濃淡のむらはたいてい材料そのもの(木目など)から来ます。反った材料でピントが変わること、ビーム経路のずれ、ガントリーの傾きでも起きます。
見る場所台と材料枠
- 同じ図を別の板に焼きます。むらが板によって変わるなら、原因は板です。
- 平らに押さえ、何か所かでピントを確かめ直します。
関係するツールピントのランプテスト材料テストの格子
画面の中だけ:故障ではありません
LightBurn によれば、Preview に出る濃淡の交互の線は、ズームの段階によって起きる表示の問題のことがあります。
見る場所ソフト
- Preview を拡大・縮小します。縞が消えれば、焼きには問題ありません。
線間隔と同じ幅の縞:線間隔の設定
縞の幅が線間隔と同じなら、見えているのは走査の線そのものです。LightBurn は、線が目立つときの手当として、線間隔を小さくすることと、数 mm ピントを外して線をなじませることを挙げています。Thunder Laser は逆の注意もしていて、詰めすぎると暗くぼやけます。
見る場所ソフトレーザーヘッド
- 当サイトの計算で、スポットの大きさから線間隔を出します。線がちょうど触れる値が出発点です。
- 材料の上で格子のテストをして確かめます。一度に変えるのは 1 つだけにします。
動く部品の傷や付着物
LightBurn によれば、繰り返す模様はたいてい、動く部品(リードスクリューやベルトを動かすモーターなど)の傷や付着物です。Sculpfun は、緩いベルトや、プーリーの縁をこするベルトでも帯が出ると書いています。LightBurn のフォーラムには、台車の車輪の不良が原因だったという報告もあります(1 件)。
見る場所プーリーX のベルト台車の車輪
- 縞の間隔を測り、このページの「周期から探す」に入れます。その距離で一回りする部品が分かります。
- 電源を切り、プラグを抜きます。プーリーの歯・ベルト・レールを掃除します。Sculpfun は、ギアの歯にすすや汚れがたまると書いています。
- ベルトの張りと、プーリーの中央を通っているかを確かめます。
- 電源を切り、台車を手で動かします。カチカチという音やでこぼこした感触があれば、車輪のきつすぎです(Sculpfun)。まず調整し、残るときだけ交換します。
関係するツール線間隔の計算
GRBL の出力の目盛り:S-Value Max と $30 の不一致
LightBurn によれば、ファームが 1000 を待っているのに 255 を受け取ると、出力は頼んだ値のおよそ 4 分の 1 になります。今の GRBL の初期値は 1000、古い版は 255 です。
見る場所ソフト
- コンソールに $$ と打ち、$30 を読みます。
- Device Settings の S-Value Max を同じ値にし、もう一度試します。
関係するツールGRBL の $$ の点検
すべり:ベルト・プーリー・材料
Creality が線のずれで最初に見るのは、緩いベルト、すべるプーリー、動く材料です。Sculpfun は、モーターの軸に締まっていないプーリーがすべりを生むと書いています。LightBurn は、Preview でそろっているのに材料でずれるなら、まず機械の問題だとしています。
見る場所プーリーX のベルトY のベルト台と材料
- Preview を開きます。そこでそろっていれば、ファイルを直すのをやめて機械を見ます。
- 電源を切り、プラグを抜きます。プーリーの止めねじを締め、ベルトの張りを確かめます。
- 材料をテープやピンで留めます。風やヘッドの動きで軽い材料は動きます。
- すべるベルトで作業を続けないでください(Creality)。すり減っていれば交換します。
関係するツールGRBL の $$ の点検
始まる位置が違う:設定
LightBurn が挙げるのは 2 つです。Start From と Job Origin の組み合わせ、そして Device Settings の機械の Working Size です。
見る場所ソフト
- Start From と Job Origin が、思っている位置と合っているかを見ます。
- Working Size が機械と合っているかを見ます。
- 焼く前に、毎回 Frame で確かめます。
切ったあとに彫刻がずれた:順番
LightBurn によれば、先に切ると部品が落ちたり動いたりしてから彫刻が始まることがあります。彫刻を先にします。
見る場所ソフト台と材料
- Layers の順番を変えるか、Cut Optimization Settings で彫刻が先になるようにします。
- 始める前に Preview で実際の順番を見ます。
大きさが違う、円が楕円になる
LightBurn によれば、縦だけが違い、ロータリーを使ったことがあるなら Enable Rotary が入ったままかもしれません。縦横とも違うなら Calibrate Axis を使います。Creality は、ベルトの張りが悪いと円が楕円になると書いています。
見る場所ソフトX のベルトY のベルト
- Enable Rotary が切れているかを見ます。
- 先にベルトを確かめます。すべる軸で校正しても合いません。
- 100 × 100 mm の四角を焼いて測り、LightBurn の Calibrate Axis に入れます(Sculpfun のやり方)。
関係するツールロータリーの計算GRBL の $$ の点検
機械が自分で止めた:警告を読む
新しいモジュールは、わざと止まります。Creality の Falcon2 Pro のコードには、傾き(01)・風なし(04)・炎(05)・レンズの汚れ(06)・モジュールの温度(07)・蓋が開いている(24)があります。ほかのメーカーにも独自の一覧があります。
見る場所警告の表示レンズエアポンプ
- 何か燃えているなら、まず火に対処します。LightBurn の順は、レーザーの照射を止めてエアアシストを切る、小さな炎は霧吹き、大きければ防火布か消火器、消えなければ消防へ、です。そのあと部屋を換気し、くすぶる物は水で完全に消します。材料が安全になってからリセットします。
- メーカーの一覧でコードを調べ、原因を直します。レンズを拭く、モジュールを冷ます、エアのホースを見る、机を安定させる、などです。
- Creality の機械は、一部の警報をファームで切れます。作業を終わらせるためだけに、炎や温度の警報を切ることはお勧めしません。
関係するツール加工してはいけない材料
電源の落ち込み:基板が再起動している
LightBurn によれば、同じ回路のチラーや外付けのエアアシストで電圧がわずかに落ち、レーザーが一瞬落ちてリセットすることがあります。Sculpfun は、接続の問題が見えないのに止まるなら基板が再起動していることが多く、エアポンプは入るときに電圧を揺らすと書いています。
見る場所電源エアポンプ
- 同じ回路に何があるかを調べます。レーザーのコンセントのブレーカーを切り、ほかに何が消えるかを見ます(LightBurn)。
- レーザーか、せめてポンプを別の回路に移します。
USB の接続が切れている
Sculpfun は USB をいちばん弱い部分と呼び、誤った命令が 1 つで止まると書いています。LightBurn は「Connection lost」は USB が切れたという意味だとし、シールドの無い安いケーブル、長さ、静電気、Windows の電源管理を挙げています。
見る場所USB ケーブルソフト
- 別の USB ポートを試します。ケーブルをモーターや電源の線から離します(LightBurn・Sculpfun)。
- Windows の電源管理を見ます。LightBurn によれば、はじめ動いてしばらくして切れるなら、ここの変更が要ることがあります。ジョブ中に PC が眠らないようにもします。
- ジョブがつっかえる、やり直すなら、転送モードを Synchronous にします(LightBurn)。
- プラスチックの車輪のベルト機では、静電気が USB へ逃げることがあると LightBurn は書いています。直し方は、枠をつなぎ、基板を接地することです。先に電源を切り、プラグを抜きます。接地に自信がなければ、電気工事士に頼んでください。
- 短いシールド付きのケーブルを 3 m 以内で使います(LightBurn)。Sculpfun は、付属のケーブルはたいてい良くないと書いています。
関係するツールLightBurn の対応
コンソールに Grbl の警報
LightBurn によれば、ALARM:1 は動作中にリミットスイッチが押された、ALARM:2 はジョブが加工範囲の外へ出る、ALARM:3 は急に止まった(たいてい別の警報か接続切れ)という意味です。
見る場所ソフト枠
- 原点復帰をやり直します。この警報のあとは位置が失われていると考えます。
- ジョブが範囲に収まるか、Start From と Job Origin で外へ出ていないかを見ます。
- Y 軸のロータリーで移動が上限を超えるときだけ、LightBurn は $20=0 で Soft Limits を切れると書いています。平らな彫刻に戻るときは $20=1 で戻します。
関係するツールGRBL の $$ の点検
何も動かない:接続か安全装置
レーザーが反応しないときに LightBurn が挙げるのは、画面のエラー、蓋が開いていると動かない囲い付きの機械、水流が無いと動かない水冷の機械、シリアルポートの選択違い、ポートをつかんでいる別のソフトです。OMTech は非常停止ボタンも挙げています。
見る場所USB ケーブルソフト警告の表示
- エラーや警告の表示を探し、蓋を閉めます。非常停止が押されていれば解除します(OMTech)。
- 正しいポートを選びます。レーザーを切ると消えるポートがそれです(LightBurn)。
- レーザーと話している別のソフトを閉じ、別のケーブルを試します。USB-C の機種には、C to C ではなく USB-A to C が要るものがあります(LightBurn)。
関係するツールLightBurn の対応
ヘッドは動くのに跡が付かない:設定
LightBurn は、GRBL で出力が弱い・出ないときの「いちばん多い原因」を速度だとしています。可変の出力では、出力は速さとともに上がるので、設定の速さに届かなければ出力にも届きません。S-Value Max の違いや、Output が切れたレイヤーでも同じことが起きます。
見る場所ソフト
- レイヤーの Output が入っているか、出力が 0 でないかを見ます。
- 単位を確かめます。100 mm/s は 6,000 mm/min です。速度を、mm/min で書かれた $110 と $111 と比べます。
- S-Value Max と $30 が同じか、$32 が 1 かを見ます。Sculpfun は自社の機種に $30=1000、$31=0、$32=1 を挙げています。
関係するツールGRBL の $$ の点検出力と速度の換算
Fire ボタンが無い:初めは出ていません
LightBurn の Fire ボタンは、Device Settings の「Enable Laser Fire Button」を入れたときだけ出ます。枠の確認も「Laser on when framing」を入れない限り点きません。LightBurn は、Fire はダイオード専用で、CO2 では決して使わないよう書いています。CO2 のビームは見えず、失明や火事のおそれがあるためです。
見る場所ソフトレーザーヘッド
- ダイオードだけです。Enable Laser Fire Button を入れ、Laser on when framing は切ったままにします。Fire はごく低い出力で使います。LightBurn の案内は 0.25 %から始め、点が見えないときだけ上げます。
- 自分のレーザーに合った保護メガネをかけ、材料の上の点を見ます。ビームをのぞかないでください。
- 終わったらすぐ Fire を切ります。点けたまま離れないでください。
関係するツール保護メガネの確認
点かないダイオード:ファーム、次に線、モジュールは最後
Sculpfun の順番です。接続が問題なさそうなら $30・$31・$32 を確かめます。モジュールのプラグは緩みやすく、まったく点かないか、一部の線や点が抜ける形で出ること、切れるときはコネクターの根元が多いことも書いています。
見る場所レーザーヘッドソフト電源
- ファームを確かめます。Sculpfun の機種なら $30=1000、$31=0、$32=1 です。
- 電源を切り、プラグを抜きます。モジュールのプラグを挿し直し、コネクターの所で線が動かないよう留めます(Sculpfun は結束バンドを使います)。
- 機種にカバー・レンズ・蓋のセンサーがあれば、警告の表示とあわせて確かめます。
- プラグの根元で切れた線は圧着し直せます。Sculpfun はモジュールのコネクターを JST-XH 2.54 としています。電源を切ってプラグを抜き、切る前に線の順番を控えてください。自信があるときだけにしてください。
- モジュールを買う前にメーカーのサポートに相談します。保証の範囲かもしれません。
関係するツールGRBL の $$ の点検LightBurn の対応
CO2 や囲い付き:安全装置が止めている
LightBurn によれば、囲い付きは蓋が開いていると動かず、水冷は水流が検出できないと動きません。OMTech によれば、水流センサーは流れが無いとき発振(レーザーの光を出すこと)を止めて、管を熱から守ります。
見る場所水の流れ蓋のセンサー警告の表示
- 操作盤を読みます。「Water Error」「Cooler Error」は水の系統、「Machine Protected」「Open Cover Protection」は蓋のセンサーです(OMTech)。
- 水:チラーやポンプは入っていますか。折れと漏れを見ます。ポンプの出口は管の入口につなぎます(OMTech)。
- 蓋:しっかり閉め、閉めたときにセンサーがドアと合う位置かを見ます(OMTech)。
- これらのセンサーを無効にしないでください。やり方を載せた解説もありますが、水が無いと管は熱で傷み、蓋が開いていればビームにさらされます。
- ここまで確かめても直らないセンサーは交換です。メーカーに相談します。
関係するツール保護メガネの確認
エラーの無い CO2:mA の計器を読む
OMTech の確かめ方です。25 %以上にしてパルスを出し、mA の表示を見ます。上がるのに光が出なければ、電源は電力を送っていて、管の問題かもしれません。変わらなければ電源を調べます。範囲内なのに弱いなら、多くは光学系の汚れかミラーのずれです。
見る場所CO2 の管ミラー電源
- 水を流した状態で、ヘッドの下に端材を置き、蓋を閉めてパルスの試験をします(この準備は当サイトの注意です)。OMTech の 50〜80 W の表では 25 %で 6〜8 mA です。自分のメーカーの値を使ってください。
- 発振のしきい値より上かを見ます。LightBurn の例では、80 W の管で 8 %前後です。
- 電源を切ってプラグを抜き、ミラーとレンズを拭いて、ミラーの調整を確かめます(OMTech)。
- 管か電源なら、OMTech は診断の前に、設定・表示・管の動画を求めています。高電圧の部品は危険なので、メーカーに任せてください。
関係するツール機種の本当の出力
GRBL で図形の間も焼ける:laser mode が切れている
LightBurn によれば、GRBL 1.1f 以降では、基板が Laser Mode になっていないことが考えられます。Grbl の wiki では $32=1 が切り替えです。
見る場所ソフト
- ソフトの Stop か機械の停止の操作でジョブを止めます。止めるために USB ケーブルを抜かないでください。Stop が効かない、または火が出たら、非常停止か本体の電源スイッチで切ります。
- コンソールに $32=1 と打ち、Enter を押します。
- 端材に小さな試しを焼き、見守ります。
- $32 がすでに 1 でも線が焼けるなら、Preview でその線がファイルの図形でないことを確かめます。図形でなければ、本番の加工を止めてメーカーに相談してください。LightBurn はこの場合に触れていません。消えないレーザーは火事の危険があります。
関係するツールGRBL の $$ の点検LightBurn の対応
Ruida・DSP で図形の間も焼ける:電源を疑う
LightBurn によれば、これは高圧電源の故障の可能性が高い症状です。レーザーを入り切りする回路は、出力を決める回路より先に壊れやすいとあります。
見る場所電源ソフト
- 本番の加工に使うのをやめます。移動中に消えないレーザーは火事の危険があります。試すなら、そばを離れないでください。
- Preview で、その線が移動であって、ファイルの図形ではないことを確かめます。
- メーカーに交換の電源を相談します(LightBurn)。高電圧なので、自分で開けないでください。
原因はメーカーと LightBurn の資料によるもので、あなたの機械を調べた結果ではありません。部品に触る前に、電源を切ってプラグを抜いてください。
 部品に触る前に
 電源を切って、プラグを抜くベルト・車輪・レンズに触る前に必ず。LightBurn、xTool、Creality の案内は、どれもここから始まります。
 熱いうちは触らないモジュールは冷ましてから外します(Creality)。
- 火が出たらLightBurn の順は、レーザーの照射を止めてエアアシストを切る、小さな炎は霧吹き、大きければ防火布か消火器、消えなければ消防へ、です。そのあと部屋を換気し、くすぶる物は水で完全に消します。
- 消火器は Class C をClass C(電気火災に使える)は必須です。LightBurn は CO2 を勧めます。機械を傷めませんが、可燃物への効きは粉末に少し劣ります。粉末はよく効きますが、腐食性の粉が機械を傷めます。Full Spectrum の説明書はハロゲンか粉末を挙げていて、メーカーでも意見が分かれます。
 ビームをのぞかない自分のレーザーの波長に合う保護メガネをかけます。レンズはスマホのカメラや鏡で、電源を切って見ます。
 USB ケーブルを抜いて止めないソフトの Stop か機械の停止の操作を使います。Grbl は受け取った分を実行し続け、M3 では止まっても出力のままです。Stop が効かない、または火が出たら、非常停止か本体の電源スイッチで切ります(LightBurn Fire Safety)。
- 安全装置を無効にしない水流センサー・蓋のセンサー・炎の警報は、作業を終わらせるために切らないでください。
 まずテストカードを 1 枚焼く
小さな焼きが 1 枚あれば、いくつもの疑問に答えが出ます。メーカーがすでに使っている試験をまとめました。xTool の大きな四角、Sculpfun の 100 mm の校正の四角、LightBurn の 50 × 10 mm の塗りです。閉じた図形がつながるかを見る円も足しました。
機械を動かす前に: 端材で、前に問題なく焼けた設定から始めます。自分のレーザーに合った保護メガネをかけます(または囲いを閉めたままにします)。加工してよい材料か確かめ、排気を回し、機械のそばを離れないでください。消火器を手の届く所に置きます。GRBL は $30 と S-Value Max、$32=1 も先に確かめます。
- SVG を読み込みます。赤は線、黒は塗りです。LightBurn は色ごとにレイヤーを分けます。
- 線のレイヤーは Line、黒のレイヤーは Fill にします。Fill は Overscanning を入れます(G コードの機械)。
- 大きさが 100 mm で出ているか測り、直角と円のつながりを見て、塗りの縁を拡大します。
症状へ移動:線が波打つ・二重になる・切れない・角が焦げる・濃淡の縞・跡が薄い・位置がずれる・途中で止まる・点かない・余計な線
 線が波打つ、まっすぐにならない
まっすぐのはずの線が波打つときは、たいてい動く部分のどこかが緩んでいるか、すべっているか、無理に動かされています。xTool の確かめ方は、大きな四角を彫り、X と Y のどちらの線が波打つかを見ることです。それで調べる軸が決まります。 この症状で診断する ↑
X 軸:ベルト・レール・ヘッドの台車
「X 軸の線」が波打つとき、xTool は X のベルトの張り、レールの変形・つまり・摩耗、ヘッドの板の緩み、ベアリングの傷を挙げています。xTool は線の向きを定義していません。X 軸が引く線と読むのは当サイトの推論なので、この軸で直らなければ、もう一方の軸も見てください。Sculpfun は、枠にちょうど触れているはずの台車の車輪も挙げます。
- 電源を切り、プラグを抜きます。X のベルトを弾いてみます。LightBurn によれば、張っているが張りすぎず、ギターの弦のように弾ける状態です。Creality の確かめ方は中央を押すことで、少したわみ、だらりと垂れないのが目安です。
- ヘッドの台車を左右にそっとゆすります。動くなら、Sculpfun のやり方では偏心ナットで下の車輪を 4 分の 1 回転ずつ上げ、ガタが消えたらすぐ止めます。
- レールと車輪を拭き、付いているものを取ります。xTool はそのあと、さびと摩耗を見て、レールにグリスを塗るよう書いています。
- ほつれ・ひび・歯の欠けがあれば、ベルトを交換します(Creality)。
- レールの曲がりやベアリングの傷:xTool はレールの交換と、ベアリングはサポートへの相談を挙げています。
関係するツールGRBL の $$ の点検
Y 軸:ベルト・レール・駆動軸
「Y 軸の線」が波打つとき、xTool は Y のベルトの張り、レールの変形・つまり・摩耗、駆動軸の変形やカップリングの緩みを挙げています。xTool は線の向きを定義していません。Y 軸が引く線と読むのは当サイトの推論なので、この軸で直らなければ、もう一方の軸も見てください。
- 電源を切り、プラグを抜きます。左右両側のベルトを確かめます。張りがそろっていて、垂れていないこと。
- Y のレールを拭き、さびと摩耗を見ます。説明書が認めていればグリスを塗ります(xTool は塗る。Creality は薄く塗って余りを拭く)。
- 軸で両側を動かす機種では、カップリングが締まり、軸の両端が奥まで入っているかを見ます(xTool)。どの機種でも、プーリーの小さな止めねじを確かめます(Sculpfun)。
- ベルトに傷が見えれば交換します。Creality は、すべるベルトで作業を続けないよう書いています。
- 軸の曲がりやレールの変形は、メーカーに交換を相談します(xTool)。
関係するツールGRBL の $$ の点検
この枠には速すぎる、加速が強すぎる
LightBurn は、理論上の最高速度の近くでは品質が保たれるとは限らないと書き、線のぶれを Y の加速度の高さと結びつけています。Grbl の wiki は、ガリガリという音は脱調(モーターが指令に追いつけず、位置を失うこと)の合図だと書いています。
- 同じジョブを半分の速度で流し、そばで見守ります。速度が半分だと 1 mm あたりのエネルギーは倍になり、濃く焼け、炎が出ることもあります。出力も半分にすれば、エネルギーはほぼ同じです。線がまっすぐになれば、原因は速度です。
- 加速度を少し下げます。Grbl なら $120 と $121 です。Sculpfun の解説は自社の機種に 250 mm/s² を勧めています。機種で違うので、今の値を控えてから変えます。
- 上限を調べ直すなら、レーザーを切り、G0 の空送りで行います。Grbl の wiki のやり方は、モーターが止まるまで上げ、その 10〜20 %下に決めることです。
関係するツールGRBL の $$ の点検出力と速度の換算
どこかが緩んでいる
LightBurn は、揺れた彫刻の原因を、慣性が機械の遊びを見つけることだとしています。ベルトとレールのほかに、固定されていないレンズ・ミラー・ヘッド・軸・枠を挙げています。Sculpfun は、プーリーがモーターの軸に十分締まっていなかったという報告が多いと書いています。
- 電源を切ってプラグを抜き、LightBurn の「ゆすり試験」をします。部品を 1 つずつ手でそっと動かし、動く所を締めます。
- ヘッドを見ます。モジュールは板にしっかり付いていますか。レンズやノズルは緩んでいませんか。
- プーリーの止めねじを締め、ベルトをプーリーの中央に通します。Sculpfun は、ベルトが縁をこすると摩擦が増えると書いています。
- ベルトや車輪が本当にすり減っているときだけ、その部品を交換します。
関係するツールGRBL の $$ の点検
揺れているのは机かもしれない
機械に緩みが無いとき、LightBurn は、慣性が机に伝わっているか、材料を動かしている可能性を挙げています。
- LightBurn の試し方です。できれば機械を床に置いて、同じジョブを流します。
- 直るなら、筋交いや裏板で机を固くします。
- 材料が動かないよう、テープやピンで留めます。
四角が四角にならない:枠か脱調
線も塗りも傾くガントリー機について、LightBurn は枠やミラーのずれ、モーターの脱調(過熱など)、その他の機械の問題を挙げています。
- Sculpfun の枠の確かめ方です。電源を切り、ガントリーを前後の端まで動かします。両端が同時に枠に届くのが正しい状態です。
- 焼いた四角の対角線を測ります。長さが違えば、2 つの軸は直角ではありません(単純な幾何です)。
- 長いジョブのあとモーターが熱いなら、冷まして速度を下げます。
- Ruida で塗りだけが傾くとき、LightBurn はベンダー設定の「PWM Rising Edge Valid」を挙げています。ガルボは Lens Correction を行います。
関係するツールGRBL の $$ の点検
ゴースト・二重の線
うっすらともう 1 本の縁が出るときは、ジョブの種類で原因が変わります。速い塗りでは、行きと帰りの線がそろっていないことがよくあります。CO2 の 1 本の線では、ビームそのものの問題のことがあります。ファイルに本当に 2 つ入っていることもあります。 この症状で診断する ↑
行きと帰りの線がずれている:スキャンのオフセット
LightBurn によれば、電源・管・ベルトの反応にはわずかな遅れがあり、出力がずれて縁がゴーストのようになります。速いほど目立ちます。Thunder Laser は、画像を直す前にこの値を確かめるよう書いています。
- まず緩んだベルトを除きます(LightBurn は、すべりでも似た見え方になると書いています)。
- 50 × 10 mm の Fill を、線間隔 0.5 mm、いくつかの速度で焼きます。G コードの機械は Overscanning を 5 %以上にします。Ruida は自動です。
- 速度ごとに行の端のずれを測り、その半分を Device Settings の Scanning Offset Adjustment に入れます。
関係するツール線間隔の計算
CO2:ビームがノズルに当たっているかもしれない
Thunder Laser のヘルプページの要約には、ベクターの二重線はビームがノズルの口で反射・屈折して起きるもので、直すのはヘッドの中のビームの垂直だとあります。読めたのは、そのページの要約だけです。
- 電源を切ります。ミラーとレンズを、綿のパッドかマイクロファイバーの布とイソプロピルアルコールで拭きます(OMTech)。
- メーカーのミラー調整の手順に従い、1 枚ずつ合わせます。Thunder Laser の手順は、先にガントリーを直角にし、各段階が合うまで次に進みません。
- ビームの確認は低い出力で、手順が許す限り蓋を閉めて行います。CO2 のビームは目に見えません。10,600 nm 対応の保護メガネをかけ、ビームの通り道に手を入れないでください。
- 拭いても汚れや傷が残るレンズは交換です(OMTech)。
関係するツール保護メガネの確認
ファイルが 2 回焼いている
Preview でも二重に見えるなら、機械は言われたとおりに動いています。LightBurn によれば、別のレイヤーで重なった図形はそれぞれ全部彫られ、塗りの表示では後ろに隠れた図形も彫られます。
- ワイヤーフレーム表示にして隠れた図形を出し、要らないものを消します。
- 重なった図形を 1 つのレイヤーにそろえ、Preview をもう一度見ます。
 最後まで切れない
まず、何が変わったかを考えます。同じ材料と設定で前は切れていたなら何かが変わっていて、最初に疑うのはレンズです。一度も切れていないなら、設定・ピント・レーザーの能力を見ます。レーザーの交換は最初ではなく最後です。 この症状で診断する ↑
レンズの汚れや傷
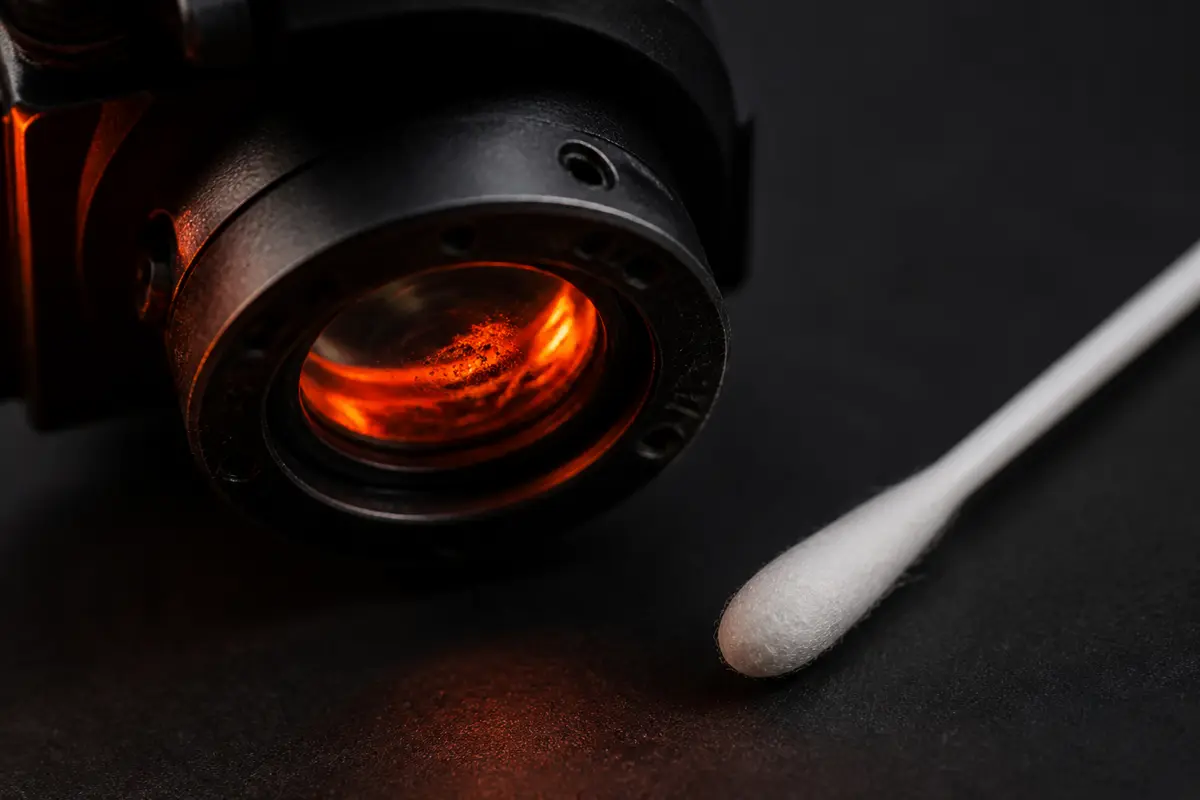
Creality は、レンズが汚れると出力が落ち、切れが弱くなると書いています。Sculpfun は、レンズの汚れがビームで熱を持ち、曇ったり割れたりすると書き、出力低下のいちばん多い原因としています。
- 電源を切り、プラグを抜き、冷まします。スマホのカメラか鏡でレンズを見ます(xTool)。電源が入ったままヘッドをのぞかないでください。
- そっと拭きます。xTool と Sculpfun はアルコールやイソプロパノールを含ませた綿棒、Creality はほこりの出ない布を使い、正体の分からない薬品は使いません。説明書に従ってください。
- ピントを合わせ直し、同じジョブを流します(Creality も交換の前にここまで確かめます)。
- すぐ汚れるなら、Sculpfun はエアポンプを囲いの外に置き、きれいな空気を吸わせるよう書いています。
- 割れ・曇り・焼け跡があるか、拭いても弱いなら交換します(Creality)。レンズは機種ごとに違うので、先に合うものを確かめます。
関係するツールピントのランプテストエアアシストの解説
ピントが合っていない
xTool は切れない原因にピントの範囲から外れた材料を挙げ、Creality は切れが弱いときに最初に見る所としてレンズ・ピント・エアアシスト・設定を挙げています。Comgrow の説明書には、エアアシストのノズルを付けるとピントの距離が変わるモジュールがあるとあります。
- メーカーの定規や手順で、実際に切る面に合わせてピントを取り直します。
- 当サイトのランプテストを使います。傾けた板に目盛り付きの線を 1 本焼くと、本当のピントのずれが分かります。
- 次に材料テストの格子で、この板に合う出力と速度を探します。
関係するツールピントのランプテスト材料テストの格子
エアアシストが無い、弱い
LightBurn の説明書は、エアアシストは焦げを防ぎ切断を助けると書いています。Creality は、風が弱いと切断の質が落ちると書いています。公表値が風を前提にしていることもあり、Sculpfun の S40 Max の 20 mm 合板は 50 L/min のポンプを使った値です。
- ポンプが動いているか、チューブの折れや漏れが無いか、ノズルがつまっていないかを見ます(Creality)。
- 切断では彫刻より強い風を使います。xTool の M1 Ultra は普段つまみを AUTO にし、初期値は切断 4・彫刻 1 です。MAX は、ケーブルが壊れて AUTO が効かないときの手動の設定です。
- ポンプが基板で切り替わる機種なら、LightBurn のレイヤーの Air を確かめます。
- ポンプが無く、彫刻より切断が多いなら、買う意味のある追加品です。ハニカムの台で材料を浮かせるのも一緒に考えます。
関係するツールエアアシストの解説どこまで厚く切れるか
このレーザーの能力を超えている
xTool は、青色レーザーのモジュールでは透明な材料・金属・セラミックを切れないと書いています。厚さにも限りがあります。メーカーの公表値と比べ、その値の条件も読んでください。
- 材料とレーザーの種類の組み合わせを、当サイトの表で確かめます。
- 厚さをメーカーの切断の公表値と比べます。回数やエアアシストの条件も見ます。
- 端材で、回数を増やし速度を下げて試します。機械のそばを離れないでください。熱が増えるほど炎の危険も増えます。
台の場所によってピントが合っていない
LightBurn によれば、反った材料や厚さのむらはピントの出入りを生み、ビーム経路のずれやガントリーの傾きでも同じことが起きます。xTool も、切れないときの原因に台や材料の反りを挙げています。
- 材料を平らに押さえて(ピン・テープ・加工範囲の外におもり)、もう一度試します。
- 電源を切り、ノズルから材料までの隙間を四隅で測ります。そろっているはずです。
- CO2 で片側だけ弱いなら、xTool はビーム経路がずれると場所で性能が変わると書いています。ミラーを拭き、調整を確かめます。
関係するツールピントのランプテスト
レーザーの熱と劣化:確かめるのは最後
xTool は、高出力で続けると一時的に出力が下がること、劣化による低下は元に戻らないことを書いています。先にレンズ・ピント・設定を除いてください。そちらはお金がかからず、新しいモジュールは高価です。
- 5 分ほど電源を切ってから、もう一度試します(xTool の M1 の案内)。Creality の ERROR:07 も、モジュールの清掃と冷却を求めています。
- 前にうまく焼けたジョブを焼きます。同じ材料・厚さ・設定です。比べられるよう写真を残します。
- 当面は、出力を上げる、回数を増やす、速度を下げることで補えます(xTool)。
- それでも弱ければ、何か買う前に試験の結果をメーカーのサポートに送ります。モジュールや管は保証の範囲かもしれません。CO2 なら OMTech の mA の確認(「点かない」の節)も使えます。
角が焦げる、端が濃い
ヘッドは角と行の端で必ず減速します。1 mm あたりのエネルギーは出力 ÷ 速さなので、速さに合わせて出力が下がらないと、そこに多く入ります。どの設定で扱うかは、基板の種類で変わります。 この症状で診断する ↑
塗りの端:オーバースキャン
ヘッドは行の端で折り返すために減速するので、端ほど多くのエネルギーを受けます。LightBurn によれば、Fill や Image の端が中央より濃いのは、Overscanning が無いか、設定が合っていないためです。
- G コードの機械は、そのレイヤーの Cut Settings で Overscanning を入れます。DSP は自動です。
- 図の周りに、ヘッドが減速する余白を残します。OMTech の「Not enough extend space」のエラーも同じ理由です。
- ガルボにオーバースキャンはありません。LightBurn では Delay の設定で調整します。
関係するツール線間隔の計算
GRBL の角が濃い:Constant Power(M3)が入っているかもしれない
Grbl の wiki によれば、M3 は動いていても加速中でも止まっていても設定の出力のままで、M4 は速さに従い、止まると消えます。LightBurn の Constant Power は M3 を使います。ヘッドは角で減速するので、M3 では角に多くのエネルギーが入ると考えられます。角が濃くなることとのつながりは当サイトの推論で、どちらの資料にも書かれてはいません。
- そのレイヤーの Constant Power を切ります。LightBurn は可変の出力(M4)を使います。
- すでに切っているなら、速度を下げ、S-Value Max を確かめます(LightBurn は角や出力の問題でどちらも挙げています)。
- M4 には laser mode が要ります。「M4 requires laser mode」のエラーは $32=1 で直ります。$$ の点検で確かめられます。
- M3 で試すときは目を離さないでください。Grbl の wiki は、M3 を忘れると台に穴が開くことがあると警告しています。
関係するツールGRBL の $$ の点検
GRBL の角が薄い・抜ける:加速度
可変の出力では、出力は速さに従います。LightBurn によれば、ファームの加速度が低すぎると、曲がったあとに速さが上がらず、正しい出力になりません。
- $$ で $120 と $121 を見ます。LightBurn は X と Y の Max Acceleration を 100〜500 へ、小刻みに、毎回試しながら上げるよう書いています。高すぎると機械の問題が出ます。
- または速度を下げます。設定の速さに早く届くようになります。
- S-Value Max と $30 が同じかを見ます(LightBurn もこれを挙げています)。
関係するツールGRBL の $$ の点検
Ruida などの DSP:Min Power
LightBurn によれば、角では減速し、Start Speed 以下では Min Power が使われます。高すぎると焦げたり切り幅が広がったりし、低すぎると焼けが足りず、発振のしきい値(光が出始める出力)より下では何も焼けません。LightBurn の例では、80 W の管で 8 %前後です。
- 角が濃いなら Min Power を下げます。薄い・抜けるなら、しきい値より上げます。
- 遅い切断(CO2 で 10〜20 mm/s)では、Min と Max を同じ値にします(LightBurn)。
- Machine Settings の Start Speed を見ます。LightBurn によれば多くの Ruida は初期値 10 mm/s ですが、違う機械もあります。
関係するツール出力と速度の換算
 塗りに出る縞・帯
まず、縞が本物か、規則的かを見ます。規則のないむらは、たいてい材料から来ます。規則的な縞は、繰り返すものを指しています。線間隔か、回る部品です。縞の間隔は、測れる手がかりです。 この症状で診断する ↑
動く部品の傷や付着物
LightBurn によれば、繰り返す模様はたいてい、動く部品(リードスクリューやベルトを動かすモーターなど)の傷や付着物です。Sculpfun は、緩いベルトや、プーリーの縁をこするベルトでも帯が出ると書いています。LightBurn のフォーラムには、台車の車輪の不良が原因だったという報告もあります(1 件)。
- 縞の間隔を測り、このページの「周期から探す」に入れます。その距離で一回りする部品が分かります。
- 電源を切り、プラグを抜きます。プーリーの歯・ベルト・レールを掃除します。Sculpfun は、ギアの歯にすすや汚れがたまると書いています。
- ベルトの張りと、プーリーの中央を通っているかを確かめます。
- 電源を切り、台車を手で動かします。カチカチという音やでこぼこした感触があれば、車輪のきつすぎです(Sculpfun)。まず調整し、残るときだけ交換します。
関係するツール線間隔の計算
線間隔と同じ幅の縞:線間隔の設定
規則のないむら:材料かピント
LightBurn によれば、濃淡のむらはたいてい材料そのもの(木目など)から来ます。反った材料でピントが変わること、ビーム経路のずれ、ガントリーの傾きでも起きます。
- 同じ図を別の板に焼きます。むらが板によって変わるなら、原因は板です。
- 平らに押さえ、何か所かでピントを確かめ直します。
関係するツールピントのランプテスト材料テストの格子
画面の中だけ:故障ではありません
LightBurn によれば、Preview に出る濃淡の交互の線は、ズームの段階によって起きる表示の問題のことがあります。
- Preview を拡大・縮小します。縞が消えれば、焼きには問題ありません。
縞の周期から部品を探す
LightBurn は、繰り返す模様を動く部品の傷や付着物としています。ならば、一回りでその距離を進む部品が怪しいと考えられます。これは当サイトの推論で、当てはまっても確定ではありません。電源を切って、その部品を見てください。
ベルトの値は、よくある 2 mm の GT2 ベルトと 20 歯のプーリーです(GRBL の点検と同じ)。分かれば自分の値を入れてください。
上:あなたの縞を実際の比率で描いたもの。下:各部品が 1 回の繰り返しで進む距離。当サイトの推論で、メーカーの決まりではありません。
 跡が薄い、弱い
跡が薄いときに疑う場所は切れないときと同じで、順番が少し違います。GRBL の機械では、先に 1 つの数字を確かめます。出力の目盛りの違いは直すのにお金がかからず、それだけで出力の 4 分の 3 を失っていることがあります。 この症状で診断する ↑
GRBL の出力の目盛り:S-Value Max と $30 の不一致
LightBurn によれば、ファームが 1000 を待っているのに 255 を受け取ると、出力は頼んだ値のおよそ 4 分の 1 になります。今の GRBL の初期値は 1000、古い版は 255 です。
- コンソールに $$ と打ち、$30 を読みます。
- Device Settings の S-Value Max を同じ値にし、もう一度試します。
関係するツールGRBL の $$ の点検
レンズの汚れや傷
Creality は、レンズが汚れると出力が落ち、切れが弱くなると書いています。Sculpfun は、レンズの汚れがビームで熱を持ち、曇ったり割れたりすると書き、出力低下のいちばん多い原因としています。
- 電源を切り、プラグを抜き、冷まします。スマホのカメラか鏡でレンズを見ます(xTool)。電源が入ったままヘッドをのぞかないでください。
- そっと拭きます。xTool と Sculpfun はアルコールやイソプロパノールを含ませた綿棒、Creality はほこりの出ない布を使い、正体の分からない薬品は使いません。説明書に従ってください。
- ピントを合わせ直し、同じジョブを流します(Creality も交換の前にここまで確かめます)。
- すぐ汚れるなら、Sculpfun はエアポンプを囲いの外に置き、きれいな空気を吸わせるよう書いています。
- 割れ・曇り・焼け跡があるか、拭いても弱いなら交換します(Creality)。レンズは機種ごとに違うので、先に合うものを確かめます。
関係するツールピントのランプテストエアアシストの解説
ピントが合っていない
xTool は切れない原因にピントの範囲から外れた材料を挙げ、Creality は切れが弱いときに最初に見る所としてレンズ・ピント・エアアシスト・設定を挙げています。Comgrow の説明書には、エアアシストのノズルを付けるとピントの距離が変わるモジュールがあるとあります。
- メーカーの定規や手順で、実際に切る面に合わせてピントを取り直します。
- 当サイトのランプテストを使います。傾けた板に目盛り付きの線を 1 本焼くと、本当のピントのずれが分かります。
- 次に材料テストの格子で、この板に合う出力と速度を探します。
関係するツールピントのランプテスト材料テストの格子
ヘッドは動くのに跡が付かない:設定
LightBurn は、GRBL で出力が弱い・出ないときの「いちばん多い原因」を速度だとしています。可変の出力では、出力は速さとともに上がるので、設定の速さに届かなければ出力にも届きません。S-Value Max の違いや、Output が切れたレイヤーでも同じことが起きます。
- レイヤーの Output が入っているか、出力が 0 でないかを見ます。
- 単位を確かめます。100 mm/s は 6,000 mm/min です。速度を、mm/min で書かれた $110 と $111 と比べます。
- S-Value Max と $30 が同じか、$32 が 1 かを見ます。Sculpfun は自社の機種に $30=1000、$31=0、$32=1 を挙げています。
関係するツールGRBL の $$ の点検出力と速度の換算
台の場所によってピントが合っていない
LightBurn によれば、反った材料や厚さのむらはピントの出入りを生み、ビーム経路のずれやガントリーの傾きでも同じことが起きます。xTool も、切れないときの原因に台や材料の反りを挙げています。
- 材料を平らに押さえて(ピン・テープ・加工範囲の外におもり)、もう一度試します。
- 電源を切り、ノズルから材料までの隙間を四隅で測ります。そろっているはずです。
- CO2 で片側だけ弱いなら、xTool はビーム経路がずれると場所で性能が変わると書いています。ミラーを拭き、調整を確かめます。
関係するツールピントのランプテスト
位置がずれる、場所や大きさが違う
ジョブの途中のずれと、最初から違う場所で始まるジョブは、結果は似ていても原因はまったく別です。前者は機械が位置を失ったもの、後者は設定です。LightBurn の見分け方は、Preview が正しいのに材料がずれていれば、まず機械だと考えることです。 この症状で診断する ↑
すべり:ベルト・プーリー・材料
Creality が線のずれで最初に見るのは、緩いベルト、すべるプーリー、動く材料です。Sculpfun は、モーターの軸に締まっていないプーリーがすべりを生むと書いています。LightBurn は、Preview でそろっているのに材料でずれるなら、まず機械の問題だとしています。
- Preview を開きます。そこでそろっていれば、ファイルを直すのをやめて機械を見ます。
- 電源を切り、プラグを抜きます。プーリーの止めねじを締め、ベルトの張りを確かめます。
- 材料をテープやピンで留めます。風やヘッドの動きで軽い材料は動きます。
- すべるベルトで作業を続けないでください(Creality)。すり減っていれば交換します。
関係するツールGRBL の $$ の点検
この枠には速すぎる、加速が強すぎる
LightBurn は、理論上の最高速度の近くでは品質が保たれるとは限らないと書き、線のぶれを Y の加速度の高さと結びつけています。Grbl の wiki は、ガリガリという音は脱調(モーターが指令に追いつけず、位置を失うこと)の合図だと書いています。
- 同じジョブを半分の速度で流し、そばで見守ります。速度が半分だと 1 mm あたりのエネルギーは倍になり、濃く焼け、炎が出ることもあります。出力も半分にすれば、エネルギーはほぼ同じです。線がまっすぐになれば、原因は速度です。
- 加速度を少し下げます。Grbl なら $120 と $121 です。Sculpfun の解説は自社の機種に 250 mm/s² を勧めています。機種で違うので、今の値を控えてから変えます。
- 上限を調べ直すなら、レーザーを切り、G0 の空送りで行います。Grbl の wiki のやり方は、モーターが止まるまで上げ、その 10〜20 %下に決めることです。
関係するツールGRBL の $$ の点検出力と速度の換算
始まる位置が違う:設定
LightBurn が挙げるのは 2 つです。Start From と Job Origin の組み合わせ、そして Device Settings の機械の Working Size です。
- Start From と Job Origin が、思っている位置と合っているかを見ます。
- Working Size が機械と合っているかを見ます。
- 焼く前に、毎回 Frame で確かめます。
切ったあとに彫刻がずれた:順番
LightBurn によれば、先に切ると部品が落ちたり動いたりしてから彫刻が始まることがあります。彫刻を先にします。
- Layers の順番を変えるか、Cut Optimization Settings で彫刻が先になるようにします。
- 始める前に Preview で実際の順番を見ます。
大きさが違う、円が楕円になる
LightBurn によれば、縦だけが違い、ロータリーを使ったことがあるなら Enable Rotary が入ったままかもしれません。縦横とも違うなら Calibrate Axis を使います。Creality は、ベルトの張りが悪いと円が楕円になると書いています。
- Enable Rotary が切れているかを見ます。
- 先にベルトを確かめます。すべる軸で校正しても合いません。
- 100 × 100 mm の四角を焼いて測り、LightBurn の Calibrate Axis に入れます(Sculpfun のやり方)。
関係するツールロータリーの計算GRBL の $$ の点検
ジョブの途中で止まる
手がかりは、止まったときに見えるものです。警告の表示があれば、機械が自分で止めています。「Connection lost」や、勝手に原点へ戻る動きは、接続か電源が切れた合図です。コンソールの ALARM は、Grbl が何を問題にして止めたかを教えてくれます。 この症状で診断する ↑
機械が自分で止めた:警告を読む
新しいモジュールは、わざと止まります。Creality の Falcon2 Pro のコードには、傾き(01)・風なし(04)・炎(05)・レンズの汚れ(06)・モジュールの温度(07)・蓋が開いている(24)があります。ほかのメーカーにも独自の一覧があります。
- 何か燃えているなら、まず火に対処します。LightBurn の順は、レーザーの照射を止めてエアアシストを切る、小さな炎は霧吹き、大きければ防火布か消火器、消えなければ消防へ、です。そのあと部屋を換気し、くすぶる物は水で完全に消します。材料が安全になってからリセットします。
- メーカーの一覧でコードを調べ、原因を直します。レンズを拭く、モジュールを冷ます、エアのホースを見る、机を安定させる、などです。
- Creality の機械は、一部の警報をファームで切れます。作業を終わらせるためだけに、炎や温度の警報を切ることはお勧めしません。
関係するツール加工してはいけない材料
USB の接続が切れている
Sculpfun は USB をいちばん弱い部分と呼び、誤った命令が 1 つで止まると書いています。LightBurn は「Connection lost」は USB が切れたという意味だとし、シールドの無い安いケーブル、長さ、静電気、Windows の電源管理を挙げています。
- 別の USB ポートを試します。ケーブルをモーターや電源の線から離します(LightBurn・Sculpfun)。
- Windows の電源管理を見ます。LightBurn によれば、はじめ動いてしばらくして切れるなら、ここの変更が要ることがあります。ジョブ中に PC が眠らないようにもします。
- ジョブがつっかえる、やり直すなら、転送モードを Synchronous にします(LightBurn)。
- プラスチックの車輪のベルト機では、静電気が USB へ逃げることがあると LightBurn は書いています。直し方は、枠をつなぎ、基板を接地することです。先に電源を切り、プラグを抜きます。接地に自信がなければ、電気工事士に頼んでください。
- 短いシールド付きのケーブルを 3 m 以内で使います(LightBurn)。Sculpfun は、付属のケーブルはたいてい良くないと書いています。
関係するツールLightBurn の対応
電源の落ち込み:基板が再起動している
LightBurn によれば、同じ回路のチラーや外付けのエアアシストで電圧がわずかに落ち、レーザーが一瞬落ちてリセットすることがあります。Sculpfun は、接続の問題が見えないのに止まるなら基板が再起動していることが多く、エアポンプは入るときに電圧を揺らすと書いています。
- 同じ回路に何があるかを調べます。レーザーのコンセントのブレーカーを切り、ほかに何が消えるかを見ます(LightBurn)。
- レーザーか、せめてポンプを別の回路に移します。
コンソールに Grbl の警報
LightBurn によれば、ALARM:1 は動作中にリミットスイッチが押された、ALARM:2 はジョブが加工範囲の外へ出る、ALARM:3 は急に止まった(たいてい別の警報か接続切れ)という意味です。
- 原点復帰をやり直します。この警報のあとは位置が失われていると考えます。
- ジョブが範囲に収まるか、Start From と Job Origin で外へ出ていないかを見ます。
- Y 軸のロータリーで移動が上限を超えるときだけ、LightBurn は $20=0 で Soft Limits を切れると書いています。平らな彫刻に戻るときは $20=1 で戻します。
関係するツールGRBL の $$ の点検
LightBurn でレーザーが点かない
「壊れた」と思ったレーザーの多くは、設定か安全装置です。新しいモジュールの値段を調べる前に、順に確かめてください。LightBurn の Fire ボタンと枠の確認での点灯は、設定を入れないと使えないので、枠の確認で点が出ないのは故障ではありません。Fire はダイオード専用で、CO2 では決して使わないでください。 この症状で診断する ↑
ヘッドは動くのに跡が付かない:設定
LightBurn は、GRBL で出力が弱い・出ないときの「いちばん多い原因」を速度だとしています。可変の出力では、出力は速さとともに上がるので、設定の速さに届かなければ出力にも届きません。S-Value Max の違いや、Output が切れたレイヤーでも同じことが起きます。
- レイヤーの Output が入っているか、出力が 0 でないかを見ます。
- 単位を確かめます。100 mm/s は 6,000 mm/min です。速度を、mm/min で書かれた $110 と $111 と比べます。
- S-Value Max と $30 が同じか、$32 が 1 かを見ます。Sculpfun は自社の機種に $30=1000、$31=0、$32=1 を挙げています。
関係するツールGRBL の $$ の点検出力と速度の換算
Fire ボタンが無い:初めは出ていません
LightBurn の Fire ボタンは、Device Settings の「Enable Laser Fire Button」を入れたときだけ出ます。枠の確認も「Laser on when framing」を入れない限り点きません。LightBurn は、Fire はダイオード専用で、CO2 では決して使わないよう書いています。CO2 のビームは見えず、失明や火事のおそれがあるためです。
- ダイオードだけです。Enable Laser Fire Button を入れ、Laser on when framing は切ったままにします。Fire はごく低い出力で使います。LightBurn の案内は 0.25 %から始め、点が見えないときだけ上げます。
- 自分のレーザーに合った保護メガネをかけ、材料の上の点を見ます。ビームをのぞかないでください。
- 終わったらすぐ Fire を切ります。点けたまま離れないでください。
関係するツール保護メガネの確認
点かないダイオード:ファーム、次に線、モジュールは最後
Sculpfun の順番です。接続が問題なさそうなら $30・$31・$32 を確かめます。モジュールのプラグは緩みやすく、まったく点かないか、一部の線や点が抜ける形で出ること、切れるときはコネクターの根元が多いことも書いています。
- ファームを確かめます。Sculpfun の機種なら $30=1000、$31=0、$32=1 です。
- 電源を切り、プラグを抜きます。モジュールのプラグを挿し直し、コネクターの所で線が動かないよう留めます(Sculpfun は結束バンドを使います)。
- 機種にカバー・レンズ・蓋のセンサーがあれば、警告の表示とあわせて確かめます。
- プラグの根元で切れた線は圧着し直せます。Sculpfun はモジュールのコネクターを JST-XH 2.54 としています。電源を切ってプラグを抜き、切る前に線の順番を控えてください。自信があるときだけにしてください。
- モジュールを買う前にメーカーのサポートに相談します。保証の範囲かもしれません。
関係するツールGRBL の $$ の点検LightBurn の対応
何も動かない:接続か安全装置
レーザーが反応しないときに LightBurn が挙げるのは、画面のエラー、蓋が開いていると動かない囲い付きの機械、水流が無いと動かない水冷の機械、シリアルポートの選択違い、ポートをつかんでいる別のソフトです。OMTech は非常停止ボタンも挙げています。
- エラーや警告の表示を探し、蓋を閉めます。非常停止が押されていれば解除します(OMTech)。
- 正しいポートを選びます。レーザーを切ると消えるポートがそれです(LightBurn)。
- レーザーと話している別のソフトを閉じ、別のケーブルを試します。USB-C の機種には、C to C ではなく USB-A to C が要るものがあります(LightBurn)。
関係するツールLightBurn の対応
CO2 や囲い付き:安全装置が止めている
LightBurn によれば、囲い付きは蓋が開いていると動かず、水冷は水流が検出できないと動きません。OMTech によれば、水流センサーは流れが無いとき発振(レーザーの光を出すこと)を止めて、管を熱から守ります。
- 操作盤を読みます。「Water Error」「Cooler Error」は水の系統、「Machine Protected」「Open Cover Protection」は蓋のセンサーです(OMTech)。
- 水:チラーやポンプは入っていますか。折れと漏れを見ます。ポンプの出口は管の入口につなぎます(OMTech)。
- 蓋:しっかり閉め、閉めたときにセンサーがドアと合う位置かを見ます(OMTech)。
- これらのセンサーを無効にしないでください。やり方を載せた解説もありますが、水が無いと管は熱で傷み、蓋が開いていればビームにさらされます。
- ここまで確かめても直らないセンサーは交換です。メーカーに相談します。
関係するツール保護メガネの確認
エラーの無い CO2:mA の計器を読む
OMTech の確かめ方です。25 %以上にしてパルスを出し、mA の表示を見ます。上がるのに光が出なければ、電源は電力を送っていて、管の問題かもしれません。変わらなければ電源を調べます。範囲内なのに弱いなら、多くは光学系の汚れかミラーのずれです。
- 水を流した状態で、ヘッドの下に端材を置き、蓋を閉めてパルスの試験をします(この準備は当サイトの注意です)。OMTech の 50〜80 W の表では 25 %で 6〜8 mA です。自分のメーカーの値を使ってください。
- 発振のしきい値より上かを見ます。LightBurn の例では、80 W の管で 8 %前後です。
- 電源を切ってプラグを抜き、ミラーとレンズを拭いて、ミラーの調整を確かめます(OMTech)。
- 管か電源なら、OMTech は診断の前に、設定・表示・管の動画を求めています。高電圧の部品は危険なので、メーカーに任せてください。
関係するツール機種の本当の出力
図形の間にも線が焼ける
図形の間を移動するときもレーザーが点いているなら、次のジョブの前に止めて直してください。消えないビームは火事の危険でもあります。 この症状で診断する ↑
GRBL で図形の間も焼ける:laser mode が切れている
LightBurn によれば、GRBL 1.1f 以降では、基板が Laser Mode になっていないことが考えられます。Grbl の wiki では $32=1 が切り替えです。
- ソフトの Stop か機械の停止の操作でジョブを止めます。止めるために USB ケーブルを抜かないでください。Stop が効かない、または火が出たら、非常停止か本体の電源スイッチで切ります。
- コンソールに $32=1 と打ち、Enter を押します。
- 端材に小さな試しを焼き、見守ります。
- $32 がすでに 1 でも線が焼けるなら、Preview でその線がファイルの図形でないことを確かめます。図形でなければ、本番の加工を止めてメーカーに相談してください。LightBurn はこの場合に触れていません。消えないレーザーは火事の危険があります。
関係するツールGRBL の $$ の点検LightBurn の対応
Ruida・DSP で図形の間も焼ける:電源を疑う
LightBurn によれば、これは高圧電源の故障の可能性が高い症状です。レーザーを入り切りする回路は、出力を決める回路より先に壊れやすいとあります。
- 本番の加工に使うのをやめます。移動中に消えないレーザーは火事の危険があります。試すなら、そばを離れないでください。
- Preview で、その線が移動であって、ファイルの図形ではないことを確かめます。
- メーカーに交換の電源を相談します(LightBurn)。高電圧なので、自分で開けないでください。
 確認の裏にある計算
こうした不具合の多くは、簡単な関係で説明できます。1 mm あたりのエネルギーは角が焦げる理由、出力の目盛りはレーザーが 4 分の 3 も弱く見える理由、繰り返しの距離は縞から部品を探す手がかりです。
1 行目と 3 行目、6 行目は基本の物理と幾何で、当サイトが計算に使う形です。3 行目の 250 mm/s² は Sculpfun の解説の値を例にしたものです。2 行目は LightBurn の「およそ 4 分の 1」の計算、4 行目は LightBurn の手順そのままです。
 買うなら何を
無料の確認で部品が絞れるまで、何も買わなくて大丈夫です。絞れたら、その部品だけを買います。綿棒と短いシールド付きのケーブルは安く、持っていて損はありません。エアポンプは、切断が多いときに意味のある追加品です。新しいレーザーモジュールは、メーカーのサポートが同意してからにしてください。保証の範囲かもしれません。機械そのものの限界なら、機種の一覧で比べられます。保護メガネは保護メガネの確認で、エアアシストはエアアシストの解説で確かめられます。
よくある質問
- レーザー加工機の線が波打つのはなぜですか?
- たいてい、動く部分のどこかが緩んでいるか、すべっているか、無理に動かされています。xTool の確かめ方は、大きな四角を彫って X と Y のどちらの線が波打つかを見て、その軸のベルトの張りとレールを調べることです。LightBurn は、機械のどこかの緩み、ぐらつく机、上限に近い速度も挙げています。どれもお金がかからないので、部品を買う前に確かめてください。
- 前は切れていたのに、最後まで切れなくなったのはなぜですか?
- 同じ材料と設定で前は切れていたなら、まずレンズを見ます。Creality と xTool はレンズの汚れや傷を挙げ、Sculpfun は出力低下のいちばん多い原因としています。次にピント、エアアシスト、材料の反りです。xTool は劣化による出力の低下は元に戻らないと書いていますが、これは最初ではなく最後に考える理由です。
- LightBurn でレーザーが点かないのはなぜですか?
- GRBL では、LightBurn は出力が弱い・出ないいちばん多い原因を、機械が届かない速度の指定だとしています。可変の出力では、出力は速さとともに上がるためです。次に S-Value Max と $30 が同じか、$32 が 1 か、レイヤーの Output が入っているかを見ます。枠の確認と Fire ボタンは、設定を入れないと点きません。Fire はダイオード専用で、CO2 では決して使わないでください。CO2 は操作盤の水や蓋のエラーを読み、次に OMTech の mA の確認をします。
- 彫刻が二重になる、ゴーストが出るのはなぜですか?
- 速い塗りでは、たいてい行きと帰りの線がそろっていません。LightBurn はこれをゴーストのような縁と呼び、緩んだベルトを除いたうえで Scanning Offset Adjustment で直します。CO2 の 1 本の線では、Thunder Laser のヘルプページの要約が、ビームがノズルに当たることを挙げています。LightBurn の Preview でも二重なら、ファイルに重なった図形があります。
出典
- LightBurn: Fire Safety (what to do, extinguisher types)
- LightBurn: Mechanical Issues
- LightBurn: Wobbly Engraving
- LightBurn: Dark & Burned Edges
- LightBurn: Corners Are Too Dark, Too Light, or Missing
- LightBurn: Periodic Defects
- LightBurn: Inconsistent Engraving Tone
- LightBurn: Fuzzy, Blurry, or Overblown Edges
- LightBurn: Scanning Offset Adjustment
- LightBurn: GRBL Low Power or No Output
- LightBurn: Laser Fires During Travel Moves
- LightBurn: Layers Shift When Cutting Multiple Objects
- LightBurn: Engraving Shifted Relative to Cut Lines
- LightBurn: Wrong Start Location
- LightBurn: Incorrect Size
- LightBurn: Slanted or Skewed Results
- LightBurn: Losing Power at Low Speeds
- LightBurn: Preview banding
- LightBurn: Double-Engraved Areas
- LightBurn: Overscanning
- LightBurn: Electrical Problems
- LightBurn: GRBL Communication
- LightBurn: USB Cables
- LightBurn: Connection Troubleshooting
- LightBurn: GRBL Errors
- LightBurn: Device Settings (Fire button, framing)
- LightBurn: Framing (0.25 % starting power)
- LightBurn: Cuts / Layers window (Output)
- xTool: The Engraved Image Is Wavy
- xTool: Connect Air Assist Set to M1 Ultra (AUTO, MAX, defaults)
- xTool: Laser Fails to Cut Through Materials (M1)
- xTool: Laser Won’t Cut Through Materials (blue laser limits):検索の抜粋だけを読みました。
- xTool: P2 Won’t Cut Through the Material (beam path):検索の抜粋だけを読みました。
- Comgrow CK-Air-assist manual (focus after fitting a nozzle):検索の抜粋だけを読みました。
- Thunder Laser: Complete Guide To TITAN Series Laser Alignment
- Sculpfun: Guide to mechanical adjustments and maintenance:公式ユーザーグループのモデレーターの原稿に追記したものです。速度の値の一部は書き手自身の見積もりです。
- Creality Falcon: General Maintenance Guide
- Creality Falcon: Troubleshooting wiki (error codes)
- Creality Falcon: FAQ (belt tension)
- Full Spectrum Laser: Hobby Series user manual (extinguisher types):検索の抜粋だけを読みました。
- OMTech: CO2 Laser Trouble Shooting Guide
- Thunder Laser USA: Double Lines & Ghosting When Vectoring Lines:読めたのは、そのページの要約だけです。
- Thunder Laser: How to laser engrave a photo (scan offset, focus)
- Grbl wiki: Configuration ($110, $120, lost steps)
- Grbl wiki: Laser Mode (M3, M4, $32)
- LightBurn forum: bands traced to a carriage wheel or belt (user report)
確かめた日 2026-11-04・メーカーと LightBurn の資料により、フォーラムの報告はそう書いています。このページのために機械は試していません。ページの絵はイメージです。