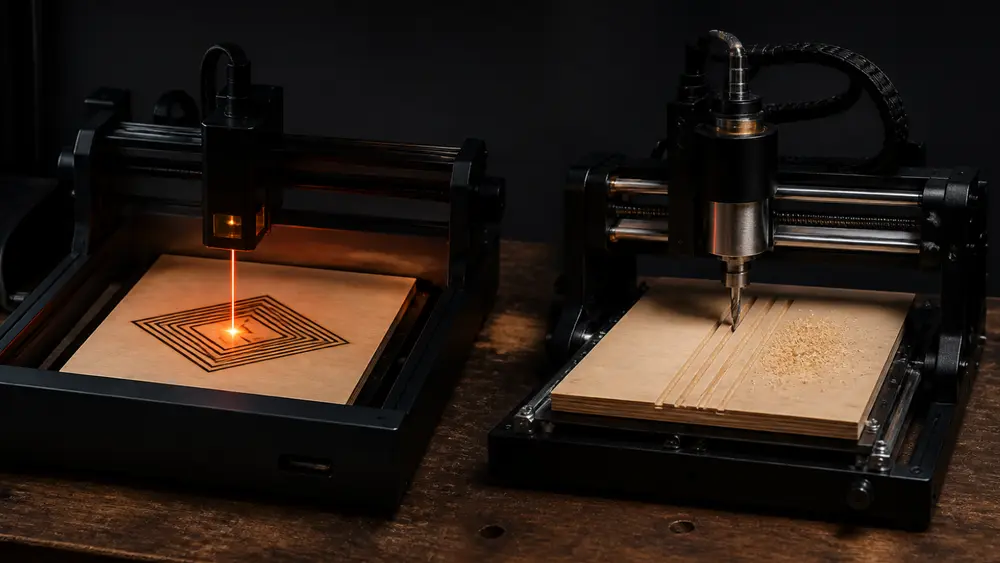
レーザー加工機と CNC ルーター、どちらが合う?
片方は光で焼き、もう片方は回る刃で削ります。作りたいものを選ぶと、同じ板に光と刃が入る様子を同じ縮尺で見られます。自分の文字を入れて、丸い刃が届かない所も試せます。
 先に答え
表面の細かい絵と薄い板ならレーザーです。写真・贈り物・濃い色の文字・3〜6 mm の合板の箱などです。深さと強さなら CNC ルーターです。深く彫った看板・トレー・家具の部品・やわらかい金属などです。カッティングシートと紙だけなら、どちらも要りません。カッティングプロッターの仕事です。レーザーとルーターの両方を売っている TwoTrees も同じ線を引いていて、2 台目を買う人が多いとも書いています。
 作りたいものを選ぶ
13 の仕事から選べます。同じ材料に光と刃を同じ縮尺で入れるので、約 0.2 mm のカーフ(Ponoko の数字で、機械によって変わります)が 1/8" の刃の横でどれだけ細いかがそのまま見えます。選ぶと、判定と出典も変わります。
使うもの ダイオードレーザー 厚さ 6 mm
光で表面を少しずつ焦がすので、写真が濃淡になります。両方を売っている TwoTrees も、細かい彫刻をレーザーの強みに挙げています。
刃は木を取るだけで、焦げの濃淡は付きません。絵は彫りの深さと影で出すことになります。これは仕組みからの判断で、試した結果ではありません。
板と切り口とまっすぐな刃は、それぞれの図の中で同じ縮尺です。縮尺どおりでないのは、ルーターの頭、V ビットの溝より上の胴、レーザーヘッドと表面より上の光です。カーフ約 0.2 mm は Ponoko の数字で、機械によって変わります。
機種を見るなら:メーカー別の機種の一覧、AtomStack、TwoTrees、Sculpfun、Creality Falcon。
 深さ:焼くか、彫るか
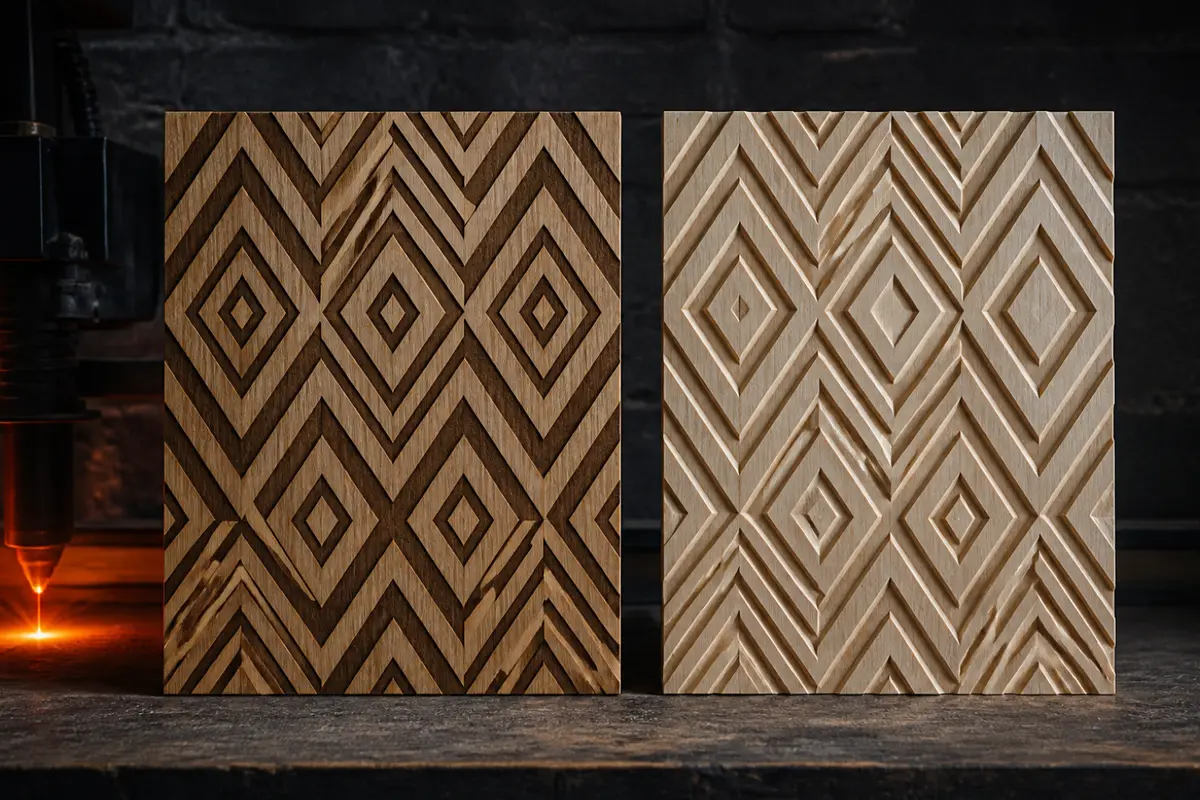
レーザーの光は焦点で細くなり、そこから先はまた広がります。切り口の奥へ進むと、同じ出力が広がってしまい、やがて焼けなくなります。メーカーの切断厚の数字が伸びなくなるのはこのためで、切れる厚さの解説では 1 パスと複数パスの数字を分けています。刃にはこの限界がありません。数 mm ずつ削って、また下りていきます。限界になるのは、刃の長さと Z 軸の動く幅です。
見た目も深さで決まります。両方を売っている TwoTrees は、部品の強さを CNC は「高い」(無垢の木や金属)、レーザーは「低〜中、ほとんど飾り」としています。その代わり CNC は、刃・パス・材料の押さえ方を先に決めなくてはなりません。チップロードの計算と刃の解説にまとめてあります。
 細かさ:丸い刃が届かない所
文字を入れてみてください。左はカーフ約 0.2 mm のレーザー、右は同じ文字をポケットに削る平らなエンドミルです。内側の角はどこも刃の形に丸まり、刃より細い線は橙のまま残ります。1/4" にしてから、文字を大きくしてみてください。
橙=丸い刃が届かず残る木。暗い所=削れた所。丸=刃(同じ縮尺)。
 切り口と角
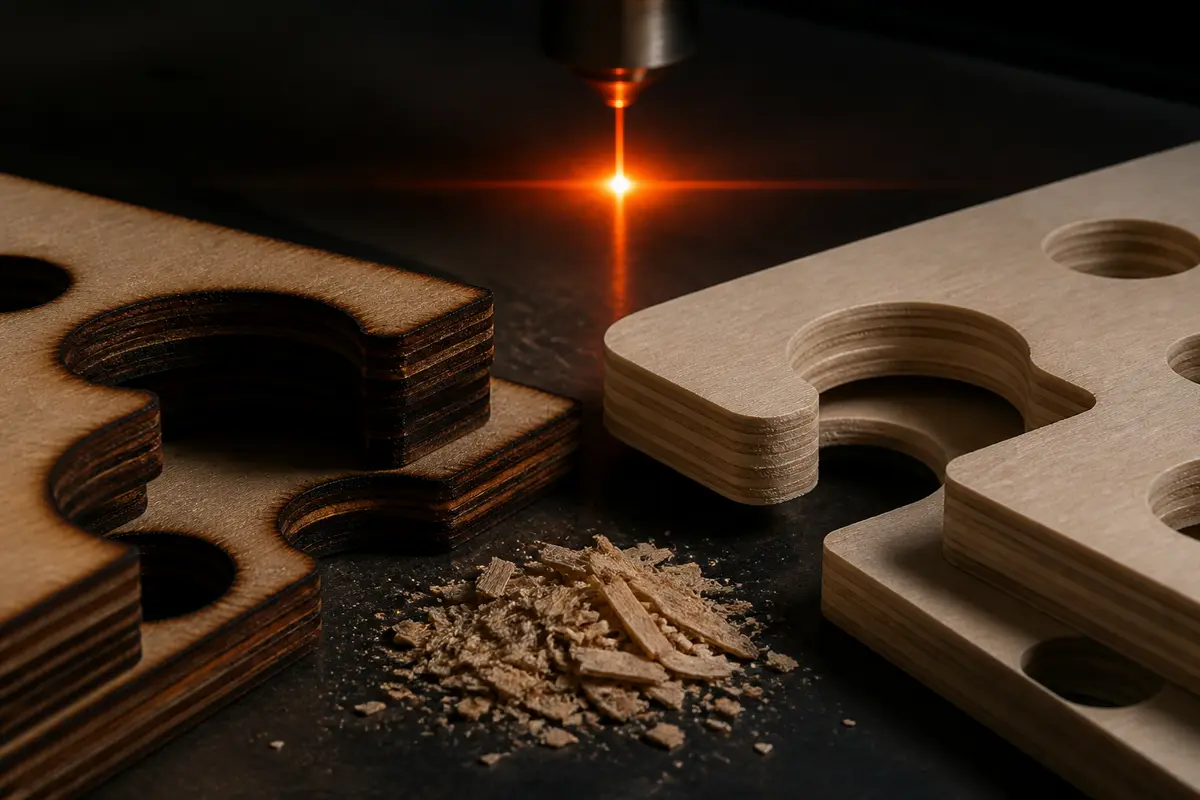
Roskilde 大学の FabLab は、内側の角は刃が許すより鋭くならず、6 mm の刃なら 3 mm の丸みが残ると書いています。ぴったり合わせたい組手にはドッグボーンを足します。角に小さく逃がしの削りを入れることです。レーザーにはこの大きさでは同じ問題がありません。Ponoko によるとカーフは約 0.2 mm からです。彫った文字なら、V ビットがこの決まりをかわせます。線が細くなると刃が上がるからで、看板に V ビットが使われる理由です。V ビットの計算で確かめられます。
そのぶんレーザーは切り口で損をします。切り口は焼いた跡なので、合板は黒くなります。CNC の切り口はきれいな木肌で、そのまま接着できますが、刃が表面を毛羽立たせることがあります。どちらの面に出るかはらせんの向きで決まります。レーザーの組手の寸法はカーフの計算で直せます。
 音:先に確かめたいこと
TwoTrees の表では、CNC は「中〜大きい(スピンドルと切削)」、レーザーは「小〜中(ファンと動き)」です。数字のほうは見つけにくく、確かめたレーザーの商品ページに dB の表示はありませんでした。小型ルーター Makita RT0702C の 2 つの取扱説明書は、音圧レベルを 82 または 85 dB(A)(不確かさ 3 dB(A))と書き、耳の保護具を付けるよう求めています。NIOSH(米国の労働安全衛生の研究所)がすすめる基準の「8 時間で 85 dBA」に届くか、近い値です。NIOSH は 3 dB 上がるごとに、許される時間を半分にしています。Makita は、この値は工具どうしを比べるためのもので、実際に使うときの音は変わると書いています。
CNC のメーカーも取扱説明書で同じことを書いています。Carbide 3D は耳栓かイヤーマフを必ず使うよう書き、Sienci の作業のチェックリストにも保護メガネと耳の保護具が入っています。レーザーも静かではありません。ある Glowforge の持ち主の測定は切断中 71 dB、外付けの排気ファンを入れて 75 dB で、ファンだけで 62〜71 dB でした。集合住宅や、子どもが寝ている近くで使うなら、ほかの条件より先にここで決まるかもしれません。
 粉じんと煙
CNC:切りくずと細かい粉じん
Sienci は CNC はとても散らかると書いています。OSHA(米国の労働安全衛生局)は、木の粉じんを皮膚や呼吸の不調と結びつけ、オーク・クルミ・カバ・ブナなどの広葉樹で木工の人に鼻のがんの報告があり、特に多くの粉じんを浴びたときに危険が大きいとしています。米国立がん研究所も、鼻腔・副鼻腔のがんとの強い関連を挙げています。OSHA の第一の対策は、出る所で吸うことです。Carbide 3D は粉じんに合うマスクも求めています。
レーザー:煙とガス
40 W の卓上 CO2 を調べた 2024 年の研究では、排気なしの機械の中で、木の吸入性の粉じんが 164 mg/m³、一酸化炭素が 32 ppm になりました。排気を使うと粉じんは平均 61 %減り、一酸化炭素は検出できない量まで下がりました。まず外へ出す道を決めて、切る材料も確かめます。PVC・ビニール・一部のフォームはかけてはいけません。MDF は接着剤からホルムアルデヒドが出ることがあります。レーザーで切ってはいけないものと排気ファンの計算を見てください。
火はどちらにもあります。レーザーの光は切っているものに火をつけることがあり、Carbide 3D はスピンドルの摩擦による火事も考えるよう書いています。動かしたまま離れないという同社の決まりは、どちらの機械にも当てはまります。
目の守り方は違います。CNC は切りくずが飛ぶので、ふつうの保護メガネを使います。枠だけのレーザーには波長に合うメガネが要ります。波長と OD(光を弱める強さ)を商品の表示で確かめてください。保護メガネの確認で順に見られます。
 どちらが覚えやすいか、誰が言っているか
| 誰が | 売っているもの | 言っていること |
|---|---|---|
| xTool | レーザー | レーザーは比較的かんたん。CNC は正しく動かすのに高い専門性が要る。 |
| TwoTrees | 両方 | レーザーは「中」(出力の設定・材料)。CNC は「中〜高」(CAM・刃・固定)。 |
| Sienci Labs | CNC | 何をそろえるかで初めは気おくれするかもしれない。始めるなら、よく切れる断熱フォームとやわらかい木がよい。 |
レーザーだけを売る会社の言い方がいちばん強く、両方を売る会社の差は 1 段ほどです。はっきり違うのは、決めることの数です。上の資料をもとに、最初の仕事までの道のりを並べました。
レーザー、最初の仕事
- 絵やベクターを読み込むLightBurn かメーカーのソフトで。機種に合うか確かめる。
 煙とメガネを整える排気は外へ。枠だけの機種は波長に合うメガネを。
 焦点を見つける焦点の試験で本当の高さを探す。
- 材料テストをする端材に出力と速度のます目を焼く。
- 動かしてそばにいる終わるまで火を見張る。
CNC、最初の仕事
- 設計して、刃の道を作る設計、CAM、G-code を送る、の順(Sienci)。
- 刃と送りを決めるチップロードの計算で回転に合う送りを出す。
- 材料を固定するねじ・接着・クランプで。刃の通り道は避ける。
 原点を決める機械を原点に戻し、材料の上で X・Y・Z を合わせる(Sienci)。
- 集じん・耳・目、そして開始集じんを入れ、保護具を付けて、そばにいる。
 始めるのにかかる費用
今の価格は載せません。下の表で足し算してください。例外は 2023 年の 1 社の引用だけです。Sienci は、LongMill と付属品の最初の注文の平均が約 2,190 米ドルで、これにはソフト・ルーター・刃・集じんフードも含まれ、機械そのものは約 1,400〜2,000 米ドル、ベンチ・パソコン・掃除機に別で数百ドルをみるようにと書いています。1 社の 1 機種の話ですが、機械だけでは終わらないことは分かります。レーザーにも、煙の出口をはじめ別の費用があります。
見つけた値段を入れます。通貨は何でもかまいません。持っている物は入れなくて大丈夫です。入れた値はこのページの外へ出ません。
棒は同じ縮尺です。橙=機械、灰=ほかの物。
 1 台で両方できる?
ある程度はできます。TwoTrees はレーザーモジュール付きの CNC を売っていて、TTC450 Pro のページにも「CNC & Laser Compatible」とあります。ときどき印を付けるくらいなら考えられます。彫刻を主にするなら速度を比べてください。TwoTrees は TTC450 Pro の彫刻の最高速度を 800 mm/min、レーザーの TTS-55 の材料表では 6,000 mm/min としています(TwoTrees のページ)。モジュールを CNC に付けたときの数字は見つからなかったので、確かめてください。枠だけの機械なら、保護メガネと煙の出口も要ります。
 レーザー加工機と Cricut
Cricut はカッティングプロッターの商品名で、刃で切ります。ここで取り上げるのは、工作が目的なら、もっと手軽な機械で足りることが多いからです。メーカーの数字では、Maker 4 は 2.4 mm まで、Maker 5 は 3 mm までです。Knife Blade(厚手用の刃)は Maker のシリーズだけで使え、バルサ・バスウッド・チップボード・クラフトフォーム・革・マットボードを切れます。厚いものは圧を上げながら何回も切るので、時間がかかります。
| 仕事 | Cricut | レーザー |
|---|---|---|
| カッティングシート | 切れる。主な使い道 | PVC のシートは絶対に不可。有害で腐食するガス |
| 紙・厚紙 | 切れる。煙なし | 切れる。排気と火の番が要る |
| 革 | Maker の Knife Blade で | 植物タンニン鞣しだけ。クロム鞣しと合皮はかけない |
| 3 mm を超える木 | 不可 | 切れる |
| 彫刻・写真 | 不可 | できる |
 まだどちらも買わなくていいかもしれません
作りたいものが 1 つだけなら、近くの工房(メイカースペース)や、切り抜きを頼めるサービスで試すと、家に機械を置かずに仕上がりを確かめられます。同じ仕事を繰り返すと分かってからでも遅くありません。作ったものを売るなら、値付けの計算で 1 つあたりの必要な額が分かります。
よくある質問
- 初めてならレーザー加工機と CNC ルーターのどちらがいい?
- まず何を作りたいかで決めます。覚えやすさの話はレーザー寄りの資料が多いのですが、どれも売る側の言い分です。レーザーを売る xTool は CNC に「高い専門性が要る」と書き、両方を売る TwoTrees は CNC を「中〜高」(CAM・刃・固定)、レーザーを「中」(出力の設定・材料)としています。レーザーには、煙と目の安全という別の手間があります。
- レーザー加工機は CNC ルーターの代わりになる?
- 薄いものだけです。メーカーの 1 パスの数字は、木で 10 W の約 8 mm から、55 W の CO2 の設定表の約 15 mm までで、パスを重ねるほど焦げが増えます。トレーや立体の形は作れず、TwoTrees も構造部品には向かないと書いています。逆に CNC もレーザーの代わりにはなりません。写真のような焦げの濃淡は出せず、細かさは刃の太さで決まります。
- 1 台でレーザーと CNC の両方はできる?
- レーザーモジュールを付けられる CNC があります。TwoTrees の TTC450 Pro は「CNC & Laser Compatible」とあり、モジュール付きのセットも売っています。ただ速度を確かめてください。TwoTrees は TTC450 Pro の彫刻の最高速度を 800 mm/min としていて、同じ会社のレーザー TTS-55 の材料表には 6,000 mm/min の行があります。枠だけの機械に付けるなら、波長に合う保護メガネと煙の出口も要ります。
- レーザー加工機と Cricut はどちらがいい?
- 仕事が違います。Cricut は薄いシートを刃で切るカッティングプロッターで、メーカーの数字では Maker 4 が 2.4 mm、Maker 5 が 3 mm までです。煙は出ませんが、彫刻はできません。レーザーは彫刻もでき、厚い木やアクリルも切れますが、排気が要ります。Cricut でよく切る PVC のカッティングシートは、レーザーにかけてはいけません。
出典
- TwoTrees(両方を売る):CNC Router vs Laser Engraver vs 3D Printer(2025-12-03)
- xTool(レーザーを売る):CNC Engraving vs Laser Engraving(2026-06-29 更新)
- Sienci Labs(CNC を売る):LongMill を始めるのに必要なもの(2023)
- Sienci Labs:Your First Project(LongMill MK2)
- Sienci Labs:Running Jobs のチェックリスト
- Carbide 3D:Shapeoko HDM の取扱説明書(安全)
- TwoTrees:TTC3018 Pro の商品ページ(作業範囲・材料)
- TwoTrees:TTC450 Pro の商品ページ(作業範囲・速度)
- AtomStack:A20 Pro 1064nm の商品ページ(0.2 mm のアルミの名刺)
- NIOSH:Understand Noise Exposure(8 時間で 85 dBA)
- NIOSH:騒音の基準の解説(3 dB で時間が半分)
- Makita RT0702C の取扱説明書 885908-223(EN62841-2-17):82 dB(A)、K 3 dB(A)
- RT0702C 系の別の Makita の取扱説明書:85 dB(A)、K 3 dB(A)
- Glowforge のコミュニティ:騒音の測定(持ち主の報告)
- OSHA:Wood Dust(木工の手引き)
- 米国立がん研究所:Wood Dust
- O’Neill ら 2024(Aerosol and Air Quality Research):卓上レーザーの排出
- Roskilde 大学 FabLab:More elegant CNC dogbones
- Ponoko:How much material does the laser burn away?
- Cricut:All about Cricut Knife Blade
- Cricut:Maker 5 は Maker 4 より厚く切れる?
- ToolsToday:Understanding CNC Feeds and Speeds
- Amana Tool:アルミ用 1 枚刃 O フルートの表
- レーザーの切断厚の数字:どの厚さまで切れるかのメーカーの表。レーザーの種類と材料:ダイオード・CO2・ファイバーの違い。
確認日 2026-11-05・メーカーの資料・研究・持ち主の報告をもとに作りました。このページを作るのに機械は使っていません。刃が届く所の試験は幾何の計算で、丸い刃と約 0.2 mm のカーフを前提にしています。